2026-10-09 16:30:54 作者:网编
分类:文章
刚跨进锻造车间的门,热浪先扑过来。混着氧化皮的细灰蹭在领口,没两分钟后脖子就发黏。然后一声闷响从车间深处传过来——不是打铁铺那种清脆的叮当,是那种能震得你脚底板发麻的闷响,整栋厂房都跟着晃。
进车间先搞懂核心逻辑
很多人第一反应就是古代打铁,没错,老打铁铺的活就是最原始的金属锻造。但别以为这是老掉牙的工艺,现在咱们用的所有大载荷受力件,绕不开它。跟浇铸成型的铸造不一样,金属锻造的核心从来不是做出形状,是靠外力砸扁内部的气孔,砸碎粗大的晶粒,把整个材料的韧性和强度拉好几个档次。一块同样成分的碳钢,铸出来的抗拉强度可能只有锻出来的六成,受力大一点直接断。
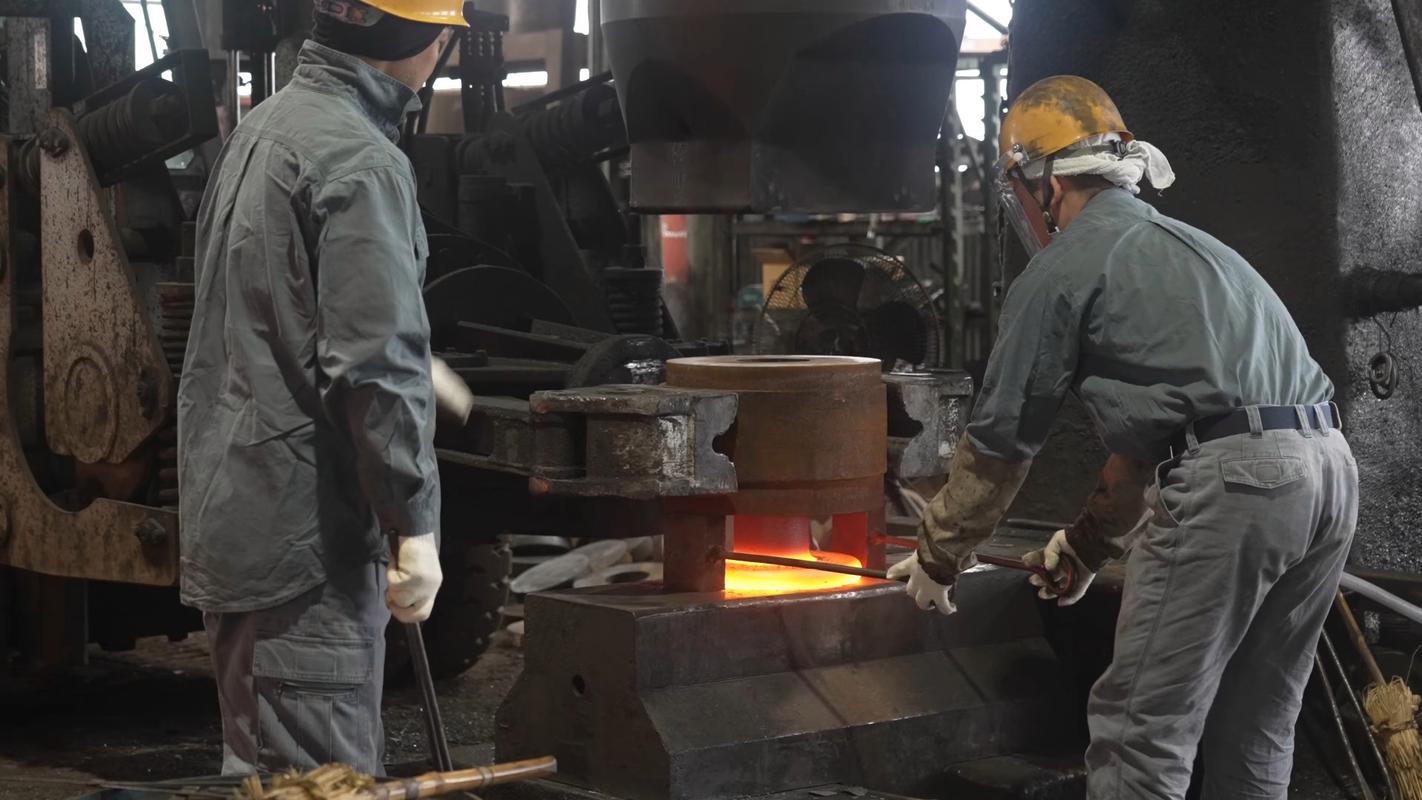 热锻车间自由锻锤加工作业现场
说实话,我刚进车间的时候也闹过笑话,拿铸造件跟锻件比,说不都是铁吗,怎么价格差一倍。老师傅拿榔头分别敲了两下,让我听声。一个发飘发脆,一个沉实闷响,高下立判对吧?
难在哪?全在看不见的地方
别觉得就是烧软了砸就行,这里头的分寸,差一点都不行。先说温度,不同的料,锻造温度区间卡得死。通常碳钢的锻造温度范围也就两三百度,含碳量稍高一点,区间直接缩了小一百度。温度低了,金属太脆,一锤下去直接裂成两半。温度高了,过烧了,晶粒界都烧化了,砸完看着完整,强度直接废了,一摔就碎。
然后还有残余应力,砸完形变完,内部各部分收缩不一样,憋着劲呢,你不把它消干净,放上半年自己就能裂,装到车上就是天大的隐患。很多小厂图快,锻完直接堆在露天自然冷却,省了缓冷坑的电费,成本降一截,可买走的人根本看不出问题,得用个三五年才出事。
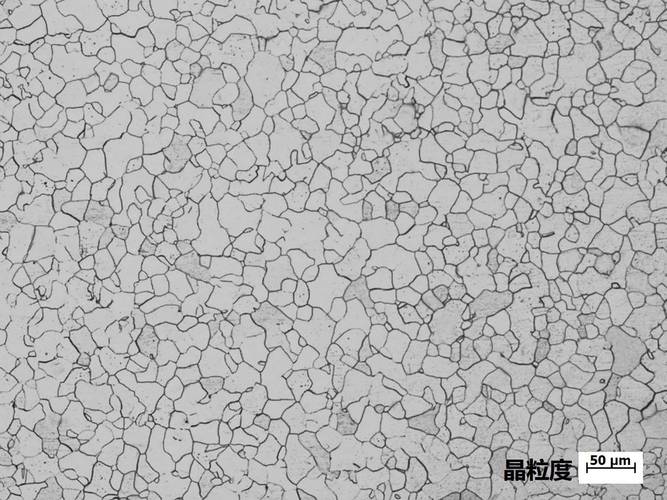 锻件内部晶粒形变金相显微镜观测图
模锻还有模具的事儿,模腔的尺寸差个0.1毫米,成品的受力分布就不对。大一点的锻件,好几吨重,烧到一千多度,送料进模子慢个几秒钟,温度掉下来,锻出来就是废的。说出来你可能不信,我见过一个老师傅,摸一下氧化皮的颜色就能说出温度差多少,误差不超过二十度,这都是几十年泡在车间里熬出来的本事,机器都替代不了这种手感。
你看不见,但天天用
 你看不见,但天天用
普通人很少能直接接触到锻件,可不代表它跟你没关系。你开的私家车,转向轮连接的转向节,就是模锻出来的,整个车身转向的力全压在这一个件上,要是换了铸造件,急打方向都可能断。还有山顶风电机的塔筒连接法兰,几十米长的塔筒,上百吨的重量,还有风刮过来不停晃,全靠法兰连着,这种地方,只能用锻造。
不过话说回来,现在新技术出来不少,3D打印都能打金属件了,可那些动辄几吨十几吨的大受力件,还是得靠锻造。3D打印的内部孔隙问题,到现在还解决不了大载荷的需求,短时间内,核心位置还是得靠这一锤一锤砸出来的本事。
上次跟老师傅逛成品堆,他随手拎起一块锻件,一榔头敲下去,听完声点头说,这个合格。又敲了一块,皱着眉说,这个温度不对,内部有暗裂,回炉重锻。
说白了,这活跟做人一样,得实打实,每一下力都砸到位,偷不了懒,也玩不了虚。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的火候拿捏:聊聊金属锻造那点事
文章链接:https://www.zystgy.cn/a/61612