2026-10-09 12:53:43 作者:网编
分类:文章
上周跟机修班的张哥整理车间仓库,翻出来半盒磨秃了的立铣刀,刃口崩得像被狗咬过。张哥抬脚踢了踢旁边堆着的铸铁毛坯,说,这一坨铁疙瘩,要变成能用的零件,第一步全靠它给修出人形。
铣削到底是在干啥?和车削有啥不一样?
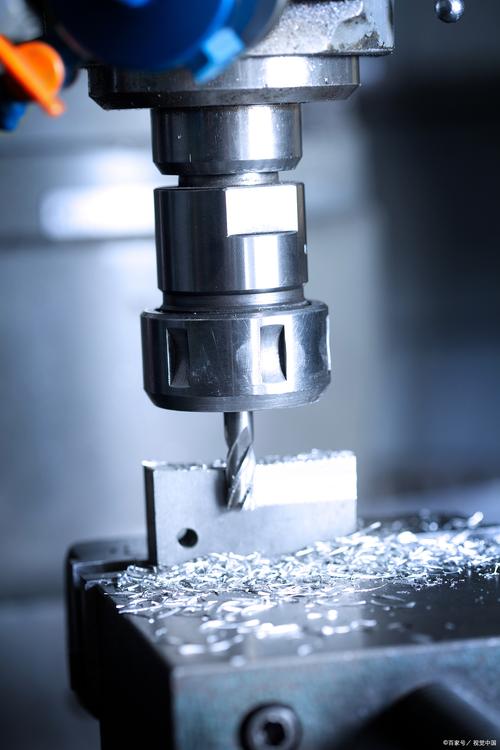
刚进车间当学徒那会,我最常搞混这俩。老师傅一句话就讲透了:车削是工件转,刀跟着挪;铣削是刀转,工件挪。说白了就是用带多个刃口的旋转刀,一点点啃掉工件上多余的材料。你要开个槽、铣个平面、挖个曲面轮廓,全靠这一手。
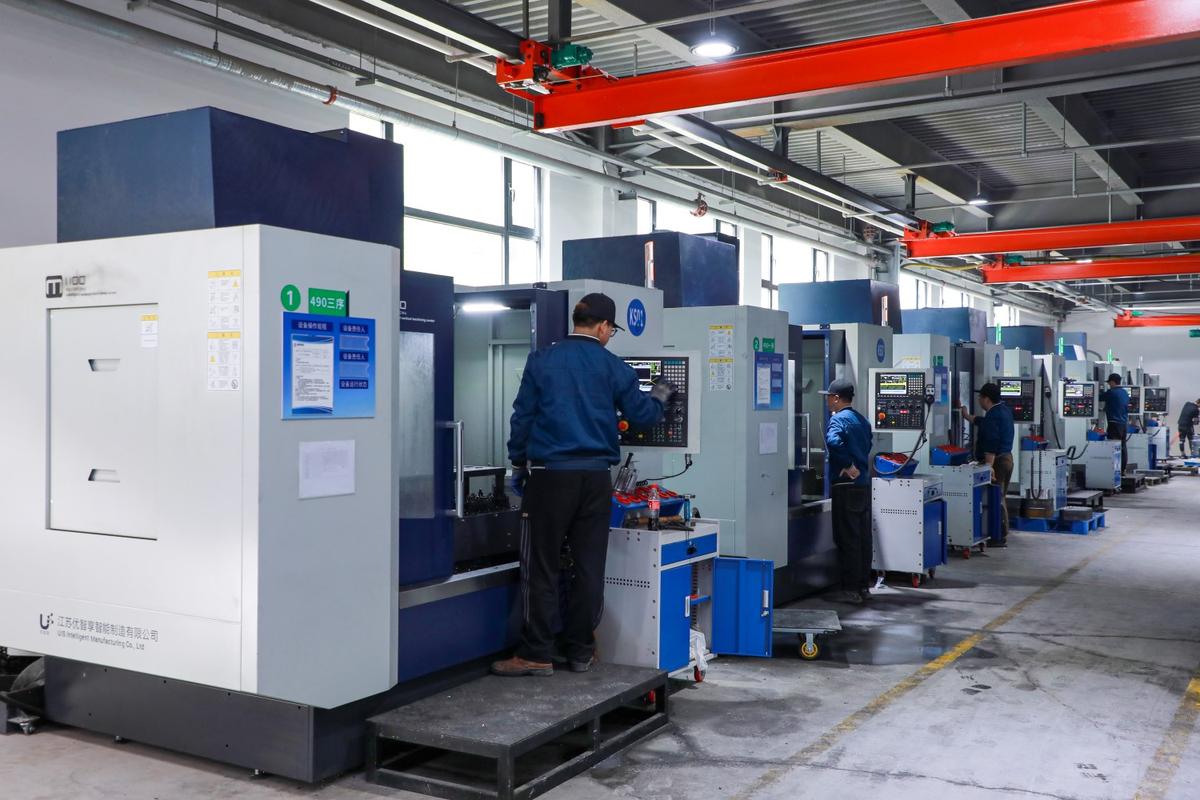 机械车间立式铣削加工现场图
和车削比,铣削的灵活度高太多了。车削只能干回转体零件,什么轴啊盘啊,铣削啥都能整。当然新手上来必踩坑。我刚学那会,急着交活,进给量调大了一圈,一刀下去,哐当一声,直接崩了半片刃。那时候学徒一个月补贴才几百,一把进口铣刀小一千,我心疼了整整三天,最后还是班长帮我瞒过去了,现在想起来还臊得慌。
说实话,干铣活,入门快,学精难。很多人学了半个月就能开数控铣,真要铣出合格的高精度活,没个三五年摸不明白。
铣削最难的坎,绕不开振刀和变形
但凡干过两年铣削的,谁没被振刀搞疯过?什么是振刀?就是刀转得飞快,要么伸出去太长,要么工件夹得不牢,切削的时候整个系统嗡嗡抖,刀头一直在跳。最后铣出来的面,全是一道一道的麻纹,就像被搓过一样,光洁度直接不合格,打磨都救不回来。
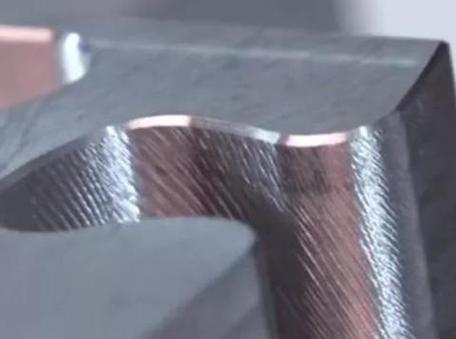 铣削加工振刀纹零件实拍图
除了振刀,更坑的是应力变形。尤其是铣薄壁件或者细长零件,本来毛坯内部就有应力,你一刀下去,去掉一层材料,应力释放,工件直接弯了,哪怕你铣的时候尺寸对,放半天再量,差出去好几个丝,直接报废。我见过一个老师傅,铣一个1毫米厚的铝合金盖板,光进刀顺序改了三次,才控制住变形,那耐心,我当时服得五体投地。
不过话说回来,现在数控技术发达了,很多原来难死人的活,现在机器帮着算了。但该留的余量、该选的刀,还是得靠经验调。粗铣要的是快,选齿少的刀,排屑畅不容易堵;精铣要的是光,选齿多的刀,走刀稳。这么基础的道理,还是有不少新人图省事,一把刀干到底,最后返工耽误时间,怨谁呢?
铣削加工,其实藏在你生活的每个角落
 铣削加工,其实藏在你生活的每个角落
很多人觉得,这都是工厂里的东西,跟我一个普通人没关系?不对。你开的家用汽车,发动机缸盖的密封平面,就是铣出来的,差一丝都会漏油,这个精度要求一点不低。你手里拿的智能手机,中框上的SIM卡槽,摄像头的定位槽,都是精密铣削加工出来的,不然哪能严丝合缝。
现在总有人说,3D打印要取代传统切削了。对吧,3D打印做复杂形状确实有优势,但是要说批量加工高精度金属零件,铣削的效率和精度,目前还是没得比。尤其是现在五轴联动铣削普及开了,原来要分三四道工序的复杂叶轮、模具,现在一次装夹就能成型,精度还高,成本反而降了不少。
那天张哥蹲在砂轮房磨那把崩了的旧铣刀,磨了半个钟头,刃口磨得发蓝,拿游标卡尺量了量,说还能用,凑活用在粗铣上不耽误事。他说,干铣削这行,没什么花架子,就是要稳,刀要稳,手要稳,进给不能急,一口吃不成胖子,一刀也铣不出个零件。
我当时蹲旁边递烟,觉得这话不止说给铣刀听。都是车间里摸出来的实在话,没什么虚的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊铣削加工
文章链接:https://www.zystgy.cn/a/61594