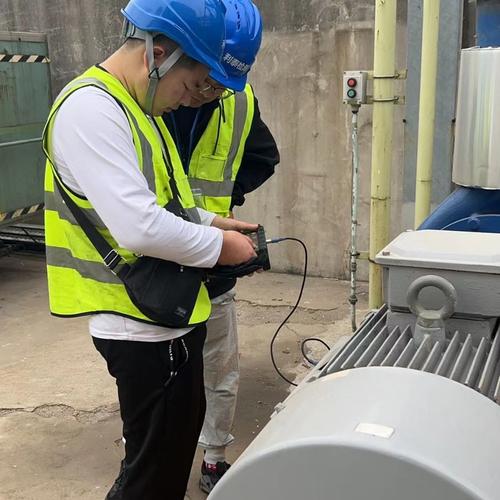
上个月去华东的一个整车底盘部件厂做新线验收,刚通上电,负责运维的老班长一把从我助理包里摸出那个巴掌大的黑盒子,快步走到刚装完的主驱动电机旁,把探头往端盖上一按,两秒钟,屏幕跳出一串数字。老班长皱着的眉一下舒开,回头冲我们喊:“过了,没问题。”
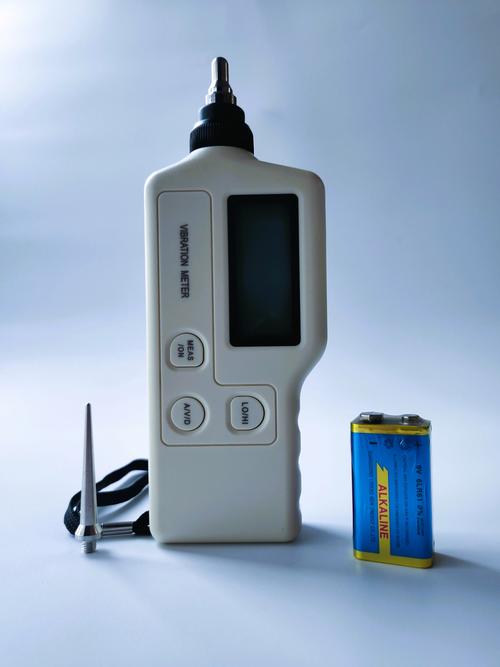
那个黑盒子,就是测振仪。很多人没接触过工业的,听名字以为是什么实验室里的高端仪器,其实它天天蹲在工厂的控制柜里、揣在工程师的工具包里,是设备的救命符。
你以为是个普通检测工具?其实是产线的“听诊器”
说穿了,测振仪的本质就是帮设备“摸脉搏听心跳”。所有转的东西,只要动就会有振动。正常的设备,振动是稳的,有固定的规律。一旦零件出问题——轴承磨了、齿轮断齿了、电机轴弯了,振动的幅度和频率立刻就变。
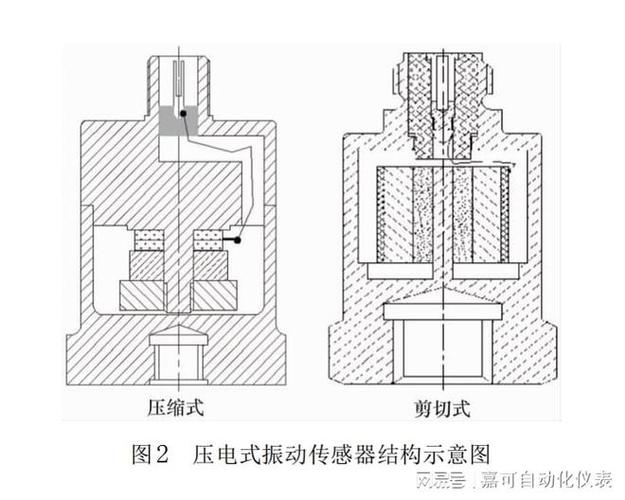
核心靠什么?靠里面那块小小的压电传感器。这个东西说起来简单,压电材料受到压力就会产生微弱的电信号,振动就是不停给传感器施压,不同的振动幅度出不同强度的电,机器再把电信号转换成我们能看懂的数值和图谱。
就这么简单?不对。真到现场才知道,坑多了去了。我刚入行那会,项目组图便宜买过一批几百块的手持测振仪,同一台电机,换个位置按,数值差一倍;旁边冲床一开机,屏幕直接乱跳,根本没法看。
为啥?工业现场不是实验室,到处都是干扰。十米外的冲压机一砸,地面都晃,你怎么区分那个振动是你要测的电机的,还是冲床传过来的?温度变了,传感器灵敏度飘了怎么办?这些都是小细节,却是决定一台测振仪好用不好用的关键。
做一台靠谱的测振仪,难点到底在哪?
很多人觉得不就是个传感器加个屏幕吗?深圳一堆方案商,一百多就能拼出来一台。但真能在工业现场用的,差的不是一点半点。
第一个坎,就是传感器本身的稳定性。我见过不少低价货,常温下测的挺准,放到锅炉房旁边,连续用一周,数值直接飘了20%。为啥?压电材料对温度敏感,好的测振仪会给传感器做温度补偿,从零下十几度到零上六十度,误差能控制在2%以内,这个功夫,不是随便攒机能攒出来的。
第二个坎,是抗干扰算法。我之前去测一个百多吨的大型风机,风机本身转得慢,一分钟才几百转,出问题的振动都是低频的,旁边的电机又有高频振动干扰,普通测振仪测出来,要么低频信号被噪声盖了,要么直接把电机干扰当成风机的振动,结果完全错。
还有,不同的故障要读不同的参数,你不能只给一个总振动值就完事了。轴承磨损看加速度,不对中看速度,基础松动看位移,好的测振仪会自动帮你拆分频谱,把不同频率的振动分开,让你一眼就能看到哪出问题了。差的测振仪就只给你一个总数值,出事了都不知道。
大部分人对测振仪都有误解
第一个误区,就是觉得“数值合格就万事大吉”。不对。我碰过好几次,轴承已经出点蚀了,总振动值还在合格范围内,但是频谱上特定频率的峰值已经翻了倍了。要是只看总数值,不出半个月,轴承直接抱死,整条线停一天,几十万就没了。
第二个误区,就是装了在线监测系统,就不用手持测振仪了。说实话,在线监测是好,天天盯着数据,异常了还能报警。但很多位置你装不了在线探头啊,比如泵的轴端、阀门的执行器,还有新设备装配完试机,你得拿着测振仪到处点测,找哪个位置共振,哪块安装刚度不够,这些活,在线探头干不了。
现在工厂都在搞预测性维护,说白了就是原来坏了才修,现在提前看状态,快坏了再换,省下来的都是真金白银。测振仪就是预测性维护最核心的工具,没有之一。我见过一条连续生产的挤出线,原来一年换三个主电机,靠测振仪定期监测,坏了再换,现在两年才换一个,省下来的钱,够买几十台高端测振仪了。
不过话说回来,工具再好,也得会用。不少厂子花好几万买了进口测振仪,结果工程师只会拿它测个总数值,那些频谱分析、故障诊断的功能全闲置,说白了就是浪费钱。
现在测振仪越做越小,有的直接插手机就能用,成本也降了很多,原来几万的现在几千就能拿下靠谱的。但不管怎么变,核心还是那点:传感器要准,抗干扰要强,剩下的花活再多,没用。
说白了,工业现场的工具,就是这样。不起眼,不花哨,但是关键时刻能救你百万的生产线,就够了。