整个过程不到五分钟。没人觉得这有什么特别,但要是少了这一步,这批阀芯装到工程车的液压泵里,不出三个月就得漏得满地都是油。
你摸不出来的微米级起伏,它能
很多人觉得,零件光不光滑,手摸一摸不就知道了?真不对。
人手能感知的起伏,通常都在10微米以上,差不多就是一根头发丝直径的十分之一。再细的话,你摸啥都是滑的,根本分不出区别。可工业上对粗糙度的要求,往往比这个细得多。液压阀的阀芯面,要求Ra值通常不到1微米,差不多是头发丝的八百分之一。差一点,密封就不行,压力上不去,整机瘫了。
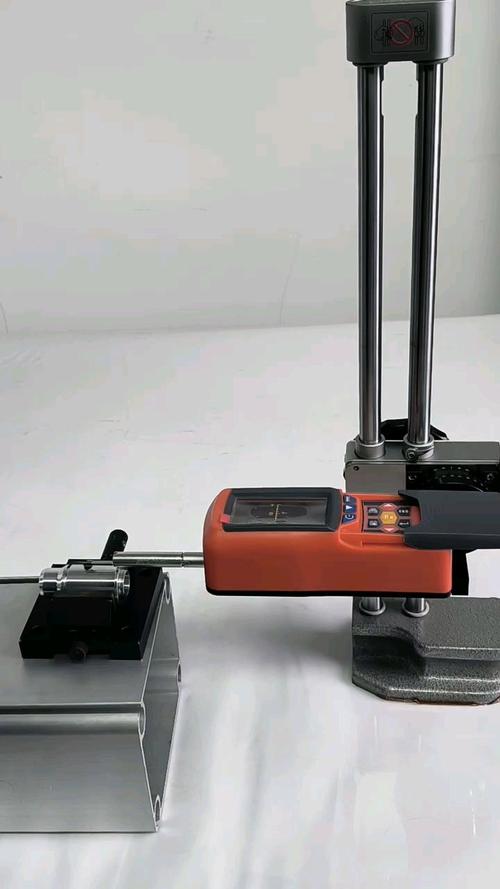
现在车间里用得最多的还是触针式粗糙度仪。就是一根超细的金刚石触针,贴着工件表面匀速水平移动,表面凸起来,触针就往上跳,凹下去就往下落,把这个微小的位移转换成电信号,再换算成我们看到的Ra、Rz这些数值。
哦对,很多新手甚至干了五六年的机加工,都搞混Ra和Rz。Ra是轮廓的算术平均偏差,Rz是轮廓的最大高度,不少厂只看Ra,结果Rz不合格,零件照样用不了,这种坑我见过不止一次。
造一台准的粗糙度仪,门槛藏在哪
别看着这玩意儿小,巴掌大的便携式,核心难点没几家能啃下来。
首先就是那个针尖。金刚石够硬吧,可你要把它磨出一个几微米半径的圆头,误差不能超过0.1微米,磨的时候稍微偏一点,整个针尖就废了。废一个针尖就是大几百块,成本摆在这里。
然后就是传感器的抗干扰。车间里什么环境?天车跑来跑去,铣床磨床开着,整个地面都在微抖,抖的幅度可能比你要测的起伏还大。怎么把环境振动和工件本身的起伏分开?这里头的算法和机械补偿,差一点误差就翻几倍。
还有温度补偿,夏天车间烤到四十度,冬天没有暖气十来度,机身的铝合金机架热胀冷缩,传动的导轨跟着变,不做温度补偿,南方测合格,拉到东北就不合格,没法用。
说实话,之前国内中高精度的粗糙度仪,大多被进口牌子占着,这几年国内厂商追得很快,但是核心针尖加工的一致性,还是差口气,批量做下来,总有几个不准的,还要挑。
它管着你看不见的日常生活
很多人觉得这就是工业设备,跟普通人没关系。哪能啊。
你开的汽车,发动机曲轴的轴颈,粗糙度不合格,开个几万公里就烧机油,动力往下掉。你去换副厂配件,为啥比原厂便宜几千,大概率就是最后这道粗糙度检测没卡严,省了成本,也省了寿命。
还有植入体内的人工关节,髋关节的钛合金球面,粗糙度要是差了,每天磨你的骨头,不出三五年就得二次手术翻修,遭大罪。
不过话说回来,很多人有个误解,觉得粗糙度越低越好,越光滑越牛。真不对。比如发动机的轴瓦接触面,就得故意留一点微观的小凹坑,用来存润滑油,全磨得溜光,油挂不住,直接干磨,用不了几千公里就磨坏了。适配的才是对的,哪有什么越光滑越好的说法。
昨天李师傅收工,把粗糙度仪擦干净,塞进工具包的侧袋,说这玩意儿跟着他快八年了,测过的零件没有十万也有八万,没错过几回。
工业制造就是这样,大的机架大的缸体人人都能看见,能拿出来说事儿,这种巴掌大的小仪器,藏着精度的底线,没了它,再大的项目也白搭。