2026-10-08 13:59:54 作者:网编
分类:文章
我跑过不下二十家国内的改性塑料、新材料造粒工厂,见过太多离谱的事。
老板砸了大几百万整条造粒线配齐,试机出来的粒子要么大小不均发花,要么气孔多强度不够,要么产量卡在那上不去,一吨赚的钱还不够抵次品损耗。
追根溯源,十有八九错在螺杆选型。不是买的螺杆差,是没匹配自己要做的物料。错了就是错了。亏得真疼。
别小看造粒,卡脖子的往往都是小细节
很多人觉得工业造粒不就是把料融化挤出来切粒吗?有什么技术含量?
说白了,核心就是混炼、塑化、挤出三个步骤,但是每一步的匹配度,直接决定成品好坏。
同样做玻纤增强改性,差的螺杆做出来强度差两成都不止,卖价直接跌一个档次。
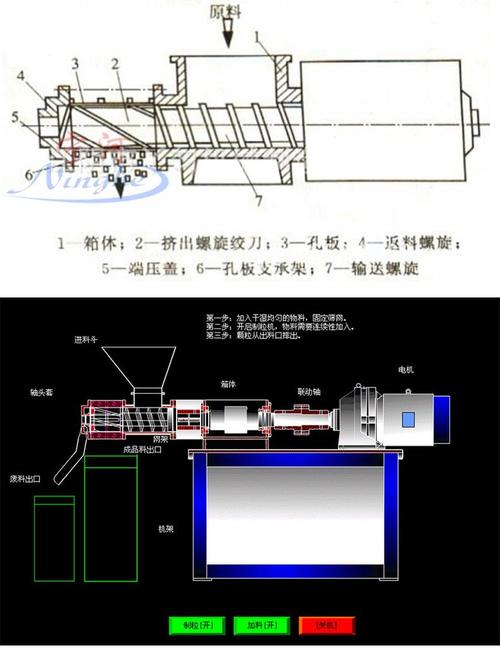 工业造粒双螺杆挤出机螺杆组合拆解图
问:我看很多造粒线参数标的都差不多,为什么做同一种料,别人家产量比我高三成?
答:核心就是螺杆组合不对。拿玻纤增强聚丙烯举例子,要玻纤分散均匀,还要尽量减少玻纤断裂,才能保证成品强度。用普通做碳酸钙填充的螺杆,剪切太强,玻纤断得七七八八,强度直接不合格;剪切太弱,玻纤分散不开,粒子表面发花,客户一眼就能看出来次品。我之前碰过一个浙江的老板,买设备的时候图便宜,配了通用螺杆,做15%玻纤增强,每吨粒子强度不够,只能当二级品卖,一吨少卖八百块,一个月产两百吨,十六万直接打水漂——这点钱,早就够换一套定制螺杆了。
不过话说回来,也不是只有新线才会出问题。很多老线换了产品方向,还是用原来的螺杆组合,一样出问题。
不同物料,工业造粒的螺杆逻辑完全不一样
做可降解PLA造粒,PLA本身粘度高、熔体强度低,还容易吸潮降解,你给它配高剪切的螺杆,直接把分子链剪碎,做完之后力学性能掉一半,根本达不到客户要求。
做钙粉填充改性,需要高剪切把钙粉分散开,还要把混料带进的空气排出去,剪切块的位置就得往喂料端挪,才能保证分散够,排气顺。
做回收PE、PP造粒,原料杂,杂质多,还经常有大块料,输送段就得加长,加分流结构,不然喂料就卡,挤出来的料压力不稳,切出来的粒子大小差一圈。
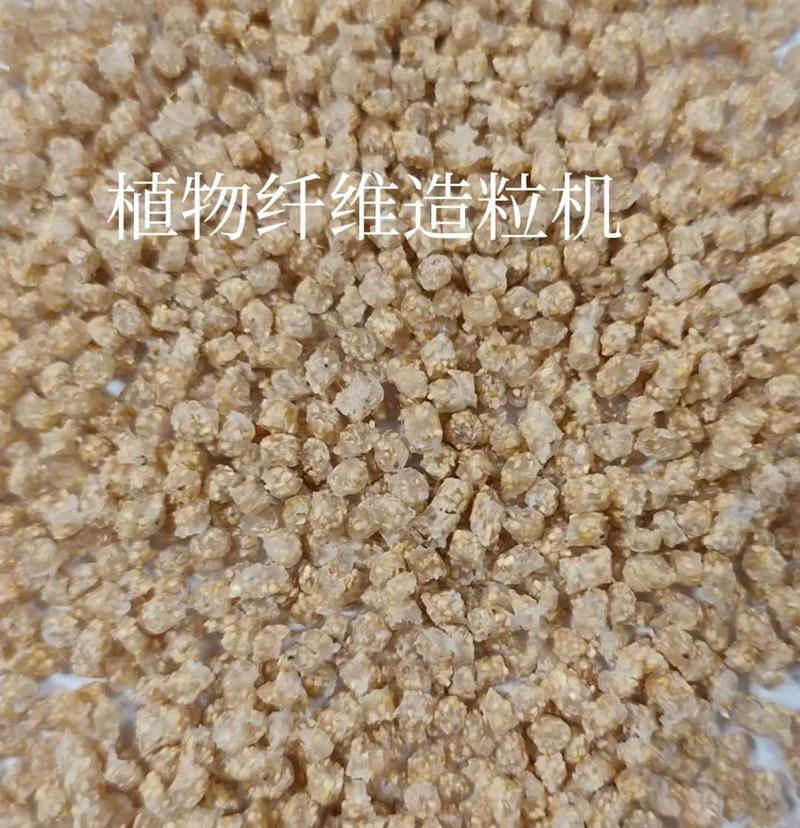 不同螺杆组合工业造粒成品粒子对比图
问:我现有旧造粒线能不能改,非要换整根螺杆吗?
答:当然能改,只要机筒没磨坏、芯轴没变形,只换螺杆上的剪切块、输送块组合就行,成本只有换整根螺杆的三分之一不到。说实话,我见过最多的就是小厂一开始图便宜拿通用线凑活,做了半年发现不对,改个螺杆组合,产量涨两成,次品率降一半,不到三个月就把改的钱赚回来了,太值了。
几个容易踩的选型大坑
💡 第一个坑:觉得螺槽越深越好,产量越高。
不对。螺槽深了,同直径螺杆能过更多料,但剪切强度就上不去,分散做不好,做填充料分散不开,杂质多,还是卖不上价。产量和剪切本身就是平衡的,得看你做什么料,不能光贪大。
❗ 第二个坑:软料硬料热敏料用同一种组合。
做PVC这种热敏性料,必须用低剪切组合,分段控温,不然料提前分解,出来的粒子发黄有气孔,整批直接废掉。我见过一整吨料废掉的,老板心疼得三天没吃好饭。
✅ 第三个坑:忽略排气口位置匹配。
很多人买线不注意这个,做吸湿性强的料比如PLA、尼龙,排气口位置不对,或者螺杆组合没给排气段留足够空间,水汽排不出去,出来的粒子全是气泡,只能回炉重造,浪费电又浪费料,折腾一圈成本上去了。
说实话,干工业制造,哪有什么通吃所有料的万能造粒线。你做哪一类物料,就给它配对应结构的螺杆,看似一开始多花了一点定制成本,实际上后面省的次品损耗、电费,赚的溢价,不知道多多少倍。工业造粒拼到最后,拼的从来不是谁的设备大,是谁的细节匹配得准。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业造粒:为什么螺杆选型错了,整条线都白搭
文章链接:https://www.zystgy.cn/a/61523