2026-10-08 06:29:53 作者:网编
分类:文章
干了快二十年机械加工,见过太多卡在最后一道研磨环节翻船的单子。全都是尺寸对、粗糙度合格,出货前检测全过,结果客户用了几个月就出问题,追根溯源全是不起眼的研磨残屑搞的鬼。
湿磨为什么比干磨更容易出残屑问题
工业研磨里,湿磨的应用场景远比干磨多。降温好,工件不易变形,最终的表面质量也更稳定。但很多工厂只看到优点,忽略了湿磨自带的一个天生缺陷。
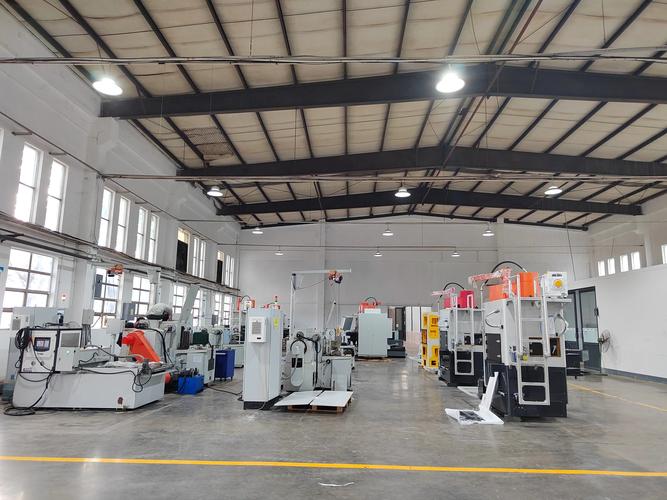 工业精密零件湿式研磨工作台现场
磨料混合研磨液流动,会顺着工件研磨过程中产生的微应力裂纹往里钻。这些裂纹宽度通常只有3到5微米,肉眼根本看不见。磨粒卡进去之后,普通的清洗根本带不出来。
我早年在国营厂的时候,接过一批液压泵缸体的活,那批活就是,磨完全检全合格,给客户发过去,半年之后退了一半回来。拆开来每个缸体内壁都有不规则的拉痕,找了半个月才发现,就是碳化硅磨粒卡进了内壁的微裂纹里,跟着柱塞运动慢慢划出来的坑。那批活赔了不少,现在想起来还肉疼。
问:我磨完都用高压水枪冲十分钟,怎么还会留残屑?
答:高压水枪冲掉的只是浮在工件表面的残屑,卡进微裂纹里的磨粒,高压水根本进不去裂纹缝隙,反而会把磨粒往更深的地方压,相当于把坑给埋得更结实了。
三类零件绝对容不下研磨残屑
不是所有零件都对残屑这么敏感,普通的结构件,哪怕留一点也不影响用。但有三类零件,半点儿残屑都留不得:
- 液压系统的核心配合件,比如阀芯、泵缸、柱塞
- 植入人体内的医疗器械零件,比如骨科钉、关节假体
- 航空航天的燃油、液压系统精密零件
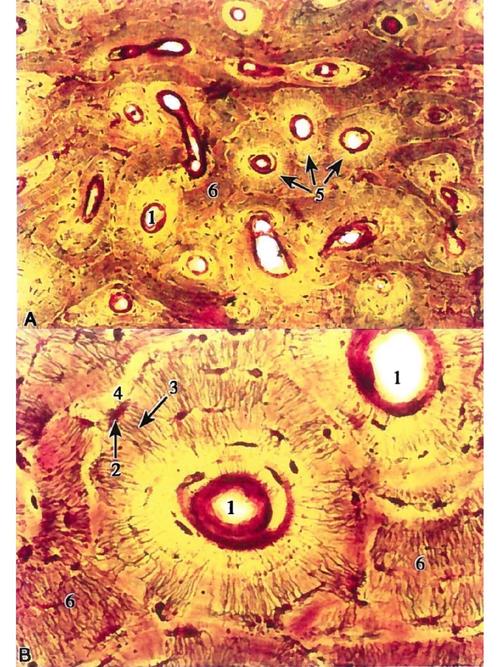 工业研磨后骨科植入钉残留磨粒检测显微图
去年接触过一个做骨科植入件的厂家,他们之前用普通碳化硅磨料做精研,磨完超声波清洗,结果每次抽检都能查出百分之一左右的磨粒残留,卡在螺纹的微小孔隙里,根本洗不掉。就因为这个,卡了大半年过不了FDA认证,急得团团转。
后来换了可降解的磷酸钙磨料,研磨完碱洗一遍,磨粒直接溶解在碱液里,残留直接清零。就是成本涨了不到十个点,客户咬咬牙就换了,毕竟出了医疗事故,赔不起。
问:可降解磨料只能用在医用零件上吗?
答:当然不是。现在很多做高端液压件的工厂,都已经换成可降解磨料了。只是很多工厂一直觉得,工业研磨就是搞定尺寸和粗糙度就行,残屑是清洗环节该管的事,不愿意为磨料多掏钱,等到出了批量质量问题,才知道这点钱省得太不值当。
低成本解决残屑问题的几个实用思路
 低成本解决残屑问题的几个实用思路
说实话,不是所有工厂都能承受换磨料涨的成本,也没必要全换。现有工艺改几个小细节,就能解决大部分问题,成本增加得非常少。
✅ 精磨后加一道短时间弱腐蚀酸洗:如果是钢铁类零件,精磨完泡1到2分钟稀酸,稍微扩一点微裂纹的开口,残屑就能被洗出来。只要控制好酸的浓度和浸泡时间,尺寸变化能控制在千分之一毫米以内,根本不影响精度,成本增加不到一个点。❗ 这里要提醒,酸洗之后一定要做中和防锈,别省这一步,不然放两天工件就锈了。
✅ 最后一道精磨调低磨料硬度:把最后一道精磨的磨料目数往上调两个等级,磨料硬度降一级。就算真的有少量残留,磨粒硬度比工件低,后续使用过程中也不会刮伤配合面,风险低很多。
💡 ✅ 清洗液加少量分散剂:超声波清洗别只用纯水,加千分之五的阴离子分散剂。分散剂能破坏磨粒和工件表面的附着力,让磨粒更容易脱离,就算是浅裂纹里的残屑也能带出来,一吨清洗液加不了多少钱,效果提升特别明显。
我去年接触过江苏一家做汽车转向机阀芯的小厂,之前就是因为残屑问题,被主机厂退了三批货,差点丢了全年最大的订单。找过去看了一圈,设备没问题,研磨工艺也没问题,就是清洗用的纯水。改了加分散剂,花了不到两千块,再抽检,残屑不合格率直接从百分之十二降到了零。
离谱吧?
不过话说回来,也不能全怪工厂的工艺员。学校里的教材讲工业研磨,只讲怎么降粗糙度、怎么提精度,从来没人提残屑残留这个坑,都是自己摔过跤才知道。很多老技师干了一辈子,都知道这个事,但没人往纸上写,新入行的年轻人哪儿能想到?
工业研磨这事儿,说穿了就是个细节活。现在全行业都在喊高端制造,很多人觉得高端就是买进口机床、进口磨料,其实不对。高端就是把别人看不见的这些小细节,一个个抠到位。你把残屑这个事解决了,你的产品就能比别人多卖两成价,客户还愿意跟着你走。就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业研磨:精密零件湿磨后残屑清理的隐形痛点
文章链接:https://www.zystgy.cn/a/61491