2026-10-07 21:08:59 作者:网编
分类:文章
上周跟机加工车间的老周蹲在抛光工位喝茶,脚边堆着半筐用废的磨头。
风从车间大门吹过来,带着抛光粉细绒的味道,蹭得脖子发痒。
老周拿起半块磨得只剩芯的抛光轮敲了敲铁架子,嗡的一声闷响。
进车间先摸刚出压机的抛光坯
刚压好的抛光轮,就算放半小时,摸上去还留着余温。
很多人觉得抛光就是零件做完了随便蹭两下,出个亮面就行。不对。
抛不同的东西,要用完全不一样的抛光工具。你要抛曲轴轴颈,公差要求控制在两微米以内,粗抛用的磨块粒度粗硬度高,一下就能把车削留下的刀纹磨掉,到精抛换软质带细磨料的抛光轮,再蹭上抛光蜡,出来的面能照见人。
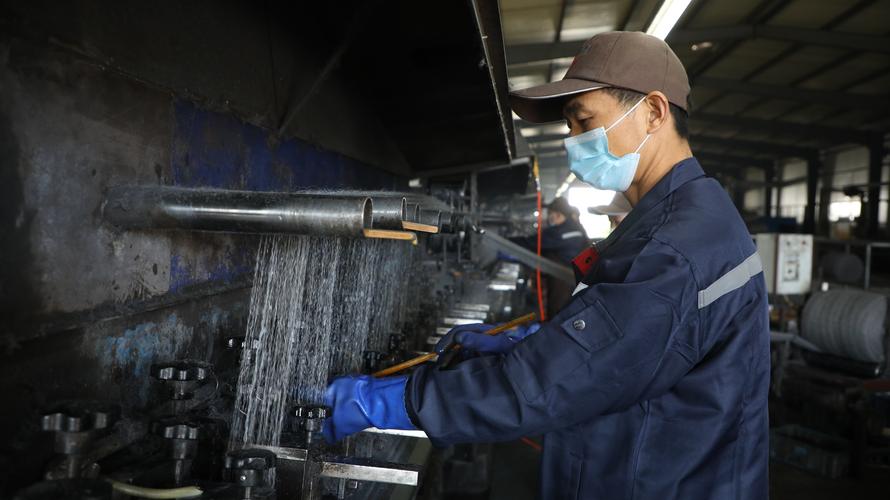 机械加工车间工人手持抛光工具作业图
说实话,我之前踩过坑,拿错了磨头给黄铜件抛光,硬磨头一下就划出好几道深痕,好好一个工件直接废了,当时心疼得半天说不出话。对吧,差一点都不行。
抛光工具的骨架,不管是木质还是铝质,其实都不复杂,核心就在磨料和粘合剂的配比。
一块合格抛光轮的坎在哪
就说最常见的纤维抛光轮,磨料嵌在纤维粘结层里,要软,要能跟着曲面变形,还要不掉砂,不堵孔。
堵孔是什么?就是抛软金属的时候,磨下来的碎屑嵌在磨料缝隙里,你接着抛,就会刮花工件面,行话叫粘屑问题,解决这个问题,就得在做的时候调整孔隙率,通常要加一定比例的造孔剂,烧结之后造孔剂挥发,留下均匀的小孔隙,碎屑能直接掉出去,不会卡着。
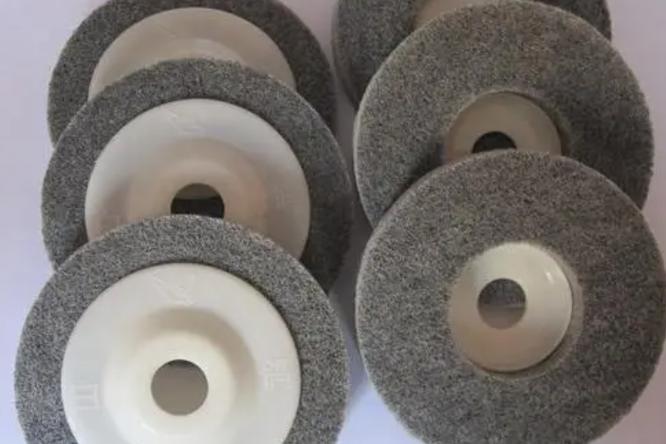 机械工业成品干式纤维抛光轮实物图
做这一步,很多工厂靠老师傅手感,粘合剂多倒一点,孔隙就小了,少倒一点,轮子又软得撑不住形状,差个百分之一的量,整批货都不合格。
不过话说回来,很多人有个误解,觉得越硬的抛光工具抛出来越亮,真不是。软的工具才能让细磨料均匀贴在工件面上,力不会集中在某一点,自然就能出镜面。硬工具是用来去粗痕的,分工明确,乱换就出问题。
它藏在你每天用的东西里
 它藏在你每天用的东西里
你摸过的不锈钢手机中框,喝开水用的不锈钢保温杯,开车握的方向盘装饰件,甚至你家门上的锁芯插片,都经过抛光工具抛过。
机床能车出形状,却车不出那种细腻不划手的手感,最后这一步,全靠抛光工具。
现在自动化抛光线越来越多,机器人抓着工件来回蹭,核心还是得选对抛光工具。工具不对,编程调三天,抛出来的东西还是不合格,白费电费和功夫。
也有新玩意儿出来,比如带弹性的海绵抛光盘,抛汽车漆面用的,还有抛光膏做成块的,往工具上一蹭就行,比以前方便多了。但核心逻辑没变,还是磨料粒度配粘结硬度,对应不同的工件材质和要求。
昨天我还在废料堆里捡了半块用废的抛光轮,边缘磨得歪歪扭扭,沾了黄的绿的各色抛光蜡,摸上去已经磨得发亮。
这东西就是这样,抛亮了成千上万件工件,自己慢慢磨没了,没人会特意记得它。但没它,再贵的设计,再精密的加工,都出不了能用又好看的成品。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的实用门道:聊聊抛光工具
文章链接:https://www.zystgy.cn/a/61464