2026-10-07 17:30:47 作者:网编
分类:文章
上周在车间跟老车工蹲了三天,满鼻子都是乳化液混着淬火钢的铁锈味,脚边滚着半米长的废轴,抬头就见高速旋转的工件蹭着车刀出淡蓝色的火星,滋滋的响,震得导轨都微微发麻。
车刀不是一块随便的硬铁片
很多外行人看车工干活,总把注意力放在几十万的数控车床上,没人多看那指甲盖大的车刀一眼。
说实话,那才是车床咬金属的牙。没一口好牙,再贵的床子也啃不动硬货。
常规的焊接车刀,刀杆就是普通碳钢,扛住切削力就行,值钱的全在焊在头上那一小块。现在数控车用的都是可转位刀片,拧个螺丝就能换,不用磨,省时间,但是核心还是那一小块刀头的本事。
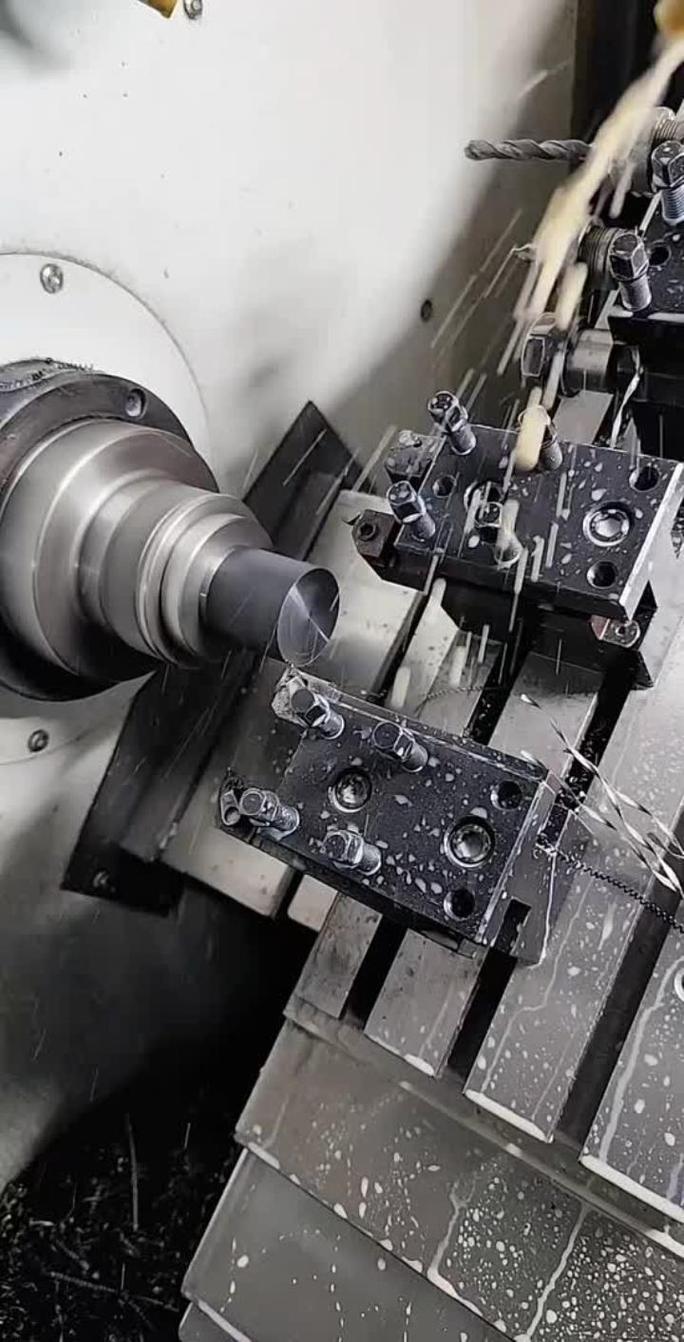 车间数控车床安装车刀实景
车刀的精度全挤在刀刃那一小块地方。刀刃那几微米的弧度和倒角,差一点,车出来的工件表面粗糙度就差好几个等级,摸上去是发涩拉手还是光滑发亮,区别全在这。以前手工磨车刀,老师傅磨一下午,最后就对着阳光蹭那两下刀刃,磨不对,整把刀就废了。
做一把合格车刀,卡在哪
现在主流车刀用硬质合金做刀头,不是把粉末混在一起烧一烧就完了。原料是碳化钨加钴粉,比例差一个百分点,硬度和韧性就完全反过来。切淬硬钢要硬度,崩口就是废品;切软铝要韧性,粘刀就出不了活。
烧结的时候更苛刻,炉温差十度,晶粒的大小就不对,后续涂层根本挂不住,寿命直接砍一半。
最玄乎的是那层涂层,只有几个微米厚的PVD涂层,就能让车刀的使用寿命翻两三倍。说出来你不信,就这么薄一层,早先国内摸了十几年才摸透稳定的工艺,早些年进口一把好刀头,顶得上小工一天的工资,心疼得师傅们用钝了还要磨了又磨。
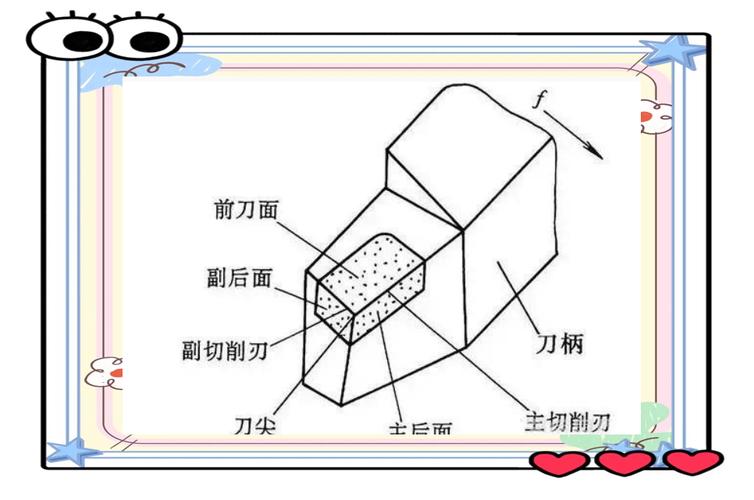 硬质合金车刀刀头微观截面图
不过话说回来,哪怕材料工艺都对,最后装到车床上,还是要看点手感。老苗干了三十年,现在数控车都是自动对刀,他每次换完刀,总还要拿油石轻轻蹭两下刀刃,说机器磨的刃口总带点看不见的微崩,蹭掉那点毛边,车出来的活就是亮一点。你说这是固执?人家干出来的活,质检就是一次过,不服不行。
没人注意,但谁都离不开
 没人注意,但谁都离不开
很多人这辈子都没进过车间,更没见过车刀,但是你身边所有带金属的东西,几乎都跟车刀打过交道。汽车的发动机曲轴,那根光滑的轴颈就是车刀一刀一刀走出来的,差一微米都不行,不然转起来震得整个发动机都抖。你手里手机的不锈钢中框,最初的坯料也是车刀修的尺寸,甚至你家厨房水龙头的阀芯,那个严丝合缝的球面,也是车刀车出来的。
有人说现在都有3D打印了,还要车刀干嘛?不对,3D打印出来的坯件,最后要精度要表面,还是得车刀来修,根本绕不开。现在也出了陶瓷车刀、金刚石车刀,切硬得像石头一样的特种工件都能一刀走下来,就是贵,不是什么活都用得起。
昨天走的时候,老苗把磨坏的半片刀头随手扔进废料箱,刀头撞在铁皮箱上,叮的一声,蹭出一点小火星,亮了一下就灭了。没人会在意这一小块废金属,就像没人会天天想起车刀这个东西。但是我们天天用的工业世界,就是这么一小块一小块刀头,一刀一刀车出来的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车刀:工业机器的一口硬牙
文章链接:https://www.zystgy.cn/a/61448