2026-10-07 16:17:50 作者:网编
分类:文章
上次跟着厂里面的机修王师傅逛挤出车间,老远就闻着热聚乙烯的闷味。机台呜呜转得整脚底板都发麻,出料口拉着半米宽的塑料板走得稳,突然嗡的一声闷响,整台机子停了。
班长叼着烟骂骂咧咧走过来,喊徒弟拿撬棍拆模头——得,又是挤出模具堵料了。
别拿它当普通开模,挤出模具就是个「流体理发师」
很多圈外人听着陌生,其实你身边到处都是它做出来的东西。装修用的PVC穿线管,封窗用的塑料型材,汽车门框上的橡胶密封条,甚至网线外面那层绝缘皮,全是挤出模具做出来的。
它的活儿说穿了也简单,就是把熔融之后的塑料、橡胶,从混料机里怼过来,给它剪出固定不变的截面形状,拉出来冷却定型就是成品。说它是理发师,没毛病吧?
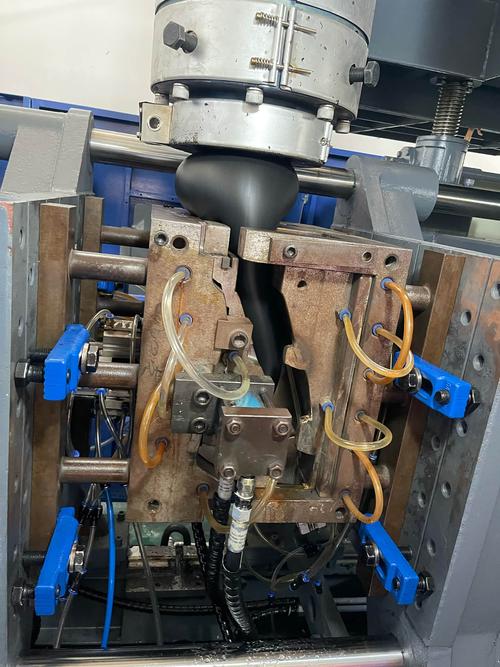 工厂车间挤出模具模头拆卸现场
别觉得不就是挖个对应形状的洞?哪有这么轻巧。注塑模具是一次压出一个件,挤出是二十四小时连着拉,料连续不断从模腔里挤过去,稍有不对,整条线出的全是废品。
做挤出模具,最熬人的从来不是开料,是调流道
干过这行都知道,挤出模具的灵魂不是最终出料的那个模口,是料进去之后走的那一路流道。
熔融塑料不是自来水,粘度跟着温度变,压力跟着流速变,你在流道拐角多留一毫米的台阶,料就会在那堆积焦,堵得你半天就得拆一次。你流道两边做的不对称,出料就一边走得快一边走得慢,拉出来的型材直接歪成香蕉,壁厚差都能超出客户要求三倍。
我亲眼见过师傅们改一款汽车密封条的模具,前前后后试了四次。一开始流道入口开小了,压力不够,出料软塌塌不成形。后来开大了,流速太快,角落填不满。最后把靠近模唇的一段流道改成渐变收缩的,才刚好。
模唇的平整度要求通常在0.01毫米以内,差不多是头发丝直径的八分之一。你多磨掉半丝,出料口就会出波浪,整条型材表面坑坑洼洼,直接报废。就算你数控加工开料开准了,最后那道抛光还是得靠老师傅上手蹭,机器磨出来的镜面,有时候还不如老师傅手抛的匀。
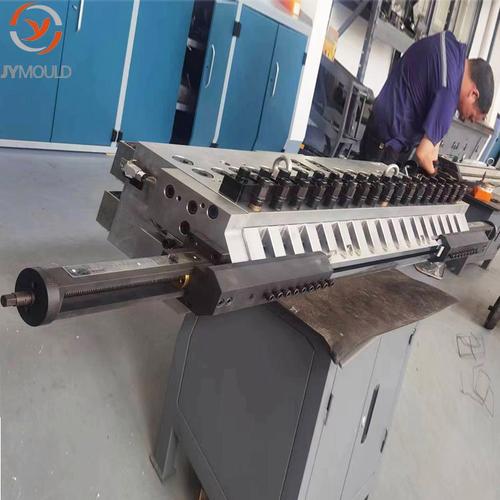 磨床精加工挤出模具模唇工作台
说实话,现在好多设计都靠软件模拟了,可模拟出来的流道,换个料就不对了。生产ABS的模具拿来挤PVC,粘度差了快一倍,出料直接歪得没法看。这里头攒的经验,比什么公式都管用。
普通人碰不到,但它真的影响你生活的方方面面
 普通人碰不到,但它真的影响你生活的方方面面
很多人说,我又不开塑料厂,知道这个干嘛?你想想,家里装的塑钢窗,要是挤出模具精度不够,型材歪歪扭扭,用不了两年就漏风漏水。光伏电站用的超薄背板,差两个丝的厚度均匀度,整个光伏板的透光率就不达标,寿命直接少三五年。就连医院挂水用的超细输液管,内径差个0.1毫米,滴液速度都不对,那可是要命的事。
前几年,高端的挤出模具还大半要靠进口,一套模头几十万,坏了换个零件还得等半个月漂洋过海。这几年国内做模具的师傅们死磕精度,大部分品类都能做了,可那种极小孔径的医用挤出模具,还是得花大半个月慢慢磨模唇,一点一点调流道,急不来。
那天王师傅蹲在模具堆边上,攥着油石蹭模唇,油石蹭钢料的沙沙声听得清清楚楚。他磨个十分钟,就拿塞片塞进去卡一下,眯着眼睛看缝。我递根烟给他,他摆手说忙着呢,这道差一点,到时候客户上机试机,烧几万块的料钱就打水漂了。
干机械这行,哪有那么多惊天动地的突破,大多就是这样,差一絲一毫,都得磨到对为止。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间逛出来的经验:挤出模具到底难在哪
文章链接:https://www.zystgy.cn/a/61444