2026-10-07 10:04:45 作者:网编
分类:文章
干了快二十年模具,见过太多料子堆到加工中心,最后卡在最不起眼的地方翻船。
一套模几十万。
差0.002毫米。
直接回炉重铸。
太疼了。
现在下游客户对成型件的要求越卡越严,以前能放行的公差,现在直接打回来重改,不是客户难搞,是终端产品的要求摆在这里——你做新能源车的电池壳体模具,公差大了,壳体合不上,密封出问题,那是要出安全事故的。
为什么现在模具制造拼的不是硬加工,是微公差控制
很多刚入行的小朋友觉得,不就是车一刀磨一下吗?数控机床都准得很,怎么会出问题?
你实际干两年就知道,温度都能影响你的精度。车间温度差个两三度,机床床身、模具料的热胀冷缩,加起来就能差出0.001毫米以上,刚好卡着公差线给你跳。
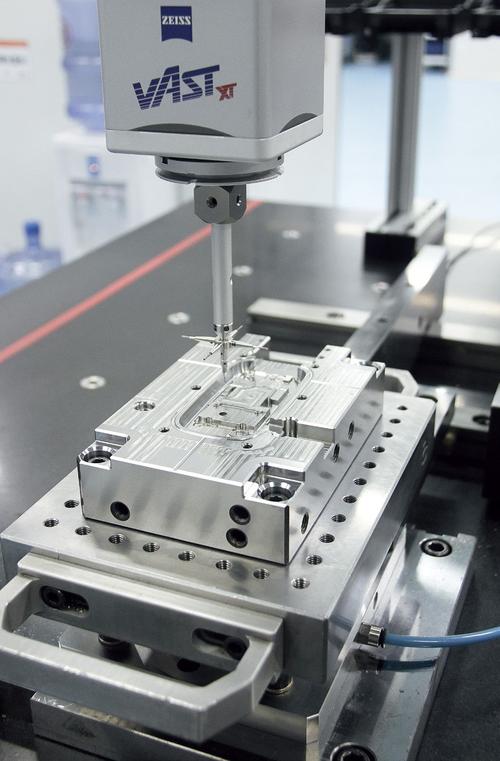 模具制造微公差三坐标测量现场
说实话,很多小厂拼价格,把公差放大一点,能省不少加工时间和成本,但是回头客留不住,就是因为这点点差。
我接触过做出口模具的厂,人家要求成型件公差不超过0.005毫米,整个车间装恒温系统,光这一项一年几十万,但是人家接的单利润是普通单的三倍,做得稳稳的。
问:微公差要求是不是只有高端产品才用?普通产品没必要做这么严对不对?
答:真不是这么说。你做个普通塑料收纳盒的模具,看着要求低,但是批量生产十万件之后,公差控不好,合模缝的飞边大一圈,后期修边的人工成本,比你一开始多花的公差控制成本高两倍都不止。而且现在下游客户找供应商,第一看的就是量产件的公差一致性,差一点都不给你续单,别拿这个当小事。
干模具制造避不开的坑:热处理变形
要说模具制造里最让人头疼的问题,热处理变形绝对排得上前三。
我前年跟一个厂合作,他们做一套汽车车灯的模具,粗加工半精加工都做好了,三坐标测下来公差完全符合要求,送出去做真空淬火,回来一测,型腔整体变形了0.012毫米,直接达不到要求,几十万的料子和加工费全打了水漂,老板那几天烟都抽得比平时多一倍。
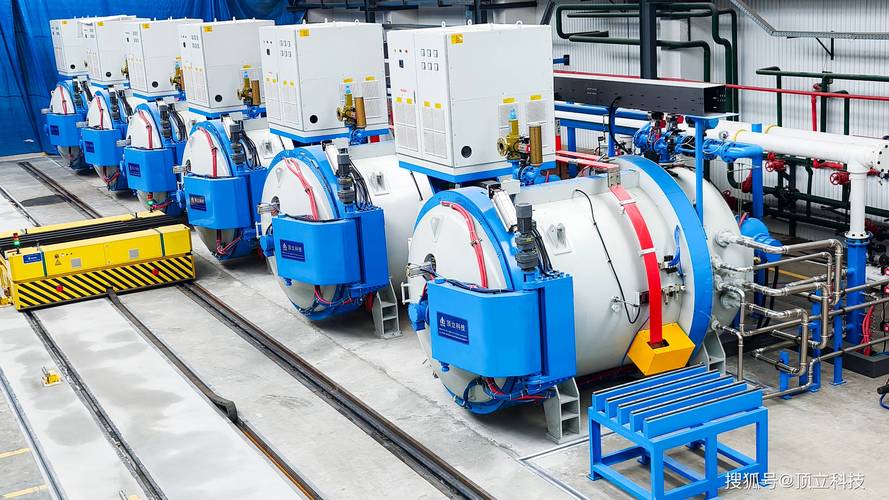 模具制造真空热处理炉作业现场
变形这个事儿,真的有点玄学,同样的料子同样的工艺,这次做出来没问题,下次可能就变形,为啥?你粗加工完之后内应力没放干净,你淬火升温速度差个十度,甚至冷却的时候模具放的位置偏一点,结果都不一样。
问:模具加工到底怎么才能降低热处理变形的概率?
答:没有100%能防住的办法,但是行里干了这么多年,攒出来几个实用的经验,能用好能少踩90%的坑。
✅ 粗加工之后一定要留够精加工余量,放三到七天自然时效,别想着赶工期急着往下走,赶那三天时间,变形概率翻三倍,亏得血本无归。
✅ 淬火前加一道零下八十度的冷处理,把残余奥氏体提前转化,虽然多花几百上千块,但是能把变形量控下来一大半,这笔投资绝对划算。
✅ 别贪便宜买小厂回收料改的模具钢,同一炉钢的成分偏析差出来,神仙来了也救不了你的变形。
💡 补充一句:如果变形量不大,不到0.02毫米,现在有手工挤光校正的手艺,不用直接回炉,能省不少钱,只不过能做好这个手艺的师傅越来越少了。
说说现在模具制造的新变化,五轴联动真的能改命
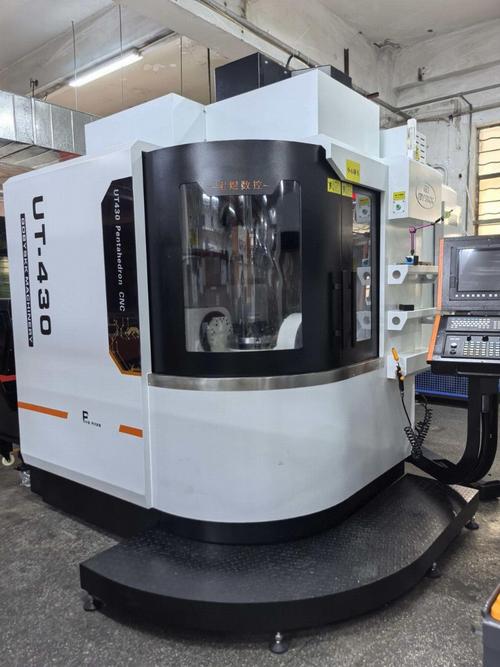 说说现在模具制造的新变化,五轴联动真的能改命
以前做复杂曲面模具,比如汽车内饰的异形装饰条、无人机的外壳型腔,得拆好几块电极,一次一次电火花加工,一套模光放电就得花一周,精度还全靠调机师傅的手艺,手艺差一点,拼接痕就消不掉,成品直接废。
现在呢,用五轴联动机床直接一次装夹干完整型面,精度差不到0.003毫米,时间直接省一半,还不用做那么多电极,省了不少电极材料和加工电极的时间。
说实话,以前我觉得五轴那玩意儿太贵,一台大几百万,小厂根本养不起,现在算算帐,一套模省出来的时间和废料成本,接高端单的溢价,三五年就能回本,真的香。
❗ 踩过的坑提醒你:别听销售瞎吹,买五轴只看主轴转速功率,一定要先查转台的反向间隙,转台精度差,你主轴再好用,干出来的曲面也是歪的,白花钱。
不过话说回来,也不是所有厂都得上五轴,你要是天天做简单的冲压模、普通塑料模,就没必要花那个冤枉钱,把你手里三轴机床的精度维护好,把热处理变形控好,照样能活的好好的。
干模具这行这么多年,我最大的感受就是,哪有什么神奇的黑科技,都是一点点抠细节抠出来的。你这里让一头发丝,那里放一丝公差,最后出来的模,就是比不上人家全流程卡严的,多打几万件就出问题,寿命差一半。
现在很多人说模具行业不好干,其实不好干的是混日子的,真能把细节做到位的,活接都接不完。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:模具制造里的微公差玄学:为什么差一头发丝就废了一套模
文章链接:https://www.zystgy.cn/a/61426