别拿夹具不当核心构件
很多外行听见这个词第一反应就是车间门口摆的老虎钳。没错,老虎钳就是最基础的手动夹具。但放到规模化工业生产里,夹具的作用,远不止“夹住东西”这么简单。加工任何零件,首先得解决两个问题:工件放哪?会不会动?工业夹具就是干这个的——给工件准确定位,牢牢锁死,让刀具每一刀都走在预定的位置上。
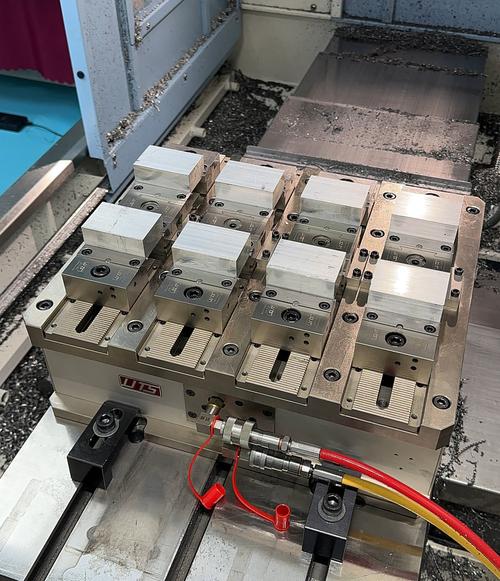
精度要求越高的行业,对夹具的要求越变态。比如航空发动机的叶片加工,公差要求不到头发丝直径的八分之一,夹具定位偏个0.005毫米,整个叶片直接报废,几十万就打了水漂。我见过老钳工磨夹具的定位面,磨十分钟测一次,磨一下擦干净再测,反复大半天,就为了那一丝的精度。差一丝都不行。
汽车发动机缸体上百个孔,位置错零点几毫米,整台发动机都装不起来,全靠夹具把每个面的位置锁死。说它是加工的第一道门槛,一点不夸张。
做一套靠谱的工业夹具,难在哪
说实话,做夹具的门槛说高不高,说低不低。街上找个小机加工厂,割几块铁焊一焊也能用,但能用和好用,差着十万八千里。
第一个难点在定位逻辑。干机械的都知道六点定位原则,说出来一分钟就能讲明白,真放到具体工件上,全是坑。比如加工薄壁的铝合金壳体,你夹紧点选不对,夹上去工件自己就变形了,松了切削的时候抖,刀纹全花,紧了完工松开,工件自己弹回去,尺寸超差。
第二个难点在材料和工艺。普通小活用45钢调质就行,重切削的大夹具,得用合金铸钢,加工完还得去应力退火,放个十天半个月才能上机用,不然用两次自己就变弯了,精度掉的比过山车还快。
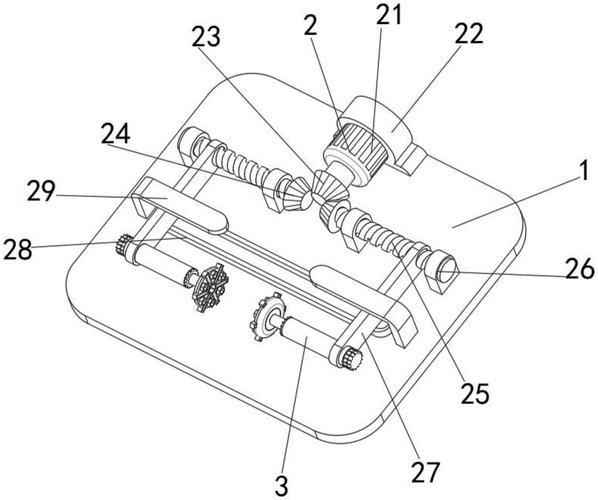
我之前听老师傅说过一件真事,好几年前,有个新进场的设计师,为了赶项目省成本,把夹具的定位座厚度改薄了两毫米,结果第一批五十个毛坯加工下来,四十个尺寸不合格,整批报废,算上材料工期,赔了小几十万。那个设计师后来转行了,说这辈子再也不想碰夹具设计。
不过话说回来,现在也有新办法,比如模块化的柔性夹具,换产品只需要换几个定位块,不用重新做一整套,省不少钱。但特殊形状的工件,还是得量身定制,偷不了懒。
工业夹具和普通人有什么关系
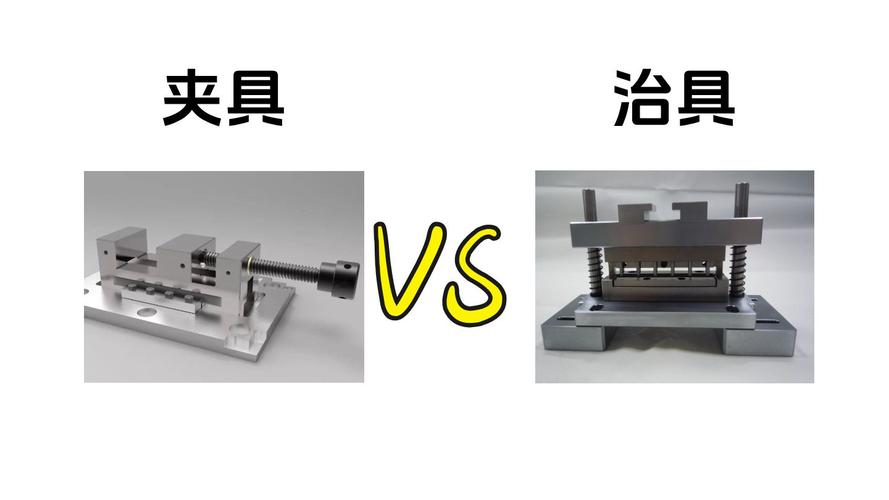
你可能从来没听过这个词,但你每天用的东西,全是工业夹具托着出来的。你手里的手机中框,为什么边边角角都严丝合缝?因为CNC加工的时候,夹具定位准,每一刀都没错位。你开的汽车,车门能严丝合缝关上,风噪不大,那是车身焊接的时候,焊接夹具把每个钣金件固定的分毫不差。甚至你去医院做CT,那个探测器的核心部件,也是靠高精度夹具加工出来的。
很多人聊制造业,开口就是高端机床,进口芯片,工业软件,没人提角落里堆着的工业夹具。好像这些铁疙瘩本来就该存在,不值一提。可真要是没了它,再高端的机床也干不出合格的活,再牛的设计也落不了地。
那天临走的时候,老师傅拍着卡盘上的夹具跟我说,干制造,就是靠一个个不起眼的小东西把精度兜住。什么叫工业基础?这就是。你别看它灰头土脸埋在机床里,它才是真的托着制造业的底。对不对?