2026-10-07 08:22:05 作者:网编
分类:文章
上周三在冲压车间帮整线调新上的机器人抓手,蹲在地上拆防护罩的时候,满手都是油污,盯着那个巴掌大的黑色吸盘骂了句脏话。
就是这玩意,连三毫米的冷轧板都放不下来,卡了整线三个小时。
没人能想到,这么个不起眼的铁块加铜线,能难住好几个老技师。
你以为电磁铁就是绕个铜丝通上电?差远了
课本里讲电磁铁,就是铁芯绕铜线,通电生磁,断电消磁。那是给中学生拼手工玩具的。
工业用的电磁铁,完全是另一回事。
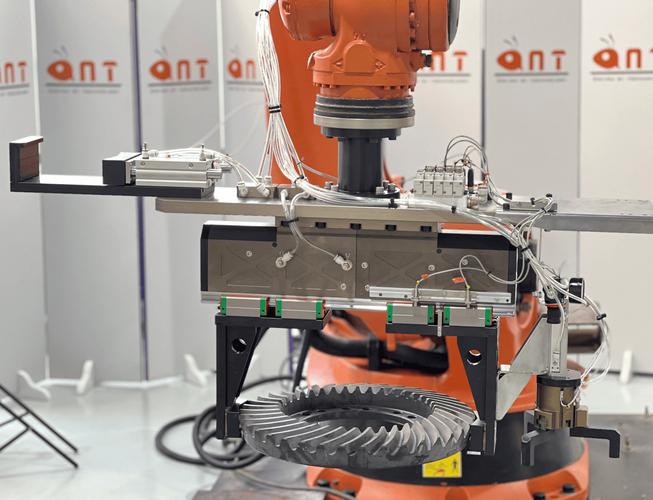 工业自动化机器人电磁抓手实物图
先说最核心的铁芯。你用普通普通热轧钢试试?断电之后剩磁能吸住半公斤重的螺丝刀,你说怎么干活?
工业电磁铁的铁芯,要用超低碳电工纯铁,纯度得冲到99.5%以上,碳多个千分之一,剩磁就超标,怎么调都没用。
绕完线圈装好外壳之后,还要整坨拿去做真空退火,加热到快一千度,再花十几个小时慢慢降温,就是为了把铁芯加工产生的内应力彻底消掉。不然哪怕材料对,加工完剩磁照样大得离谱。
去年有个小厂给我们供了一批吸盘,报价比大厂便宜三成,拿到现场一试,第一次吸钢板,断电十分钟还掉不下来。追过去问,人家说退火工序省了,“反正能吸,掉不下来敲一下不就完了”。
敲一下?整线一分钟出一片料,你敲十分钟,一天的产量就没了。
真坑人。
再说线圈,更讲究。很多小厂家偷换材料,用铜包铝线,便宜是便宜,电阻率比纯铜大一半,发热快得多。车间夏天温度能冲到四十度,用不了半年,绝缘层就烤裂了,短路烧线圈,换一次得大半天功夫,算下来比买贵的亏多了。
工业现场最容易踩的几个误区
干了十几年机械,见过太多在电磁铁上栽跟头的,大多是被“这不就是个简单玩意”的想法坑了。
第一个误区,就是吸力越大越好。很多客户上来就拍板,我要最大吸力的,怕吸不动掉下来。
其实真不是。吸力大意味着线圈绕得多、电流大,功耗翻一倍不说,发热量直接涨一倍,寿命直接砍半。而且吸力太大,吸薄钢板的时候,会把板面吸出肉眼可见的凹痕,整批报废都是常事。
我们上次给一家厨具厂做生产线抓手,一开始选了1吨吸力的吸盘,结果吸出来的不锈钢面板全是小坑,换了三百公斤吸力的,立马就好了。
第二个误区,就是所有电磁铁都能防水泡。不少人买的时候不问防护等级,拿回去就往切削液里泡,用不了一个礼拜就烧了。普通电磁铁一般只有IP54的防护,也就防个溅水防尘,真要泡在液体里用,得做全环氧灌封,把整个线圈封成实心块,价格贵一倍,但真能用住,我们在清洗线用的灌封电磁铁,泡了五年了还没坏过。
第三个误区,电磁铁不用维护,放那就能一直用。哪有这么好的事?车间里到处飘铁屑铁粉,很容易钻进吸盘的缝隙里,越积越多,轻则吸力下降吸不住,重则直接短路烧线圈。
我见过好几年不维护的大吸盘,拆开来倒铁粉,倒出来小半杯,吓人。
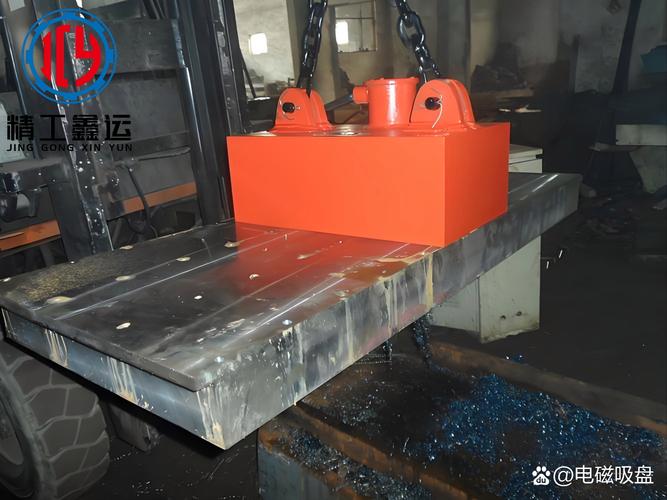 冲压车间钢板搬运电磁吸盘工作图
老物件的新活法
 老物件的新活法
很多人觉得电磁铁是一百多年前的老发明,没什么技术进步,就是成熟得不能再成熟的老玩意,没必要讲究。
其实真不是。现在新能源行业火起来,电磁铁反而搞出了不少新花样,解决了好多新问题。
比如软包动力电池的生产线,搬运电芯,不能夹,不能压,不能吸变形,原来用真空吸盘,容易漏吸,碰到带细微气孔的极片还吸不住,现在用微吸力可控电磁铁,通电才吸,断电就放,吸力刚好控制在“拿得起来又压不变形”的范围,比原来的方案好用太多,现在国内大半的软包电池线都在用这个方案。
还有旧钢铁回收厂,原来的大电磁吸盘,吸力不够,废钢里混的小钢件、轻薄料都吸不上,现在用高密绕线的强磁电磁铁,整体体积没变,吸力比原来大两成,还省了一成五的电,干活效率高多了。
说实话,工业里很多东西都是这样,看起来结构简单,门道全在没人看得见的细节里。一个电磁铁,材料差0.1个百分点,工艺偷一步,到现场就是停线的大问题。
不过话说回来,能把这些小事做好的厂家,真的不多。我跑过好几场工业展,翻了几十本样本,能把剩磁控制在额定吸力的3%以内的,真没几家。大部分都是差不多就行,能吸就行,哪管你用半年坏,还是放不下来。
哪天你路过工厂的围墙,听见里面轰隆隆的响声,进去瞅一眼,那些举着大块钢板来回跑的,那些抓着小零件往机床上放的,十有八九都有个不起眼的电磁铁。
它不抢风头,出了问题第一个背锅,没了它,好多活还真干不了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里藏了百年的吸铁高手:电磁铁到底不是你想的那样
文章链接:https://www.zystgy.cn/a/61422