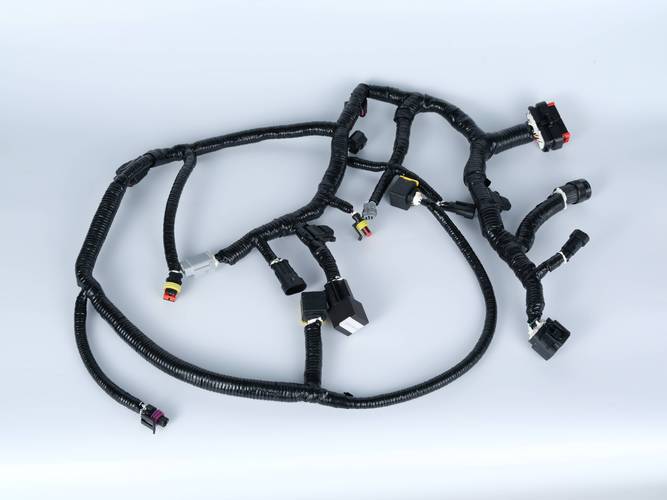
为什么说动力线束加工不是“把线拧起来包个皮”
外行选线束加工,只会看铜线够不够粗、绝缘层够不够厚,觉得料好就行。实际上,料占六成,加工占四成,差那一点加工细节,三五年后就是要命的隐患。
汽车动力线束固定在发动机舱,每天扛着十几Hz的震动,夏季舱内温度能飙到一百三四十度,还天天泡着漏油、雨水腐蚀。普通加工出来的线束,看起来一模一样,扛个三四年,线断了就是抛锚,绝缘破了就是短路自燃。
加工环节最容易翻车的三个隐形细节
做加工的都懂,越是小细节越容易出大事。我整理了这么多年见得最多的坑,全是小厂最爱省的地方:
1. 剥线伤芯剥线的时候刀头深度调不好,切进铜芯里,哪怕只伤到十分之一的铜丝,截面积就不够,通电就发热。这种伤从外面根本看不出来,只有剖开才能发现,出货抽检都不一定抽得到。
2. 端子压接高度不合格压松了,接触电阻大,发热烧端子。压太紧了,把铜丝压脆了,震动几次就断。很多厂只看压接有没有紧,根本不按要求卡高度公差,差0.1mm都不行。
3. 胶带缠绕偷换材料发动机舱要求用耐150℃以上的布基胶带,成本比普通PVC胶带贵三倍都不止。不少小厂图便宜,外层缠一层合格的,里面偷换PVC,两年就裂得掉渣,绝缘直接破。
问:有没有那种看起来全合格,其实根本用不住的问题? 答:太多了。就说刚才说的剥线伤芯,出厂测电阻的时候,因为负载低,根本测不出来差异,装车跑个三五年,铜丝氧化加应力疲劳,慢慢就断了。等出问题召回,一批车就是上亿的损失,谁扛得住?我前几年接触过一个新势力造车的项目,就是小加工厂省了剥线的工序钱,最后试产的时候出问题,推迟了三个月上市,亏的钱够做十年加工了。说起来都可惜。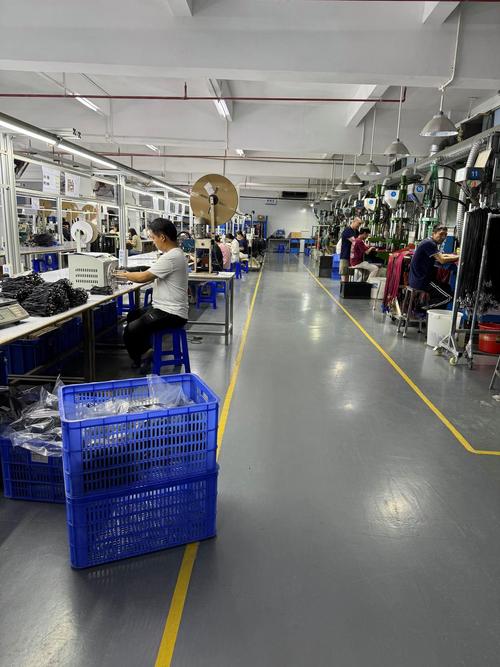
批量加工怎么控成本还不踩坑
说实话,很多甲方一上来就砍加工价,这本身就是错的。线束加工的利润本来就薄,你把价砍到成本线以下,人家只能从加工细节里省,最后坑的还是你自己。
我做这么多年,见过靠谱的甲方都是这么控风险的:
✅ 把加工细节写进要求,别只说“符合行业标准”。国标是最低门槛,汽车动力线束要自己加严:剥线铜丝损伤率不能超过2%,端子压接高度公差控制在±0.05mm以内,这些写清楚,厂家就没法偷工。
✅ 预生产阶段一定要抽测全项。别等量产了再查,试产的时候抽1%做拉力测试、压降测试、震动老化试验,花不了几万块,把问题掐在摇篮里,比什么都强。
✅ 要端子压接的剖面报告。这个真骗不了人,压接好不好,剖开端子一看,铜丝有没有填充满,有没有压伤,一目了然,别嫌麻烦,这个步骤能筛掉八成不合格的加工厂。
❗ 现在新能源车的高压线束要求更高,几百伏的电压几百安的电流,加工错一点点,就是直接的安全事故,更是容不得半点儿马虎。 不过话说回来,线束加工这行,真的没什么花活,拼的就是对细节的较真。你把每一根线的剥线深度、每一个端子的压接高度都卡准了,做出来的东西就能用十几年,根本不会出问题。最怕的就是拿着加工当苦力活,觉得随便做做就行,最后出问题的,全是这种心态。