2026-10-07 01:28:43 作者:网编
分类:文章
你去工厂转一圈,十个车间八个墙头上都挂着监控。大部分时候,那玩意儿就是个事后调录像的摆设,出了事故翻一翻,平时没人看。对吧?
现在工业视频监控早就不是原来那回事了。
别拿工业视频监控不当生产工具
民用视频监控和工业级的差着十万八千里。民用就是看看小偷,认个人脸,工业场景不一样,高温、多粉尘、油污、还有设备持续震动,普通摄像头三个月镜头就糊了,机震晃得成像歪歪扭扭,你啥都看不清。
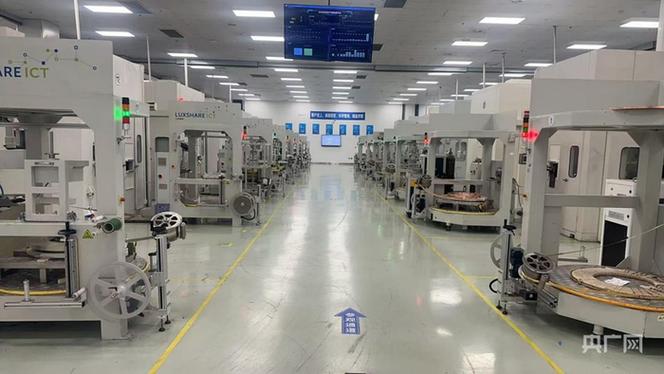 汽车冲压车间工业视频监控安装现场
我上个月跑现场,见东莞一家做汽车冲压件的工厂,原来他们防混料全靠人工。每台机床边安排一个专职质检,每半小时抽十个件核对型号,一天下来单这一个岗的人工成本就快两千,人盯八个小时早就走神了,还难免漏检错检,流出去一次就是好几万的赔偿。
现在他们在冲压机下料口装了带AI识别的工业视频监控,混料错料刚出模具,系统就触发声光报警,停机一分钟就能处理完。现在那个专职质检岗已经撤了,一年算下来省七十多万,实打实落在口袋里的利润。
问:普通家用摄像头改一改能不能用在工业产线上?
答:别瞎折腾。工业场景的防护等级至少要IP67起步,有些高温炉边还要用带风冷水冷的防爆摄像头,普通摄像头进去不出一周就烧坏了,更别说宽动态、抗电磁干扰这些核心要求——产边变频器一开,普通摄像头直接全花屏,你看啥?
工业视频监控最容易踩的三个坑
很多工厂上项目,钱花了效果出不来,大半都是踩了坑。
第一个坑,盲目追高参数。4K不行上8K,全车间铺最高清的摄像头,结果工厂带宽扛不住,存储半个月就满了,AI识别延迟高到工件都流走了才报警,根本没用。其实产线不同位置要求不一样,高速冲压下料口要百帧以上的1080P足够,仓库外围只要1080P低帧率就能满足需求,没必要全拉满配置。
第二个坑,不做提前布线规划。后期拉明线凑数,产线油污一泡,半年线皮就裂了,走在变频器旁边还受电磁干扰,经常断流掉录像,查都没法查。
第三个坑,买了AI功能搁着落灰。很多厂商吹得天花乱坠的通用AI缺陷识别,你不给它喂你自己产线的缺陷样本,它就是个废物,识别准确率不到60%,还不如人眼靠谱。
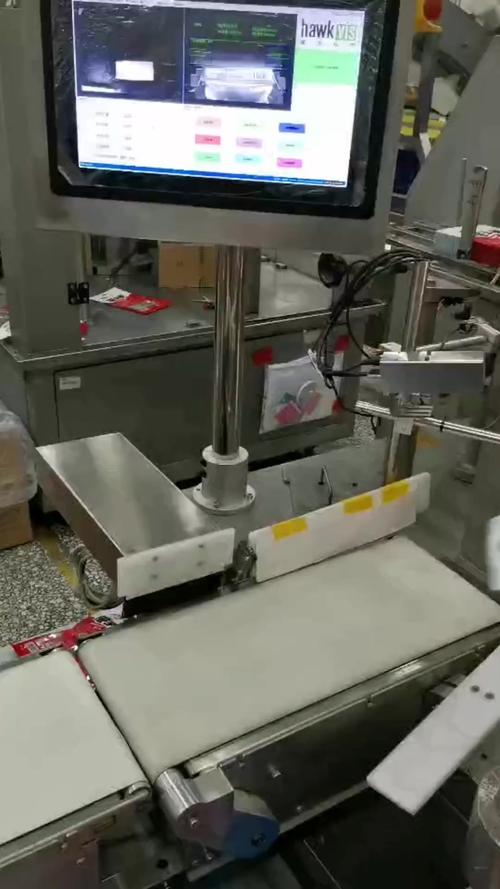 食品包装生产线AI视频监控缺陷检测界面
问:工业视频监控上AI功能,一般工厂要花多少钱?
答:说实话,没你想的那么贵。现在很多算法都做成轻量化的了,不用单独买几十万的服务器,直接把算法嵌在前端摄像头里,单路AI摄像头加上调试,通常也就大几千块,十几条产线的小工厂几万块就能搭起来,算下来大半年就能回本,压力不大。
不过话说回来,也不是所有工厂都要上带AI的视频监控。比如你就是个十台八台设备的小加工厂,就想看看门口有没有陌生人进,有没有工人违规操作,装普通的工业监控就够了,没必要花那冤枉钱。❗ 这里提个醒,很多厂商上来就给你推全栈AI方案,都是卖概念割韭菜的,你得先想清楚,你要监控解决啥问题。是防安全事故?还是降质检成本?还是盯设备运行状态?想清楚了再选,别被忽悠。
选对视频监控,先搞清楚这几个核心参数
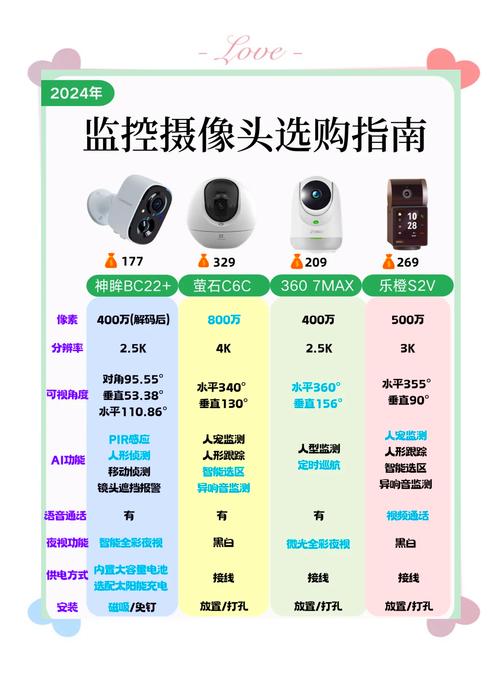 选对视频监控,先搞清楚这几个核心参数
不用讲那些玄乎的专业术语,就三个核心参数,你选的时候盯着就行:
第一个,防护等级,潮湿多粉尘的车间,最低要IP66,需要喷水清洁的食品车间要IP67,防爆区域一定要对方拿出正规的防爆合格证,别买贴牌货,真出了事担不起。
第二个,帧率,拍动态高速产线,比如高速包装、连续冲压,帧率必须要高于产线出料速度的两倍,不然移动的工件拍出来就是糊的,就算上了AI也识别不出来缺陷。
第三个,宽动态范围,大部分车间明暗差大,一边是天窗采光一边是设备阴影,宽动态不够的话,亮的地方过曝发白,暗的地方全黑,啥细节都看不出来。
💡 还有个容易忽略的点,存储容量。安环要求工业监控至少存三个月的录像,别图便宜买小容量存储,到时候安监检查不合格,罚款比你买存储的钱贵多了,得不偿失。
现在很多工厂都在琢磨数字化转型,其实视频监控就是门槛最低的转型入口。不用改产线,不用长时间停工安装,装完就能用,用着用着就能挖出不少降本提效的空间。别一直把它当个应付检查的摆设,用对了,真的能帮你赚钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业场景下的视频监控:从站岗到赚钱的转型
文章链接:https://www.zystgy.cn/a/61405