上周蹲在轧机车间地坪上,八个小时没起身。满身都是抗磨液压油。洗了三遍还留味。
一开始我也觉得,不就是把坏的拆下来,新的装上去嘛,多大点事。真上手才知道,这里头的沟沟坎坎,能把新人磨得没脾气。
不是拆拆装装这么简单
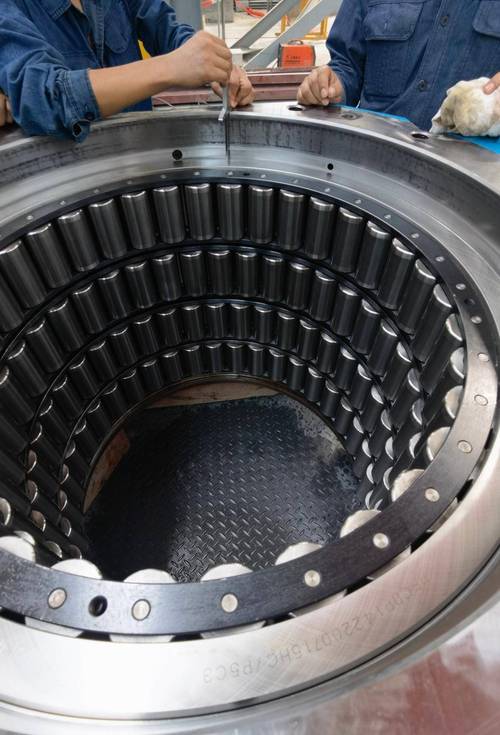
轧机主轴用的调心滚子轴承,通常也就一吨多沉,配合轴颈是过盈配合——字面意思就是,轴承内圈的内径比轴颈还小一点,靠挤住的摩擦力锁死,转的时候不会打滑。
拆旧轴承,第一步就得清油泥,把轴端的锁紧螺母一点点松出来。不能用撬棍硬别,螺纹碰坏一个牙,你后续锁不紧,转起来必晃。新手最容易犯的错,看见旧轴承锈死拔不出来,上来就想气割割掉内圈。上次有个小孩这么干,被师傅一巴掌拍在后脑勺上——气割温度好几千,蹭一下轴颈表面,那精度直接废了,一根主轴几十万,你赔?
真正的拆法,是用专用拉马,均匀受力往外拔,急不得,得等应力慢慢释放。有时候要拔半个钟头,一步都不能快。
每一步都卡着温度和间隙
旧轴承拆下来,第一件事不是装新的,得擦轴。用细砂纸把轴颈上的锈点、旧密封留下的胶印一点点磨掉,再用酒精擦三遍,一点杂质都不能留。一粒小铁屑留在里面,装完转起来就能磨坏整个滚道。
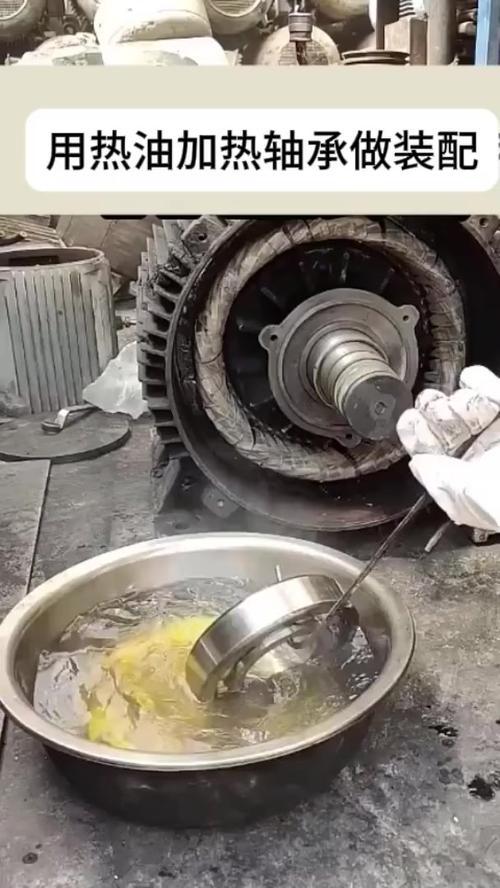
新轴承不能直接装。得做油浴预热,让内圈受热胀大,才能顺利套进轴颈里。温度通常控制在八十到一百一十度,绝对不能超过一百二十度——温度高了,轴承里保持架的硬度会降,用不了半年就会散架。我那天蹲在油槽边盯着温度计,差点睡着了都不敢挪窝,就怕温度上去了没看见。
装完最关键的一步,是游隙调整。说白了就是珠子和滚道之间留多少空隙,留多了转起来晃,留少了热胀了直接咬死。不同的工况,游隙要调的不一样,轧机重载,就得留的比普通电机轴承大一点。全靠师傅用塞尺插进去量,手劲稍微不对,读数就差好几个丝。
换完不是结束,试机才见真章
所有锁紧件拧完,密封件装好,先别通电。得人工盘车。就是用撬棍别着主轴转,一圈一圈慢慢转,感觉有没有卡涩,听有没有不对的异响。上次我们换完盘车,就听见轴里面有细微的沙沙声,不对,拆下来一看,内圈装歪了不到一毫米,就这一毫米,转起来振动能把机座螺栓振断。
说实话,现在好多人换轴承,只换轴承不换配套的密封和润滑,这就是偷懒。轴承本来能用三年,你不换进了铁屑,俩月就磨坏,白花钱白耽误功夫,何苦来。
不过话说回来,你别觉得这只是车间里的事,和普通人没关系。你家汽车的轮毂轴承,换的时候调不对游隙,跑高速方向盘抖,严重点还会出事故。电厂风机的轴承换不好,停机停供,居民用电都受影响。说白了,所有转的机器都离不开轴承,轴承坏了就得换,换不好,整个机器都白搭。
现在自动化越来越多,能自动拆自动装的设备也有,但那些高精度重载的地方,还是得靠老师傅眼瞅着手摸着来。机器能出力,测不了那一丝半毫的手感,也听不出来那细微不对的响动。
昨天路过那台换完轴承的轧机,它转得稳稳的,连带动的风都顺,没有多余的振动。那天蹲八个小时出的汗,蹭的一身油,都值了。