2026-10-06 10:54:51 作者:网编
分类:文章
上周在南方一家造纸厂的抄纸车间待了一下午,脚底下一直麻酥酥的。十几台大泵连着烘缸转,整个车间嗡嗡的,说话得贴耳朵喊。运维的老周叼着烟指给我看,那台靠墙角的泵,震得比旁边那台大一圈,再过半个月不换轴承,肯定爆轴。我问他怎么看出来的,他掏出个巴掌大的测振仪一按,屏幕上跳出几个数,又拉出来一张频谱图,你看这个峰,正好对应轴承滚珠的固有频率,不是坏了是什么?这就是咱们要说的,振动分析。
你听到的机器嗡嗡声,全是振动在说话
很多人觉得,振动分析是什么高深的实验室技术?错了。振动分析本质就是给机器“把脉”。任何转的、动的机器,只要在干活,就一定会振动。正常状态下,振动的频率和幅度都是固定的,就像正常人的脉搏,不快不慢,规律得很。哪里磨了、松了、装歪了,振动的规律立刻就变。
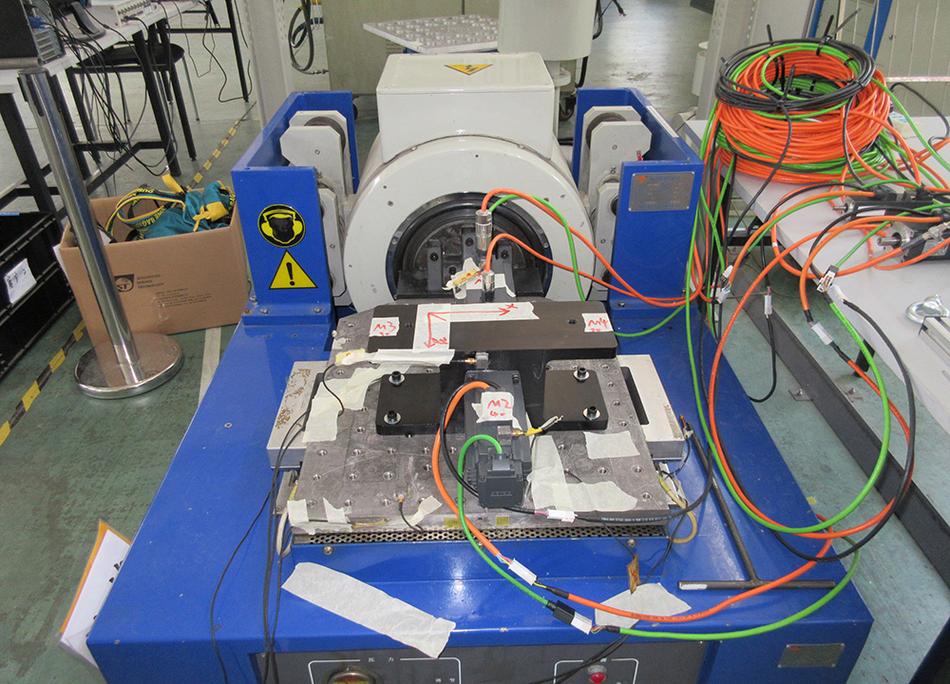 工厂电机振动数据采集现场图
比如你拿个用了五六年的旧电风扇,转起来晃得桌子都抖,拆开一看要么是轴弯了,要么是叶片上沾了灰不平衡了,对吧?这其实就是你靠眼睛和手感做了一次朴素的振动分析。放到工厂几千千瓦的大电机、高速运转的风机泵阀上,只是把你摸出来的震感,用传感器变成可以分析的数据而已。
本质就是通过振动的变化,找出来机器内部的异常,就这么简单。
测振动不难,难的是读懂信号里的故障
说实话,现在测振动的门槛真不高。一块巴掌大的手持测振仪,几千块就能买个不错的,贴在机壳上几秒钟就能出震值。新手最容易犯的错,就是只看总震值超不超标准,超了就喊出故障了,其实根本不是这么回事。
之前碰到过一条产线的冷却风机,总震值一直比阈值高两个丝,换了两次轴承还是高,差点把整个风机吊下来换,后来老工程师拿频谱一分,峰值正好在两倍转频的位置,一查,是电机和风机轴的对中偏了十个丝,紧了一下地脚螺栓,震值直接掉了三分之二。
对吧?你看,只看数字没用,得看那个异常的振动,出现在哪个频率上。不同的故障,对应不同的频率峰值。轴承坏了是一套固定的特征频率,转子不平衡是转频位置出尖峰,地脚松了是多个倍频出峰,齿轮打齿了是啮合频率出异常。
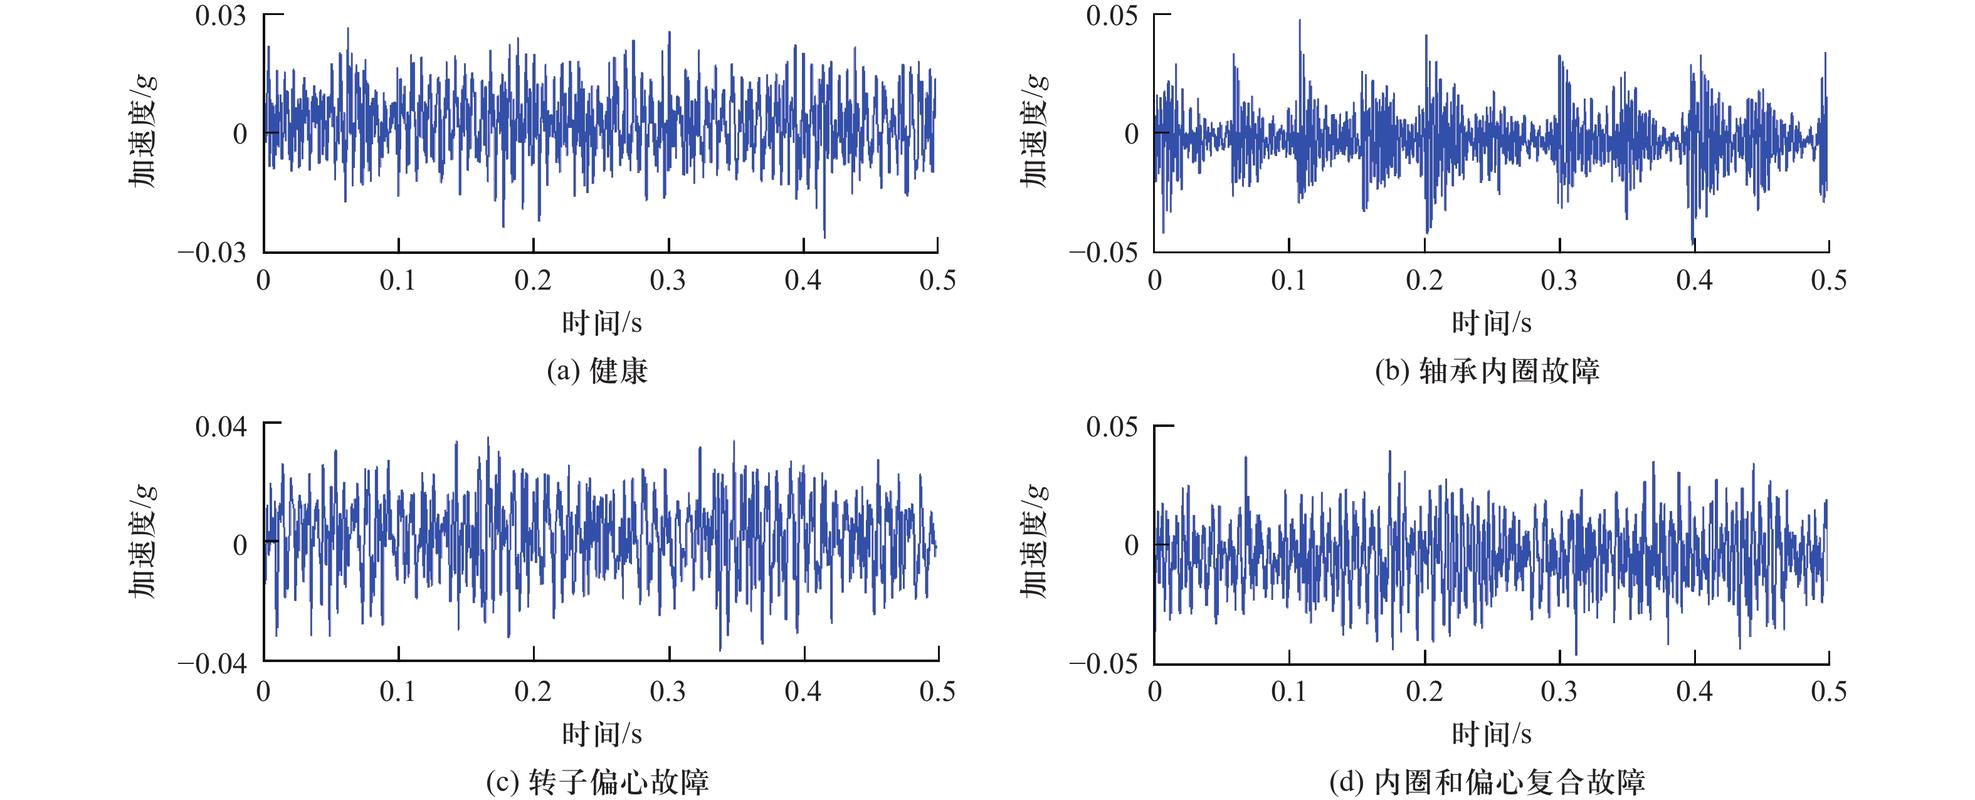 机械振动故障频谱特征对比图
说起来简单,实际做起来真的吃经验。同样的峰值位置,有时候可能是两种故障叠加,你得结合机器的役龄、之前的维修记录、现场的安装情况一点点筛。我见过干了三十年的老运维,不用仪器,贴着手背就能摸出是哪里的问题,那真的是几十年蹲现场磨出来的本事,不是光跑几个模型就能完全替代的。
关键难点在哪?很多大型设备,都是好多个转动件串在一起,振动信号传出来早就混在一起了,要把不同部件的信号拆出来,真的挺考验功夫。尤其是低速重载的设备,转一圈好几秒,故障信号弱得很,稍微采错点位置,数据就废了,得重新来。
绝大多数人对振动分析的误解,真的挺深
 绝大多数人对振动分析的误解,真的挺深
第一个误解,就是觉得振动分析只有预测设备故障这一个用处,对吧?错了。其实振动分析在机械制造的全流程都在用。比如机床加工零件,振纹是加工光洁度的大忌,你想调好切削参数,就得做振动分析,哪里震得厉害,调整转速进给,就能切出来合格的表面。再比如新设备装配,两个轴对不对中,间隙合不合适,转起来一测振动,立刻就知道装得好不好,不用拆了装装了拆瞎折腾,省好多工时。
第二个误解,就是觉得振动分析是大厂才用得起的高科技,小厂子用不着。说实话,真不是。现在几百块的压电传感器,连着手机就能出基础的频谱,小厂子的泵啊风机啊,定时测一测,提前换个几百块的轴承,总比爆轴了停线,一天损失几万块要强得多吧?我见过太多小老板,觉得花这个钱冤枉,等到出了事故停线,拍着大腿后悔都来不及。
不过话说回来,现在也有把振动分析吹得太神的,说什么装个在线监测,就能包治百病,啥故障都能提前大半年测出来。哪有那么神?有些突发的故障,比如突然掉进个异物打坏齿轮,那谁也预判不了。振动分析能抓到的,就是那种慢慢发展出来的故障,给你留出时间安排维修,不耽误生产,这就够了,别要求太多。
你下次进工厂,听见机器嗡嗡响,别嫌吵。那不是噪音,那是机器在说话呢。有人能听懂它说啥,就能少出事,多省钱。这就是振动分析,最实在的用处。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:嗡嗡嗡,机器累不累?工厂里的振动分析门道
文章链接:https://www.zystgy.cn/a/61361