上个月跟着维保队去汽配厂处理停机故障,整条冲压线停了八个小时,机修把电机、主轴、变速箱挨个查了一遍,满头大汗都没找到问题。最后拆了输入端那个巴掌大的连接块,哦,原来联轴器的齿磨平了。
就是这玩意。绝大多数非机械行业的人,连名字都没听过。厂里搞运维的,很多时候也把它当凑数的连接件,选最便宜的买,装上去就再也不管。
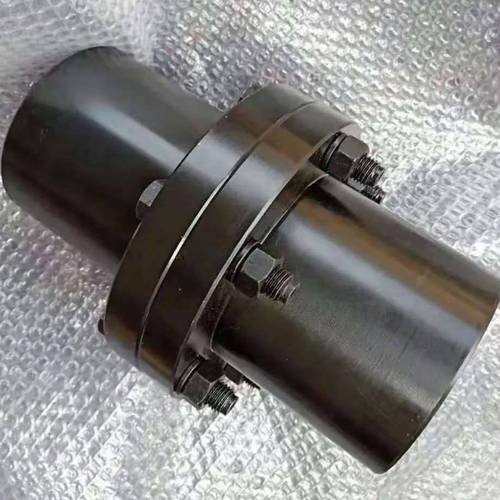
别光顾着升级电机,联轴器才是藏在角落里的受力核心
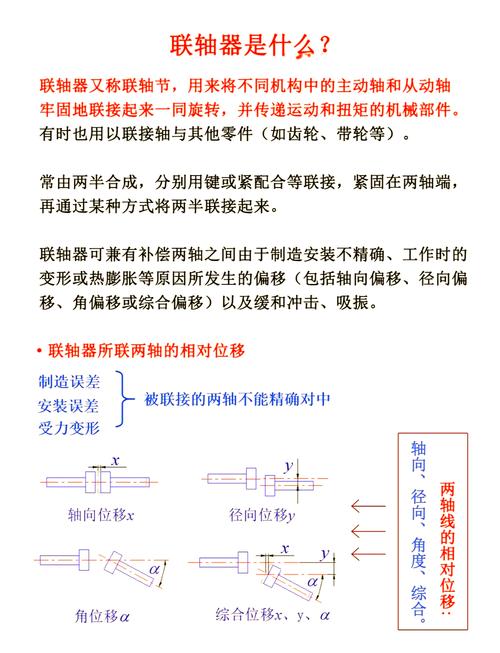
很多人以为,联轴器不就是把两根轴连在一起转的铁疙瘩吗?对啊,功能说出来就这么简单,可里面的门道,没摸过现场的人根本不知道。
两根轴,一根连电机,一根连负载,要一起转,就得传扭矩对吧?可世界上没有任何两根轴能装得完完全全对中。哪怕你安装的时候用千分表校了一遍又一遍,保证冷态下同轴度误差不超过0.02毫米,开机运转半小时后,轴受热伸长,负载变化产生变形,该歪还是会歪。
要是没有联轴器补这个偏差?硬连的话,轴的弯曲应力会直接翻好几倍,用不了一个礼拜,轴就断了。电机轴承也得跟着遭殃,提前好几年烧坏。
联轴器本质上就是三个作用:传扭矩、补偏差、缓冲吸震。就这么简单的三个作用,少了它,再贵的设备都转不起来。
做个能用十年的联轴器,到底难在哪?
别看着都是铁疙瘩,质量差的和质量好的,差出十万八千里。我见过小厂做的联轴器,用三个月就磨得换,大厂的能用十几年,区别在哪?
第一个是材料和热处理。就拿最常用的齿式联轴器来说,齿面要硬,芯部要韧。齿面硬才耐磨,芯部韧才不会断。很多小厂图省钱,用普通碳素钢就做了,热处理那道工序随便过一下,齿面硬度一半够一半不够,用不了半年就磨出台阶,打齿就是迟早的事。
第二个是加工精度。两个连接孔的同轴度,差个两三丝,其实普通人用手摸不出来,可开机一转,整个设备的震动直接超标,轴承噪音大得离谱,耗电还多。我上次在一个建材厂见过一个山寨的梅花联轴器,拆下来量,两个孔的同轴度差了0.12毫米,相当于三根头发丝的厚度,那震得,站在设备旁边说话都听不清,离谱。
还有很多人不知道,不同的联轴器,适配的场景完全不一样。带弹性元件的,适合震动大的场合,全刚性的,适合高精度扭矩传输的场景,乱选肯定出问题。
现场选型最容易踩的坑,我见太多了
说实话,干了十几年机械,见过的联轴器出事故,多了去了。说几个最常见的。
第一个坑,就是觉得联轴器越大越结实,非要选大两个号的。不对,联轴器选太大,转动惯量就大,电机每次启停都得多费好多电,而且反应变慢,对于需要精准控制转速的设备,直接废掉精度。真没必要。合适才是最好的。
第二个坑,凑合用。轴径不对,找不到合适的联轴器,就在孔里垫两层铁皮,拧紧就用。你想啊,转动的时候全靠摩擦力传扭矩,铁皮哪磨得过钢?用不了三个月就松,晃着晃着就把轴磨坏了,换个轴的钱,能买十个联轴器了,真的亏。
第三个坑,装上去就再也不管。很多厂子,设备转十年,联轴器从来没拆开检查过,也不补润滑。齿式联轴器要定期打黄油啊!很多人忘了,干磨,磨到齿断了才停机,整条线停一天,损失几十万,换个联轴器才几千块,犯不上。
不过话说回来,现在好多设备厂商,都在忽悠客户升级电机升级主轴,没人提联轴器的重要性,其实设备稳不稳,很大程度就是看这个小玩意,很多时候就是这么个不起眼的小东西,坏了整个场子的大事。
下次你路过工厂车间,听见设备有奇怪的震动,别一上来就拆电机查轴承。蹲下来摸一摸中间那个连接两个轴的小铁疙瘩,要是温度比别的地方高不少,那十有八九,问题就出在它这。