2026-10-05 09:58:40 作者:网编
分类:文章
上个月在汽配厂调试新的自动化冲压线,半夜三点拆滑块端盖,满手都是黄油。那烦人的滋滋异响,缠了我们整整十二个小时。最后问题说出来你可能不信,就是一根不起眼的直线导轨,预压参数差了一丝。
看起来就是一根带槽的钢条?其实是运动系统的定海神针
很多非机械行业的朋友,第一次见直线导轨,都会说这不就是个机器里的轨道嘛,和家里抽屉的滑轨没区别啊。
还真不是。抽屉滑轨差个1毫米,拉着不顺照样能用。工业用的直线导轨,精度要求能差出上千倍。
它本质上就是给设备的直线运动定精度的。你要让一个刀头、一个机械手、一个载物台,丝毫不差地沿着直线跑,全靠它。里面的结构说起来也简单:一根带两条滚道的导轨条,一个套在上面的滑块,滑块里面装满了钢珠。你动滑块,钢珠就沿着滚道循环跑,把滑动摩擦变成滚动摩擦,阻力小,还不晃。
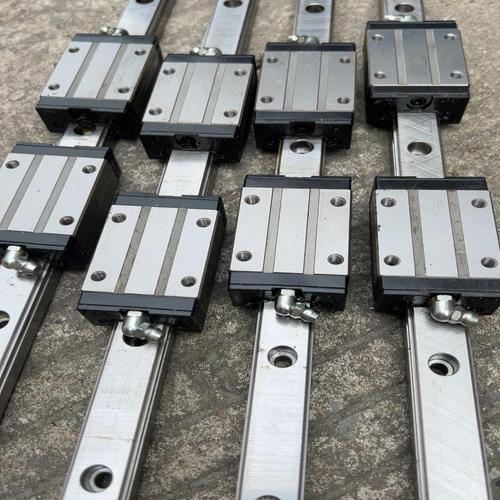 工业自动化设备拆下来的直线导轨实物
很多新手搞不清它和光轴的区别,说白了,光轴就是一根光滑圆钢,只能导向,承不住什么力,更扛不住侧向的折腾。直线导轨自带滚道,上下左右四个方向的力都能扛,精度还稳。说实话,没有这根钢条,现在所有的自动化设备、数控机床全都玩不转。
造一根靠谱的直线导轨,门槛比你想的高多了
别看着结构简单,真要造出来能用十年不出错,每一步都卡脖子。
首先说材料,必须得用高碳铬轴承钢,差一点的钢材用两年,滚道就磨出坑,精度直接飞了。下料第一步,先消应力。刚轧出来的钢坯,内部应力乱得很,要是不处理,放半年自己就能弯成香蕉。正经工厂会给你做自然时效,扔在露天风吹雨淋大半年,让应力慢慢释放,比热处理消应力还稳。这个成本,小厂根本不愿意出。
然后粗铣滚道,再淬火,硬度要吃到HRC58到62,太硬容易裂,太软不耐磨,就卡在这个区间。淬完火的导轨硬得钻头都钻不动,接下来就是磨,粗磨、精磨、还要研磨。滚道的平行度要求有多夸张?一米长的导轨,公差不能超过0.01毫米。也就是八分之一根头发丝的误差,就这么严。
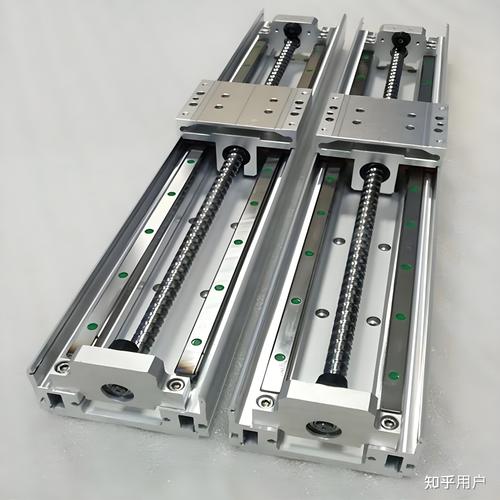 平面磨床加工直线导轨滚道现场图
说完导轨再说滑块,滑块里最不起眼的小东西,就是钢珠循环用的反向器。这个小零件(有工程塑料的也有钢的),曲面弧度差一点,钢珠循环的时候就会卡,跑几万次之后,钢珠直接碎在里面,整个导轨就废了。我之前拆过一批便宜的杂牌导轨,不到三个月就响,拆开一看,反向器都磨变形了,一半钢珠裂了口子。
还有最关键的预压调试,就是滑块和导轨之间,不能留间隙,要提前给一点压力,把间隙消掉,刚度才够,运动不晃。但预压太大了,阻力大,发热快,磨损也快,寿命直接砍半。预压太小,一动就晃,精度根本保不住。怎么拿捏这个度,全看工厂的工艺积累,没个十几年做不好。
用了十年导轨,我见过太多人踩坑
 用了十年导轨,我见过太多人踩坑
第一个坑,越贵越好,盲目追进口。其实不是,要是普通的输送线,负载不大,精度要求不高,国产正经牌子的导轨完全够用,能省不少钱,没必要花那几倍的溢价。当然,高精度的机床、医疗设备,该用好的还是得用好的。
第二个坑,安装瞎打胶。我见过太多安装工,怕导轨松,把导轨背面整个涂满密封胶,结果胶溢到滚道里,干了之后硬邦邦,磨坏钢珠滚道,不到一个月就废了。正确的做法其实就是在定位孔点一点胶固定就行,离滚道远远的。
第三个坑,买回来就不管了,一辈子不维护。很多设备装了防尘罩,就没人记得给导轨加油,干磨个两三年,寿命直接少三分之二。哦对,还有人乱加油,用普通的机油粘度太高,反而沾灰磨得更快,要用专用的导轨油。不过话说回来,现在有自润滑的免维护导轨,适合那种不好拆开来加油的封闭场景,但是也不是真的能用一辈子,对吧。
你别觉得这东西离你远,你现在手里的手机,屏幕切割用的设备,要靠直线导轨。你去医院拍CT,扫描头来回动,要靠直线导轨,精度差一点,片子就拍不清。新能源汽车的电池,极片切片,也要靠直线导轨,厚薄差一丝,电池的安全性就受影响。说白了,所有你能想到的现代制造业,从一颗螺丝到一片芯片,背后都有几根直线导轨在默默干活。
它就是这样,藏在设备的外壳里面,没人会特意看它一眼。出了问题,整条线都停,你才会想起这根冰凉钢条的分量。也就这样了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别小瞧设备里那根钢条:你不知道的直线导轨
文章链接:https://www.zystgy.cn/a/61220