2026-10-04 23:22:41 作者:网编
分类:文章
上个月去南方一家功能饮料厂整线调试,站在离贴标工位三米远的地方,耳朵里全是传送带呼呼的轰鸣,脚底下能感觉到机器震得发麻。一百米的线转起来每分钟三百多瓶,连吹瓶机都晃得厉害,唯独贴标工位那块,稳得像钉在地上。只有标签被飞快剥下、“啪”得按在瓶身上的脆响,一秒钟五次,准得吓人。
别被名字骗了,贴标机根本不是“只贴标签的机器”
很多人听到贴标机,第一反应就是把不干胶标签贴到盒子上的小机器,街边摆摊打印贴纸那种也叫贴标,工业用的完全不是一回事。它是整线生产里的定位精度关卡,前面吹瓶、灌装都做好,最后这一步错了,整瓶东西都得报废。
说穿了运作流程其实很简单:卷式标签从料架放出来,牵引轮拉着匀速走,剥标刀把标签从底纸上刮下来,靠吸气或者吹气把标签送到产品表面,最后压辊滚一遍压平。就四步,对吧?但就这四步,不同产品能玩出几十种完全不同的结构。圆瓶要转位对中,扁瓶要定死横向位置,异形瓶要开专门的仿形夹具,连标签本身厚度差一毫米,整个送标速度都得重新调。
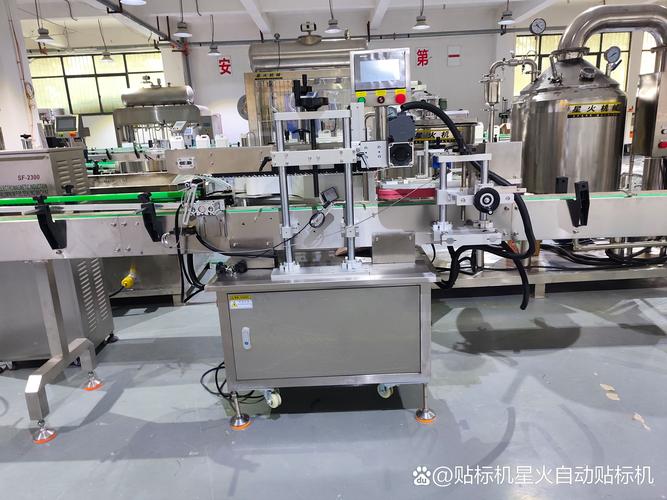 食品饮料产线在线圆瓶贴标机工作现场
我刚入行帮客户改一台旧贴标机,他换了更薄的生鲜标签,结果原来的参数全乱,贴十张歪八张,我蹲在机器边上调了整整一下午,才摸清楚新标签的摩擦力变化,改了送轮的张紧度才稳住。谁能想到就一张两克重的小标签,能难成这样。
做一台能用十年的贴标机,最难的从来不是电控
现在很多人买机器,上来就问你用的什么PLC什么传感器,觉得越贵的电控就是越好。说实话,贴标机的坑全在机械细节上,电控只是干活的手,机械才是撑着精度的骨架。
我刚参加工作那会,跟着师傅去修一台用了三年的杂牌贴标机,客户说刚开始贴得准,后来越来越歪,一天调八次都不行。拆开一看,送标轮磨下去了0.1毫米,整个送标长度就差了一毫米,标签自然全歪。
送标轮看起来就是个包胶的轮子,门道大了去了。普通橡胶轮用半年,沾了不干胶溢出来的残胶,就开始打滑,老化变硬之后摩擦力直接掉一半,能不歪吗?好的贴标机用的是特种聚氨酯,硬度刚好,不沾残胶,用个五六年磨下去的量不到0.05毫米,公差都在允许范围内。就连轮上开的牵引槽,深度差都要控制在0.02毫米——差不多是一根头发丝直径的四分之一,差一点,拉标签就歪。
还有那个不起眼的剥标刀,我见过太多便宜机器用普通碳钢刀片,磨得厚了,标签剥不下来,动不动卡线;磨得太薄了,用半个月刃口就崩,直接把标签切烂。好的剥标刀用锋钢做,刃口磨完还要做专门的钝化处理,既好剥标又耐用,一把刀能用两三年不用换。
很多客户说我多加几个传感器补误差行不行?不行啊,机械本身精度差了,传感器再灵也补不回来,就像你脚歪了,戴再准的手表也走不直,对吧。
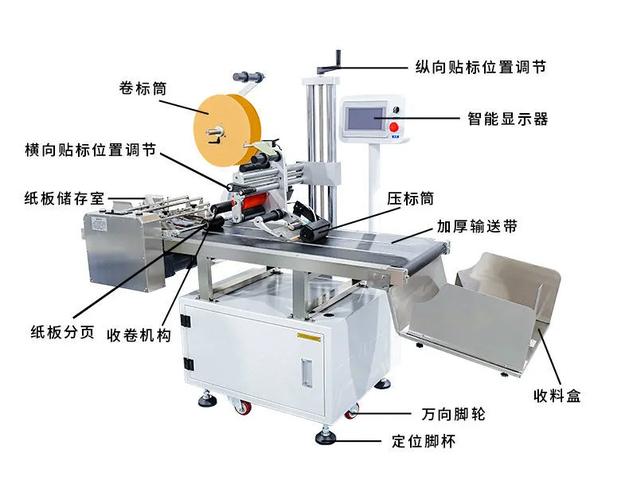 贴标机剥标刀与送标轮拆解图
那些你不知道的贴标机冷知识
 那些你不知道的贴标机冷知识
很多人觉得贴标机就是给饮料瓶、化妆品盒用的,其实不是,现在各行各业都离不开它。指甲盖一半大的芯片,要贴极小的溯源标签,差0.1毫米就挡住引脚,整个芯片直接报废;汽车轮胎生产,要贴耐180度高温的硫化标签,贴标机要在满是橡胶油污的环境里干活,还得保证精度;就连疫苗盒上的电子监管码标签,位置差一毫米,出厂扫码机就扫不出来,整批货都出不了厂。
还有个常见误解:现在都说去标签化,直接喷码,贴标机要被淘汰了?不对啊。很多产品要防伪,要做包装质感,纸质标签还是没法替代,再说就算是直接喷码,很多定位喷码的同步机构,都是从贴标机的技术改过来的。说白了,只要工业生产还需要给产品做标识,贴标机的活就没人能替。
不过话说回来,现在新的贴标机确实比十年前好用太多了,换产品不用拧一堆螺丝调位置了,输个参数自动动机构,十几秒就能换款,放到十年前想都不敢想。但核心要求没变,还是那几个:不歪标,不翘标,能用十年精度不怎么掉。我碰过好多客户,图便宜买了低价机器,刚开始用着挺好,半年之后天天出问题,歪标翘标一天停线好几次,算下来停线损失比买好机器的钱都多,最后还是换了。
你下次去超市拿瓶冰饮,翻过来看看标签,四个角平平整整,对得齐瓶身的刻线,没有气泡也没有翘边,那就是一台好贴标机干的活。这种看不见的工序,从来都不声不响,缺了它,你连一瓶正经的饮料都买不到。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你喝的每瓶瓶装饮料,都躲不过这台贴标机的“巴掌”
文章链接:https://www.zystgy.cn/a/61189