2026-10-04 22:38:40 作者:网编
分类:文章
去年在佛山帮一个做鲜椒酱的客户收拾烂摊子,整厂的新灌装机刚用了半个月,流水线每天一半时间在擦瓶子。一天浪费三百多公斤酱料不说,发出去的货被退了三批。我踩过坑。真疼。问题出在哪?就是大家都不怎么在意的防滴漏机构。
为什么说防滴漏是灌装机的隐形核心
很多人选灌装机,第一反应问每小时能灌多少瓶,多少钱一台,很少有人问你们防滴漏用的什么结构。说实话,产能再高,滴漏出来的料拖垮了整个后段,等于白搭。
问:灌装机滴漏,除了浪费原料还有别的影响吗?
答:损失可比你想的大得多。漏出来的料沾在瓶身,贴标机吸不住标,喷码机喷出来的字晕成一片,流水线动不动就得停机清理。我见过最夸张的,一条年产千吨的酱料线,因为滴漏每天停八次,实际产能比标称掉了快三分之一。要是灌的是有腐蚀性的料,漏到输送链、机架上,用不了一年就能锈出坑,后期改造换配件又是几万块扔进去。要是食品行业沾了漏料发霉,整批产品返工都算轻的,查出来直接罚。
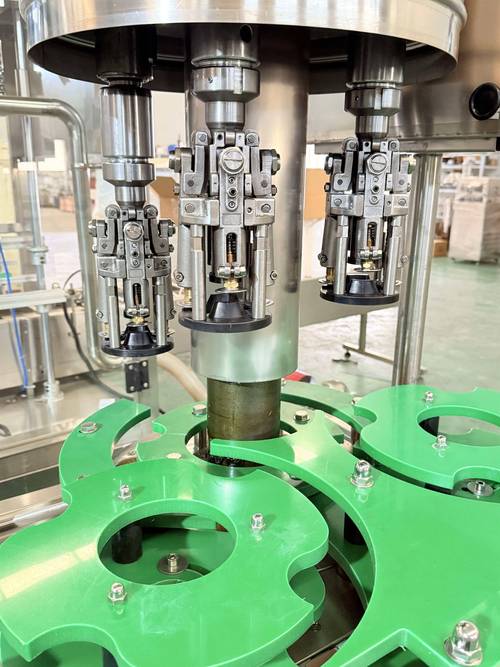 灌装机弹簧式防滴漏阀芯结构图
不过话说回来,换成你买机器,也很难想到要盯这个细节对吧?销售介绍的时候全说产能、说自动化程度,谁会把防滴漏挂在嘴边上?可偏偏就是这个小机构,决定了整条线用得顺不顺心。
不同物料对应的防滴漏选型思路
没有万能的防滴漏结构,选不对,花多少钱都不好使。都是摸过现场攒出来的经验,分三类说给你听。
💡 低粘度不含颗粒物料:白酒、矿泉水、白醋
这类料流动性极强,灌完切断料流后,残余在出料口的料会因为表面张力流出来。选弹簧顶紧式阀芯就够用,结构简单,维护方便,成本也低。只要密封件选对材质,用个三五年都不会出大问题。
💡 中高粘度带颗粒物料:果酱、火锅底料、鲜椒酱
这是最容易出问题的品类。带颗粒的料,普通密封面很容易卡料,一卡就密封不严,肯定滴漏。这种必须选气缸带动阀杆升降的切断结构,配合斜面自清扫密封面,阀芯升降的时候就能把卡在密封面上的颗粒推出去,不会卡缝。
💡 高价值/洁净要求高物料:香精、注射剂、活性营养液
别说滴漏,半滴都不行。这种必须配负压回吸机构,灌完料立刻回吸残余料液,出料口完全不会挂料。当然成本也会高一点,但相对于半滴料就可能造成的成品不合格,这点投入太值了。
问:换个合格的防滴漏机构,会增加很多成本吗?
答:要看你怎么算。一台常规的12头常压灌装机,用合格的防滴漏配置比低配只贵大约几千到一万块,顶不上你三天浪费的料钱。很多小厂图便宜选低配,不到半年出问题再改造,花的钱比一开始装合格的还多,这不纯纯折腾吗?
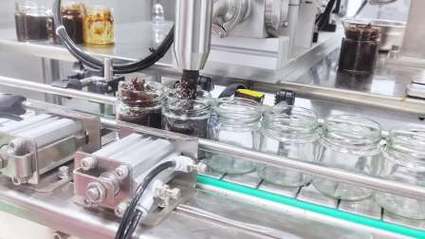 酱料灌装机现场调试防滴漏机构场景
现场调试三个踩坑实录
 现场调试三个踩坑实录
就算选对了结构,调试不对照样出问题。我自己踩过,也见过别人踩,三个最常见的坑给你列出来。
❗ 坑一:密封件材质选错
我刚入行那年,给一个灌苹果醋的客户调试,图省事拿了库存的丁腈橡胶密封件。一开始没事,三个月后开始漏,拆出来一看密封件都发胀变形了。酸性物料本来就腐蚀丁腈橡胶啊!后来换成氟橡胶密封,用到现在五年都没换过。记住了,酸性、腐蚀性物料一定要用氟橡胶或者聚四氟乙烯,普通橡胶顶不住。
❗ 坑二:气缸压力调太高
很多师傅调试的时候,怕密封不严,特意把气缸压力调得很高。其实根本不需要。气缸压力只要比储料罐的压力大0.1-0.2兆帕就够了。压力太大,阀芯每次关闭都硬撞密封面,用不了半年密封面就撞出凹痕,直接报废。我见过一台机器,不到一年就换了全套阀芯,就是压力调错了。
✅ 坑三:颗粒物料用平面密封
刚才说过带颗粒的酱料要用斜面密封,很多厂家图加工方便,给你用平面密封。颗粒一卡就卡在平面上,缝就出来了,肯定滴漏。斜面密封的好处是,阀芯关闭的时候,斜面会把颗粒挤出去,不会留在密封面上,只要不是特别大的颗粒,都能应付。
说白了,灌装机这东西,拼的从来不是那些印在宣传册上的漂亮参数,是这些不起眼的小细节。你把防滴漏这个小事做对了,整条线跑起来顺顺当当,省的钱、省的心,比什么都强。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:灌装机防滴漏机构:踩过三次坑才摸透的选型调试逻辑
文章链接:https://www.zystgy.cn/a/61187