干机加工快二十年了,线切割摸了十几年,见过太多新手拿着几十万的好机器做不出合格活,也见过干了三十年的老法师,拿十五年的旧机器切出公差两丝内的淬火钢活。
很多人说线切割就是开机器等出活,没什么技术含量。说这话的,肯定没干过超过三年线切割。
为什么说中走丝线切割的参数根本没有标准答案
刚入行那会,我天天追着老师傅问,切45号钢10mm厚,用什么脉宽占空比?老师傅支支吾吾不说,最后甩给我一张抄来的参数表,我按这个参数切,不到十分钟断了三次钼丝,骂了我一顿说我操作不对。
后来干久了才懂。哪是他藏着掖着不想说,是参数真的没法通用。
问:同样厚度同材质的工件,换一台机床参数就得重调,真的是我技术差吗?
答:哪是你技术差,是没人告诉你核心逻辑:每台线切割的运丝系统松紧、导轮间隙、甚至车间水温,都能直接影响参数适配。我手上现在有两台同年买的同型号中走丝,切20mm厚的Cr12钼钒钢,一台脉宽设8μs就稳得很,粗糙度也合格,另一台得设12μs才不会频繁断丝,就因为那台导轮换了仨月没紧过,间隙大了一絲,脉宽太小功率不够排屑,必然断丝。
说白了,参数调整的核心就一句话:跟着排屑走。厚工件排屑差,就得开大占空比,给足够的间隙排渣;机床导轮间隙大,就得适当调宽脉宽补切割功率;铝件粘刀排屑差,就得再降进给速度,多留排屑时间。
就这么点事,说破了不值钱,不说你就得摸好几个月。
频繁断丝?90%的断丝都不是钼丝的锅
干工厂这么久,见过最多的吐槽就是:今天又断丝了,这钼丝质量真差。
我见过最离谱的例子,一个刚入行的小伙子,一个月换了五盘品牌钼丝,还是天天断,差点把机床砸了,最后找我过去看,手一摸导电块,都氧化出深沟了,钼丝每次走到这个位置就卡一下,运丝一拉就断。换个导电块,五块钱,解决了。
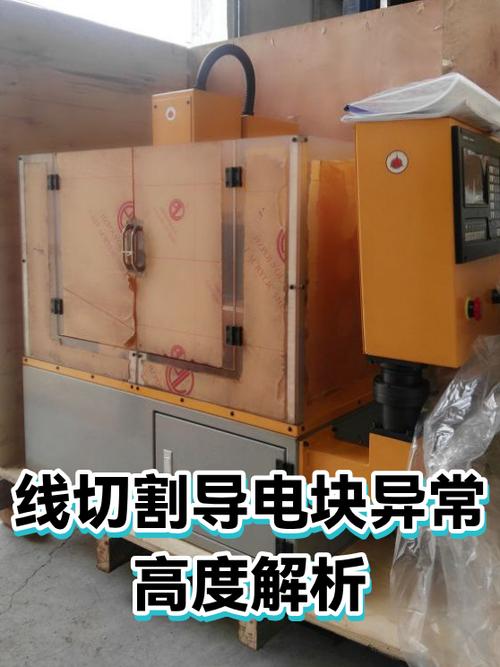
问:新换的钼丝刚切两刀就断,最该先查哪里?
答:先摸导电块!别上来就怪钼丝,怪参数。新钼丝张力比旧钼丝大很多,要是导电块已经磨出深槽,或者因为进水氧化出坑,开机走刀的时候,钼丝直接卡进槽里,运丝来回晃,瞬间就拉断。我现在新换钼丝,第一件事就是把导电块转个未磨损的面,已经磨穿的直接换新,几块钱的东西,比你断了丝重新穿、重新对刀省一两个小时,太值了。
还有几个90%的人都会忽略的断丝原因:
- 工作液太脏。切完大工件半个月不换液,水箱底全是金属渣,抽上来的水带着渣堵在切缝里,电弧直接烧断钼丝。通常连续切割一周就得换一次液,别舍不得那点乳化液钱。
- 储丝筒换向间隙太大。老机器用个五六年以上,传动齿轮磨损,换向的时候猛地抖一下,钼丝张力瞬间拉满,刚好碰到排屑不好的位置,直接就断。这个调整一下传动间隙就行,花不了半小时。
- 工件没清干净毛边。下料的时候留下的飞边毛刺卡着钼丝,走刀一走就扯断,装夹的时候多摸两眼,花十秒打掉毛边,比断丝重穿强一百倍。
说实话,真要是钼丝质量差,你会整盘都频繁断,不会只有偶尔断或者新换就断。先查这些小地方,90%的问题都能解决。
零成本提高切割精度的实用诀窍
很多工厂要提精度,第一反应就是换机床,换进口钼丝,花大几万,其实好多老机器调一调,精度就能提高两三个丝,根本不用花钱。
💡我说两个亲测有效的小方法:
第一,新换钼丝之后先空走三分钟再下刀。很多人不知道,钼丝拉在储丝筒上放了一晚上,温度和运丝发热的温度不一样,一开机器运丝摩擦发热,钼丝会伸长零点零几毫米,你刚换完就下刀,开头尺寸准,切半小时之后尺寸飘了,切出来的活直接废了。空走两三分钟,让钼丝伸展开,温度稳定了再下刀,精度能稳定两个丝,一点不夸张。
第二,装夹完拉一下钼丝松紧再加工。很多人紧丝只在换钼丝的时候紧一次,切大工件切几个小时,钼丝会因为持续放电拉长,张力下降,走刀的时候钼丝飘,精度就差了。切超过两个小时的大活,中间停下来紧一次丝,也就十秒钟,精度能提一个丝。
❗别不信,我之前帮一个加工厂调旧机床,就做了这两步,原来切出来公差差三丝,调完之后稳定在一丝以内,老板当时就留我吃饭。
不过话说回来,线切割这活,没有什么神乎其神的绝技,都是一点点攒出来的经验。你换十次钼丝,断十次丝,调十次参数,比你看一百篇网上的干货教程有用。
适合你自己机床的习惯,才是最好的诀窍。