上个月在钣金车间蹲点帮项目收数据,刚走到切割机工位,就听见嗤的一声低响,转头的功夫,一块12mm的Q235钢板已经切完落料,细碎的火花还顺着切缝飘,那速度比我拿美工刀划硬纸板还顺。很多人只听过名字,没见过真干活,其实这就是现在制造行业最常用的激光切割。
激光切割到底是什么?其实就是一把会聚焦的高温刀
很多人觉得这是航天级的黑科技,说穿了原理一点都不复杂。激光器产生一束高度集中的光,通过镜片聚焦到材料表面的一个小点,核心光斑直径能做到零点几毫米甚至更小,温度瞬间飙升到一万度以上——甭管什么金属非金属,到这个温度,要么直接气化,要么烧熔化了,然后旁边喷嘴喷出来的高压氧气或者氮气,直接把熔渣吹走,一道整齐的切缝就出来了。
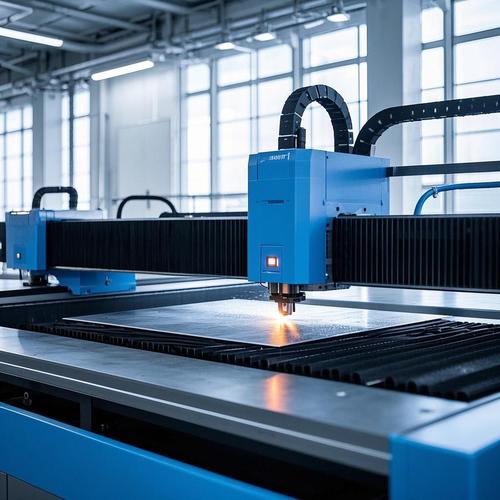
原理简单,真要做出来能用,门道可不少。最早的工业激光切割用的是CO₂激光器,体积大,能耗高,十几万的设备一天电费都要好几百,后来光纤激光器慢慢普及,成本掉了一大半,能耗也低,精度还更高,现在你去国内大小加工厂,见的基本都是光纤激光切割机了。
踩过无数坑才摸透的核心难点
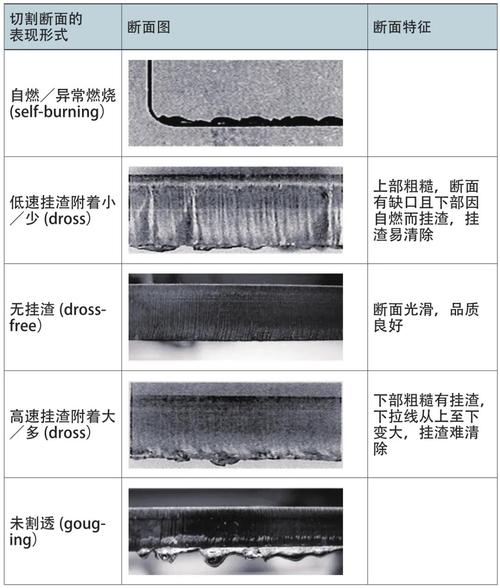
很多外行觉得,不就是照着图纸烧吗?机器开起来不就完事了?那可太想当然了。我见过新来的学徒第一天开机,切8mm不锈钢,出来的工件底面挂了满满一层熔渣,硬得像焊上去的,角磨机磨了半小时才弄掉,直接把整批活给做废了。
为什么会这样?差一点都不行。比如焦点位置,切不同厚度的材料,焦点要落在不同的高度,差0.5毫米,挂渣就能直接让工件报废。还有吹气压力,压力小了吹不走渣,压力大了又会把缝吹歪,工件直接变形。
更坑的是反光材料,比如紫铜、纯铝,本身导热好还反光,激光打上去,一大半能量直接反射回镜头,轻则切不透,重则直接把保护镜甚至激光器内部镜片给烧了。之前我们车间那个学徒,头回切紫铜没调对参数,一块保护镜大几百打水漂,心疼了整整一周。
说实话,现在很多商家宣传的时候说什么万能切,什么都能切,那都是鬼话。切20mm以上的铝板,普通几千瓦的机器根本切不动,硬切就是浪费材料。
还有精度的误区,很多客户开口就要0.01mm的精度,其实对于切割来说,切缝本身都有零点几毫米宽,除非是切极薄的电子材料,普通钣金零件,0.1mm的精度已经足够用了,要求太高就是白花钱。
哪些活真的离不开这把光刀
对比传统的切割工艺,激光切割最大的优势就是灵活。原来小批量打样,要做冲切就得开模具,一套模具几千块,还得等个三五天,客户改个设计,模具直接废了。激光切割呢?你把CAD图纸导进机器,设定好材料厚度,十分钟就能拿出样品,改设计分分钟重切一张,成本也就几块钱电费,太适合现在多品种小批量的生产了。
对比线切割,激光切割速度快几十倍,原来线切割切一块钢板要几个小时,激光切割几分钟搞定。对比火焰切割,激光切割的缝更窄,精度更高,热变形小,切出来不用怎么打磨就能用。
不过话说回来,它也不是万能的。切几十厘米厚的钢板,激光切割的成本是火焰切割的好几倍,傻子才用。切特别硬的陶瓷一类的脆性材料,容易裂,还是水刀更合适。
很多人不知道,激光切割不止能切金属。你网上买的亚克力收纳盒、文创立牌,大多是激光切的,切出来边缘光滑不用打磨。服装厂批量裁真丝,激光切不跑丝不毛边,比普通刀裁好看多了。
现在新能源汽车的电池托盘、车身结构件,大多都是激光切割出来的,速度快,精度稳定,能直接连自动化产线,切完直接进下一道工序,省了好多人力。还有现在流行的管材切割,激光切管机直接就能切不同角度的坡口,切孔,切异型轮廓,焊钢管的时候直接对上就行,不用二次加工,太方便了。
现在还有三维激光切割,能切弯好的管件、冲压成型的覆盖件,汽车改装厂做个包围,开模太贵,直接拿三维激光切,很快就能出样品,就是设备贵,小厂玩不起。
其实说白了,激光切割就是制造行业里一把趁手的工具,没有吹的那么神,也没有那么难理解,就是靠一束光解决了很多原来解决起来麻烦又贵的问题,干好自己该干的活罢了。