2026-10-04 02:36:44 作者:网编
分类:文章
干机械快二十年,见过太多奇奇怪怪的零件修复需求。矿山的齿辊,水泥厂的磨机衬板,钢厂的送料辊,全是吃磨损的主。坏了要么堆焊凑合用两三个月,要么咬咬牙掏几十万买新的,废件扔堆场占地,扔了又可惜。
我原来一直觉得3D打印就是做设计样件的花架子,直到前年跟着合作方啃了半年工艺,才惊掉下巴。
为什么我们认准了3D打印修复重载零件
我们接触的重工行业,每年光是换大型磨损零件,就要花出去上百万。堆焊出来的活儿,应力大,容易裂,耐磨层和基体结合不牢,掉块是常事。有次一个矿上刚堆完的齿辊,用了不到一个月掉了一块,直接停产八个小时,损失几十万,够买小半个新辊了。
3D打印做金属增材修复,本质是用激光把耐磨粉末逐层熔融在磨损面上,能量集中,热影响区小,结合强度比传统堆焊高出去不止一个档次,致密性也更好,耐磨寿命自然上去了。
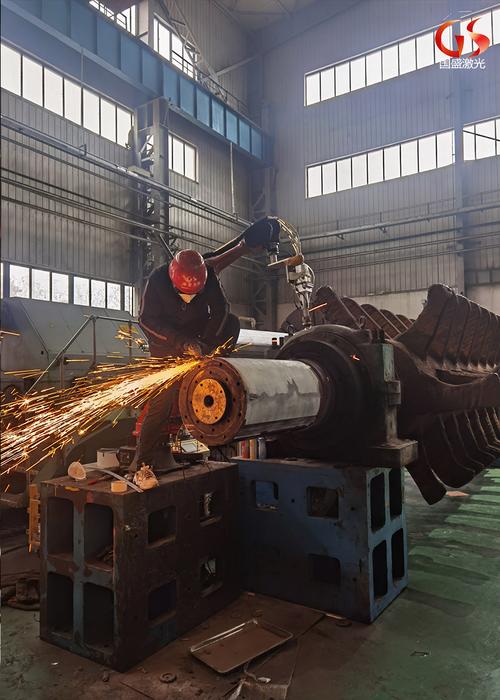 工业金属3D打印修复矿山齿辊现场作业图
问:3D打印修复的零件,会不会比买新的还贵?
答:太多人上来就问这个。我算过账,通常修复的整体成本,只有采购全新原厂件的大约30%到40%,哪怕比传统堆焊贵15%左右,使用寿命能达到堆焊的2到3倍,摊到单位使用寿命的成本,直接砍到三分之一。遇到原厂停产的绝版零件,更划算,直接三维扫描逆向建模,直接打印出符合尺寸要求的工作面,比重新开模铸造便宜一半还多,工期还短一半。
踩过的坑,全是真金白银换回来的经验
第一次做试验的时候,我们就翻了车。当时拿了一个磨损的齿辊,随便打磨了一下就上机打印,打完尺寸对,外观也好看,拉去矿上用了27天,直接从结合面断了。拉回来剖开一看,原来基体磨损面下面藏着微裂纹,我们没做探伤预处理,打印完应力一拉,直接断了,材料费加工时费,亏了小三万,心疼了好久。
不过话说回来,踩坑也不是坏事,至少我们摸清楚了门道。还有材料匹配的坑。一开始图便宜,拿了普通的耐磨铁基粉末,打完冷却,表面直接裂了一圈细纹。后来才搞明白,基体是中碳合金钢,粉末的线膨胀系数得跟基体的差控制在1e-6/℃以内,不然热胀冷缩变形量不一样,必然裂。
哦对,还有去应力退火这一步,千万不能省。打完必须进炉做整体去应力,别嫌费那几千块的电费,省了这一步,用不了多久肯定出问题,到头来亏得更多。
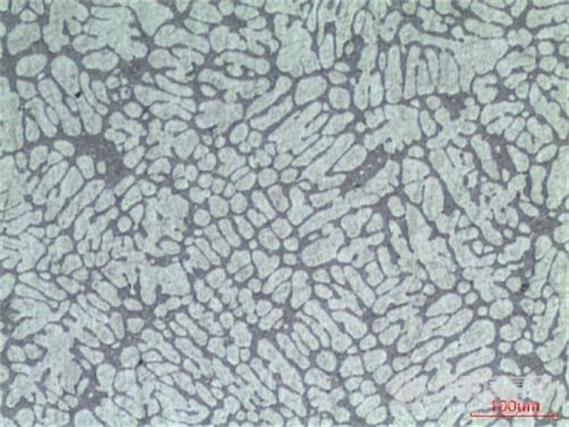 3D打印修复齿辊耐磨层结合面金相检测图
问:是不是所有坏的重载零件都能拿3D打印修?
答:真不是。我遇到好多人拿已经整体变形、裂纹深到轴芯的零件来找我修,这种我直接就推了。修的前提是基体结构完好,只有工作面磨损、尺寸超差,修了才划算。要是基体都坏透了,修的钱比买新的还贵,犯不上。另外小尺寸的标准件,直接买新的也比修划算,3D打印修的就是那种贵的、难买的大零件,对吧?
工业3D打印,要落地就得接地气
 工业3D打印,要落地就得接地气
现在到处都在吹3D打印要颠覆制造业,我就呵呵。说白了,3D打印就是个新的工艺手段,能解决原来解决不了的问题,能帮用户省钱,它就有价值。
我们现在每个月稳定修十几个零件,用户都是回头客,上个月山西那个矿,一口气送了五个齿辊过来,说原来用堆焊一年要换四次,现在修一次用一年多,太省心了。
💡 给想做工业3D打印落地的同行提几个醒:
✅ 别上来就砸钱买大设备铺摊子,先摸透一个细分品类的工艺,做好了再扩张
✅ 别什么活都接,该拒绝就拒绝,砸招牌的钱绝对不能赚
❗ 一定要把检测环节做足,预处理、探伤、后处理,一步都不能省
说实话,机械行业本来就是赚辛苦钱的传统行业,新技术能落地,靠的不是吹概念,是真真切切帮客户降本,帮他们解决卡脖子的问题。原来那种换个零件要等半个月、花几十万的日子,确实该变变了。
3D打印不是来颠覆谁的,是给我们多了一个好用的选择而已。能帮客户把钱省下来,把停产的时间挤出来,这就是它最大的价值。
真的挺香的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:3D打印修复重载机械零件,省出来的钱超出你想象
文章链接:https://www.zystgy.cn/a/61128