2026-10-03 08:33:42 作者:网编
分类:文章
前阵子跑广东的制造现场,碰到东莞一家汽配厂的老板,脸黑得像刚出炉的铸铁。上个月一条主力冲压线主轴轴承烧坏,整线停了三天,赶不出来订单,赔违约金加产能损失,亏了快八十万。他前一年刚花十几万上了远程监控,连个预警影子都没见着。
为啥很多工厂的远程监控成了摆设
很多人对工业远程监控的理解,从根上就错了。不就是装几个传感器,把数据传到云端看曲线吗?很多供应商卖的就是这套东西,对吧?
说实话,大部分也就只能做到“远程看”,根本做不到“提前防”。冲压线的核心故障,不管是主轴轴承磨损、滑块间隙异常还是模具疲劳开裂,都不是一天爆发的,全是慢慢磨出来的。普通的远程监控只采电流、电压、转速这些表层数据,根本抓不到早期故障的微振动信号。
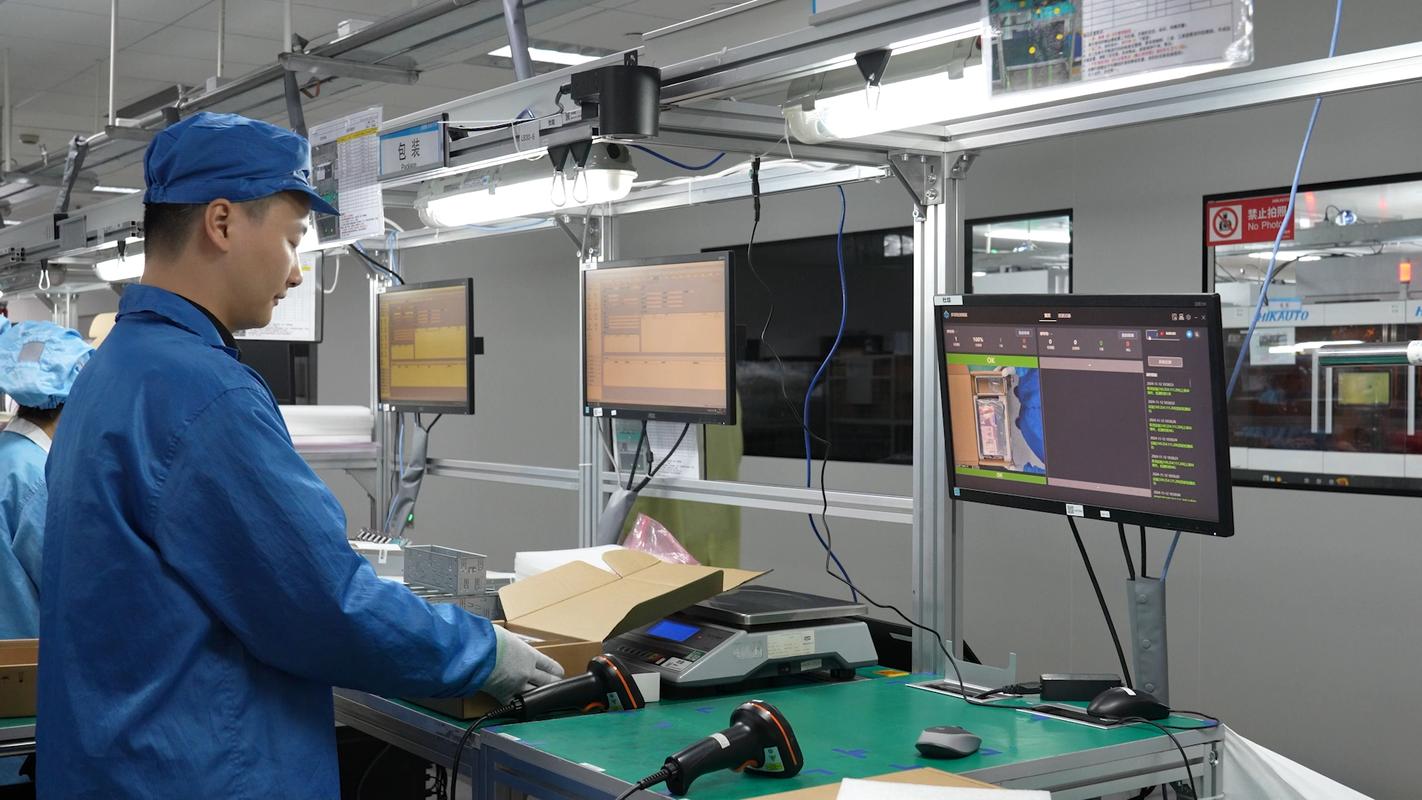 工业冲压生产线远程监控传感器安装实景
问:装了传感器传了数据,为什么还抓不到早期故障?
答:大部分低成本远程监控方案,只采了表层的运行数据,采样频率只有几十Hz,早期故障的微振动信号频率都在上千甚至上万Hz,根本采不到。而且很多方案只做数据展示,不做针对性的故障特征建模——你拿测转速的通用模型去抓轴承的早期磨损,可不就是瞎蒙嘛。
能用的冲压线远程监控,核心要抓这三个点
传感器一定要贴对位置
不是随便找个地方粘在机身上、装在电柜里就完事儿。要测主轴轴承的磨损,就得贴在轴承座的径向位置,离故障点越近,信号越准。我见过有人图省事,把传感器装在几十公分外的机架上,信号被整条线的背景振动稀释了,等于白装。
算法要贴合冲压工艺,别用通用模型
冲压是典型的冲击性负载,和连续平稳运转的风机、电机完全不一样,通用的故障诊断模型在这里根本跑不准。我接触过的一家靠谱方案商,专门拿了几百台不同吨位冲压线的故障数据训练模型,异常识别准确率能到九成以上,这才叫能用。
预警阈值要支持动态调整,别搞一刀切
全新冲压线和用了十年的旧线,振动基准完全不一样;冲1mm厚的冷轧板和冲5mm厚的热板,负载差了好几倍。固定死的阈值,要么动不动就瞎报警折腾人,要么就是真出问题了不吭声,坑死人。
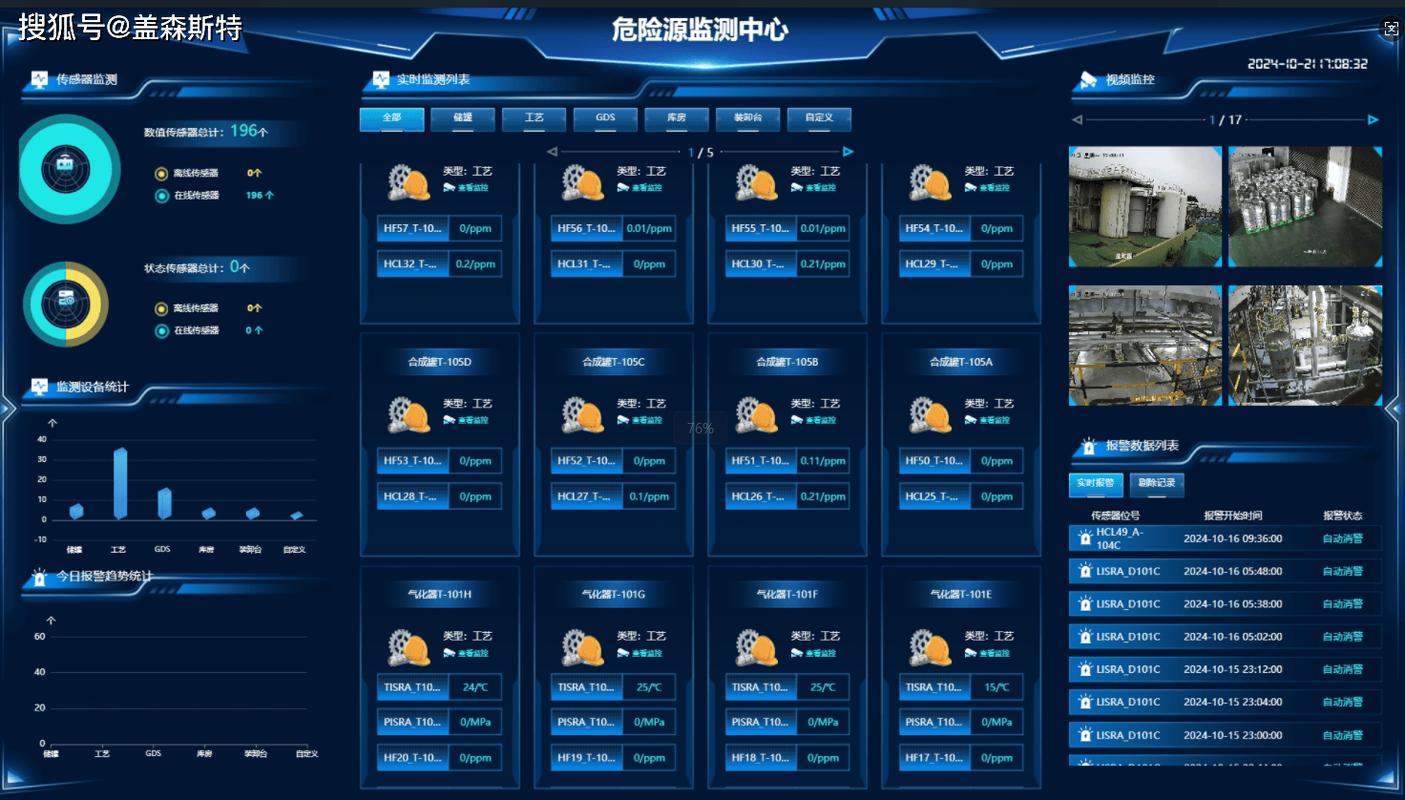 工业冲压线远程监控后台故障预警界面
问:上一套靠谱的冲压线远程监控要花多少钱?
答:通常按核心监测点位算,一条主流冲压线的核心点位大概10到15个,整体落地下来十几万,比停一次工亏的钱少多了。如果是中小工厂,也可以选按年付费的云方案,初期投入能降一半,只要工厂网络稳定,用着没差。
跑了一年多的真实效果,说点没人敢说的真话
 跑了一年多的真实效果,说点没人敢说的真话
去年帮佛山一家做汽车底盘件的工厂,把原来没用的远程监控换成了符合要求的方案。刚上线三个星期,系统就弹出了主轴轴承的一级异常预警。维修师傅拆下来一看,磨损才不到五分之一,换个轴承花了八千多,当天就复产了。
要是等轴承磨坏了再停机,至少得停两天,当时赶的是新能源车企的订单,违约金都不止十万。这一算,刚上线就赚回了大半成本。
老板现在不用天刚亮就蹲车间绕线检查了,在家吃晚饭打开手机就能看所有线的状态,之前每天微信步数一万多,现在直接掉了一半,还天天跟我们说,早知道两年前就换对方案,少亏好几十万。
💡不过话说回来,也不是所有工厂都急着上。刚开的小作坊,只有一两台旧冲压机,每天开工八个小时做散单,其实不用花那个钱。
但是只要你是单班产量过千,接的都是稳定大客户的订单,停线一天亏的钱都比一整套传感器贵,那这个远程监控真的是必需品。
真的不骗你。我见过太多老板抱着侥幸心理,觉得坏了再修就行,结果一次突发大故障,把大半年的利润都亏进去,想后悔都没地方哭。
很多人说远程监控是用来省维修工人工的,其实不对。人工省不了多少,核心是省停机损失,保住你跟大客户的合作信任,这个才是最值钱的。
你要是正打算上远程监控,别先听供应商吹什么新概念新名词,先让他拿同行业同机型的实际运行案例给你看,能不能先试一个点位跑两三个月,有用再全线上,别脑子一热花冤枉钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冲压生产线远程监控:帮工厂省下几十万停机损失的实招
文章链接:https://www.zystgy.cn/a/61069