2026-10-03 05:56:38 作者:网编
分类:文章
上个月去城郊的五金打磨车间转,刚进门没戴口罩,那股粉尘往鼻子里钻,呛得我连打三个喷嚏。抬头看,每个打磨工位上面都接着一根灰管子,管子尽头连在墙角一个半人高的铁盒子上,盒子顶端冒着干净的白汽。那铁盒子就是湿式除尘设备。很多人听名字觉得陌生,其实它已经在工业车间待了快一百年了。
有些场景,湿式除尘就是无解
很多人现在一提到除尘,第一反应就是布袋除尘、滤筒除尘这些干式的,觉得高级,干净,没废水。可你不知道,对付易燃易爆金属粉尘,干式真不如湿式安全。
湿式除尘的原理说白了很简单:让含粉尘的空气和水充分接触,粉尘被水粘住,掉进水槽里,干净的空气排出去就完了。
就这么简单?才不是。
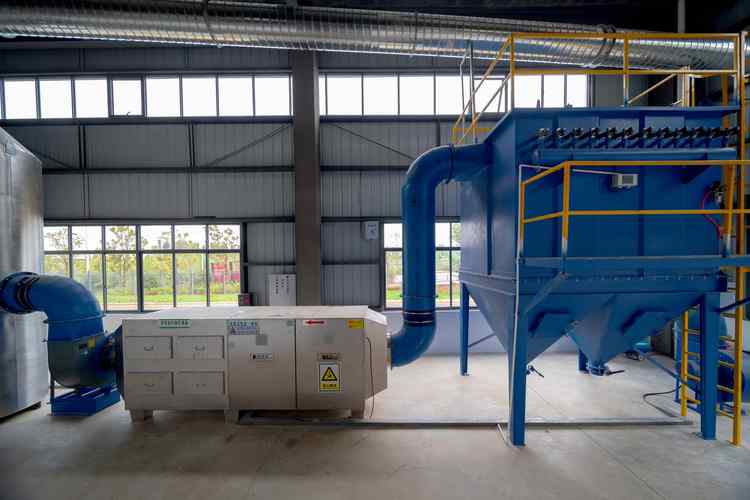 工业打磨车间湿式除尘设备现场图
很多外行做设备,就是在腔体里装几个喷淋头就敢卖,用起来要么粉尘捕不住,出风口还喷的满地都是水,弄的车间没法走人。真正做对了的湿式除尘,核心就卡在两个地方:一个是怎么让粉尘和水充分碰撞接触,另一个是怎么不让风吹着水跑出腔体,弄湿整个车间。
现在常用的旋流式湿式除尘,就是让含尘空气顺着导板在腔体里打旋,水流被离心力甩在内壁上形成均匀的水膜,粉尘转起来撞上去,直接就被粘住带走,比随便喷喷水的效率高好几倍,风阻还不会太高,不影响风机抽风。
做湿式除尘,踩过的坑比你想象的多
我干了快十年现场,见过太多不合格的湿式除尘,各种奇葩问题都有。
第一个坑,材料选不对。很多小厂做箱体,为了省成本用普通碳钢板,里外不做防腐。你想啊,粉尘天天泡在水里,有些金属粉尘带氧化酸,有些化工粉尘本身带腐蚀性,用不了一年半载,箱体底部就锈穿漏水,墙角积一摊泥,清理都没法清理。去年我们给一个客户改设备,原来的箱体才用了18个月,底部锈的一敲就掉渣,整个换掉花了原来买设备三倍的钱,老板心疼的直抽烟。
第二个坑,忽略除雾。很多人觉得,粉尘抓到了就行,出点水雾怎么了?不对,出风口带出来的细水雾,飘的整个车间都是,没几天地面就变得湿滑,工人走路摔一跤,那就是实打实的安全事故。北方冬天更麻烦,保温没做好,水管一晚上就冻住,第二天设备直接停摆,耽误产能不说,解冻修管线都要折腾好几天。
哦对了,这里顺便拆个常见误区。很多人说湿式除尘费水,还污染环境。其实现在正经的湿式除尘都是循环用水,只要定期把沉淀下来的污泥排出去就行,一天补的那点水,还没三个工人一天喝的水多。根本不存在浪费的说法。
还有人说铝粉遇水会反应放氢气,会爆炸。那都是没碰过现场的人瞎扯。只要你定期清泥,循环水的氢气浓度根本到不了燃点,反而干式除尘里铝粉干飘着,攒点静电就炸,这么多年出过的事还少吗?
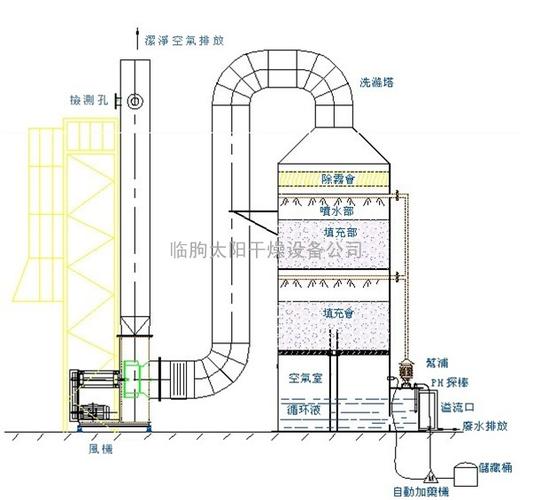 湿式旋流除尘内部水膜结构图
很多人根深蒂固觉得,湿式除尘是老掉牙的淘汰技术,新技术一定比老技术好,一定要上干式。说实话,真不是这么回事。
哪些地方,湿式除尘离不了
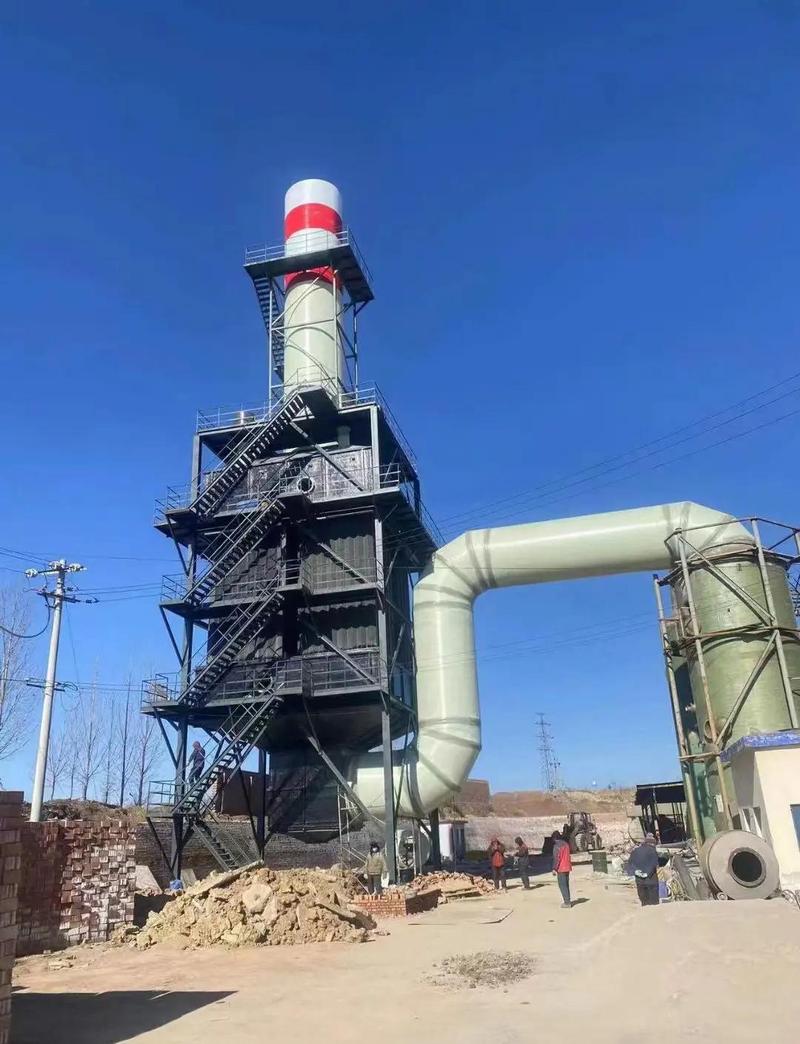 哪些地方,湿式除尘离不了
首当其冲就是铝、镁、钛这些易燃易爆金属的打磨切割。这类粉尘哪怕浓度不高,在干式除尘器的滤筒、灰斗里堆积起来,一点静电火花就能引燃爆炸,湿式从根源上把粉尘刚抽进来就打湿,根本飘不起来,爆炸风险直接降到最低。这一点,干式再先进也比不了。
再就是高浓度、高湿度的产线。比如一些陶瓷厂的原料打磨,还有食品厂的淀粉研磨,本身产尘量大,空气湿度还高,用干式除尘的话,滤袋用不了半个月就被湿粉尘堵死,清灰也清不出来,换滤袋换的老板都心疼。用湿式就完全没这个问题,反正本来就有水,堵不住也不影响效率。
不过话说回来,湿式也不是万能的。比如你要处理一些遇水会溶解变质的原料粉尘,或者对排气湿度有严格要求的场景,那确实还是干式更合适。没有什么东西能通吃所有场景,对吧?
我见过太多做环保设备的销售,上来就给客户推最贵的干式,不说你家是什么场景,纯粹就是为了赚差价。之前碰到一个开五金打磨厂的老板,听销售说干式高端,花了两倍价钱把原来好好的湿式换成干式,结果不到三个月,滤筒被铝粉尘攒的静电炸了一个,吓得他赶紧又花钱换回来湿式,前前后后亏了几十万,提起来就骂。
其实说白了,湿式除尘就是这么个东西,看起来不高端,原理也简单,没什么花里胡哨的新技术,但是在它该待的地方,谁也替不了。就像车间里干了三十年的老钳工,话不多,真遇上难啃的活,递个工具找个点,一出手就准。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的水做吸尘器:聊聊湿式除尘
文章链接:https://www.zystgy.cn/a/61062