2026-10-02 15:43:52 作者:网编
分类:文章
很多干工业焊接的师傅,刚入行的时候,眼睛全盯在焊机功率、焊丝品牌上,没人会多瞧一眼墙角那瓶灰扑扑的氩气。
无色无味,看不见摸不着,不就是个打辅助的吗?
真要是缺了它,你手艺再好,也焊不出合格的焊缝。
为什么偏偏是氩气来做焊接保护气?
我们都知道,焊接熔池温度几千度,只要沾一点空气里的氧气氮气,焊缝直接脆化、出气孔,直接废了。所以必须用惰性气体把空气挡在外面。
惰性气体不止氩一种,为什么偏偏选中它?
说两个核心点,你一下就懂。
第一,氩气的密度大约是空气的1.38倍,比空气重。焊的时候,氩气从焊枪嘴出来,会稳稳沉在熔池周围,像一层密不透风的盖子,把空气挤出去,不会随便飘走。
第二,氩气的电离电压很低,更容易引弧,电弧燃烧起来特别稳,不会乱跳,师傅控枪的时候能稳得住,尤其对新手太友好。
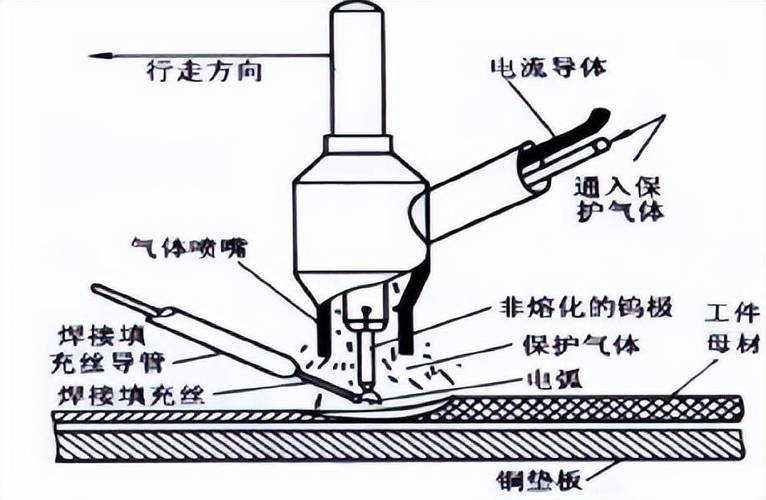 手工TIG氩弧焊熔池氩气保护示意图
问:氦气也是惰性气体,性能也不差,为什么不用氦气代替氩气?
答:成本差了快一个量级,国内氦气几乎全靠进口,价格是工业高纯氩的二十倍往上。再说氦气密度比空气还轻,刚吹出来就往上飘,要盖住熔池得开几倍大的流量,成本又翻番。只有焊超薄的特种有色金属,或者对热输入要求极高的高端工件,才会用氩气混少量氦气,普通工业焊接根本犯不着。
说实话,就这两点,就把其他惰性气体全比下去了。这么多年,没人能替换氩气在焊接里的位置。
干焊接的都踩过的氩气坑
我干这行快三十年,见过太多人在氩气上翻船,省了小钱亏了大本。
最常见的就是纯度坑。很多小作坊图便宜,充普氩(纯度99.9%),甚至拿工业废氩翻新充瓶,价格比高纯氩(99.99%)便宜三分之一,用的时候出问题哭都来不及。
我上个月还给一个厂子解决问题,他们焊不锈钢压力容器,焊缝探伤全是气孔,翻来覆去查了焊机、焊丝、坡口,最后才发现氩气不对,纯度差了不到0.1%,整炉工件全返,损失小十万。❗
还有流量坑,很多师傅觉得流量越大保护越好,上来就开二十多升每分钟,一瓶氩气大半天就造完了。实际上呢?流量太大,气流会紊乱,反而把周围空气卷进熔池,照样出气孔,纯纯的浪费钱还干坏活。普通平焊,通常8-12升每分钟就足够,根据坡口大小微调就行。
问:新手买氩气,有没有简单的方法判断纯度够不够?不用带仪器去测的那种?
答:真有,拿一块干净的纯铜,用TIG焊点一下引弧,稳定燃烧几秒钟看电弧颜色。如果电弧是干净透亮的浅蓝色,声音均匀,那纯度绝对够。如果电弧发白、发飘,还滋滋乱响,焊完铜表面发黑发污,那纯度肯定不合格,直接退掉别用。
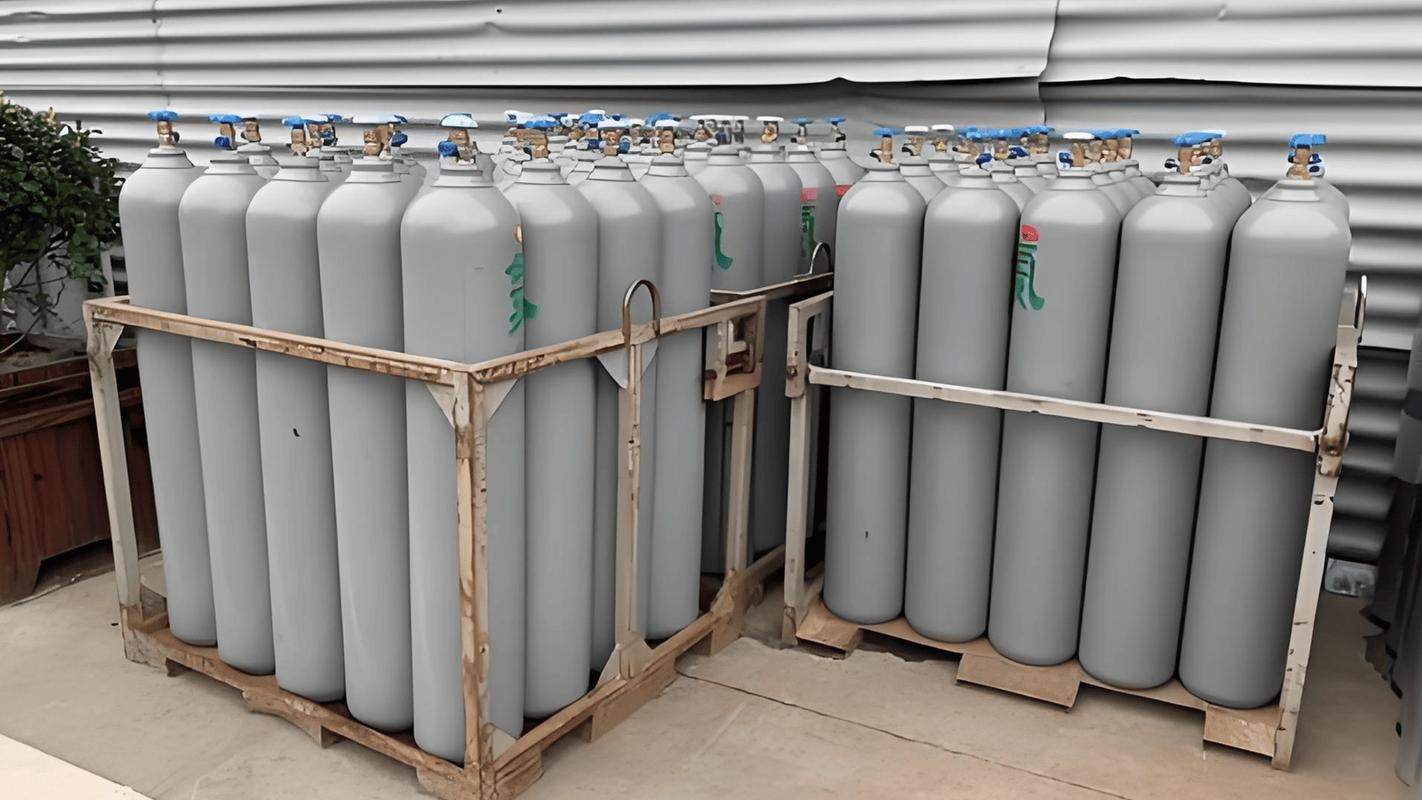 工业焊接现场氩气气瓶摆放实拍图
还有一个容易忽略的坑,夏天用氩气,开大流量的时候,减压器容易结霜冻住。气体减压膨胀会吸热,流量开得大,不出十分钟减压器就冻得硬邦邦,气供不上,焊一半断气,太闹心。碰到这种情况,别用热水浇,浇完减压器容易锈,换个带加热功能的减压器就解决了,几十块钱的事儿。
氩气不止会焊,现在还成了高端制造的香饽饽
 氩气不止会焊,现在还成了高端制造的香饽饽
你别以为氩气只会给焊接当保护气,现在高端制造里,氩气的用场越来越多了。
就说现在火得不行的金属3D打印,铺粉打印的时候,整个成型腔里必须全充氩气,把氧含量降到100ppm以下,不然金属粉末高温下直接氧化燃烧,不光零件废了,还容易炸腔。现在做航空航天钛合金结构件的3D打印,一炉就得用掉几个立方的氩气,用量大得很。
还有热处理,现在做高端刀具、航空零件的真空淬火,淬完火要快速冷却,充高纯氩气冷却,冷却速度均匀,工件表面完全不会氧化,出来的零件表面光滑,省了好多后续打磨抛光的工序,太香了💡
不过话说回来,氩气现在价格也不低,用量大的厂子都开始玩回收了。我去年参观过一家做金属3D打印的工厂,他们上了氩气回收纯化设备,用完的氩气过滤掉杂质、提纯之后再回用,能省差不多七成的氩气成本,一年下来省几十万,太值了。
很多人觉得工业就是靠大设备、高端材料撑着,其实哪是这么回事?那些不起眼的配角,比如一瓶氩气,一个密封垫,偏偏就是决定产品好坏的关键。
你哪天去焊接车间,不妨多瞅一眼那瓶安安静静立在墙角的氩气,那可是焊活好坏的底气啊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:氩气:工业焊接里被低估的隐形功臣
文章链接:https://www.zystgy.cn/a/61021