2026-10-02 11:38:02 作者:网编
分类:文章
上周去主机厂的总装车间待了三天,颠覆了我以前一个根深蒂固的想法——我一直以为汽车车身全是焊接出来的,钢块拼钢块,焊枪滋滋一喷,结实耐用。结果蹲在涂胶工位看了一下午才知道,现在一台新车型,将近40%的连接部位,用的是工业胶粘剂。
别看见“胶”就觉得是“凑合用”
很多人对胶的印象,还停留在家里补鞋、粘破塑料盆的502,脆,一掰就断,只能救急不能当主力。工业胶粘剂完全不是一回事。
它从诞生起,就是冲着正经结构件连接去的。
最典型的场景,现在车企都在做轻量化,钢铝混合车身越来越多,碳纤维复合材料也开始用在量产车上。不同材料怎么连?钢和铝焊在一起,不用三五年,接触面就会发生电化学腐蚀,锈成渣。碳纤维更别说,熔点低,一焊直接碳化,连原来的强度都没了。
这个时候,工业胶粘剂就是最优解,甚至是唯一解。
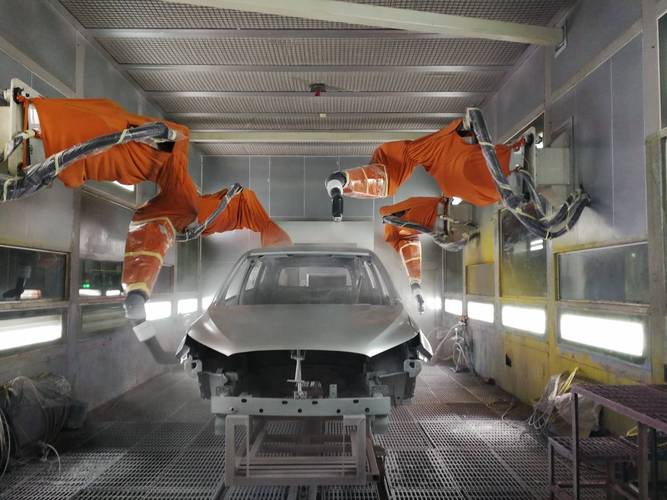 汽车总装车间工业胶粘剂自动涂胶工位
它不需要改变材料本身的性质,只要把两个接触面处理干净,涂上去,固化之后就能把不同的材料死死“咬”在一起。而且还能填缝,密封防水,一举两得。以前车顶点焊,会留下一排凸点,时间长了缝隙生锈漏水,现在用胶粘,整个车顶一体成型,不仅平整好看,风阻都能降一点。
工业胶粘剂的难点,远不止“粘得牢”
你以为只要粘得牢就能当工业胶粘剂用?差远了。
工业生产是走量的,一条产线一分钟就要出一台车,你涂完胶总不能让整条线等你固化24小时吧?所以第一个难点就是固化速度匹配产线节奏。现在主流的方案是和整车的烤漆工艺结合,涂完胶之后,跟着车身一起进180度的烤漆房,半小时就能完全固化,不耽误下一道工序。有些不需要进烤房的部位,就用室温快速固化的配方,十几分钟就能达到搬运强度,不拖产线后腿。
第二个难点,耐造。工业产品动不动就要用十几年,你粘的地方,十几年不能开,不能裂,不能掉。夏天暴晒之后车身内部温度能到80多度,冬天东北零下三四十度,还要天天承受路面颠簸的交变振动,沾了机油冷却液也不能溶不能胀。就说风电叶片的胶粘剂,要扛着十几级风振几十年,一点裂纹都不能出,不然整个叶片都废了,换一次成本上百万。
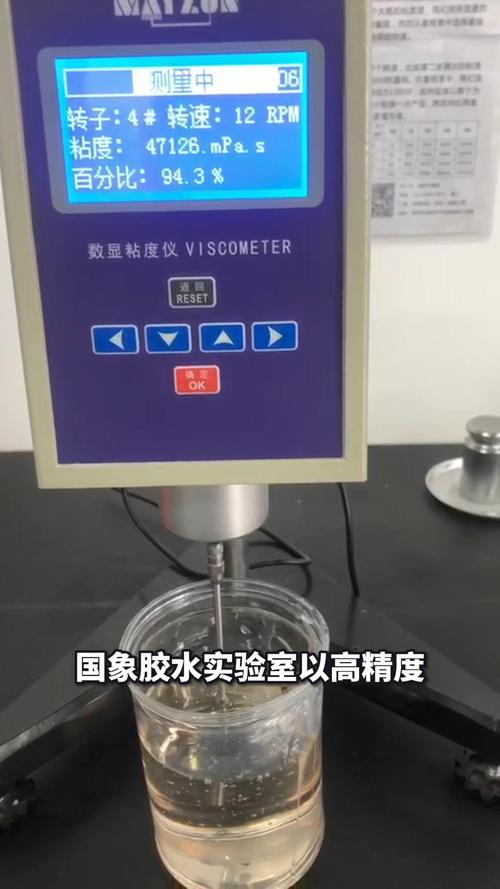 工业胶粘剂不同材质粘接强度测试场景
说实话,我见过不少小厂做出来的胶,刚粘完强度挺高,放老化箱里烤一个月,强度掉了三分之二,一掰就开,这种根本没法用在工业上。
还有一个很多人不知道的点,就是重量。一斤工业胶粘剂能覆盖好几平方的粘接面,比焊接用的铆钉、焊料轻太多了。整车全用下来,能降个两三百公斤的重量,燃油车省油,电动车提续航,这都是实打实的好处。
打破那个常见误区:胶粘的真的不如焊的结实?
 打破那个常见误区:胶粘的真的不如焊的结实?
这个说法我听得太多了。别说普通消费者,我刚入行的时候也这么想。直到去看了整车碰撞测试才改过来。
碰撞的时候,焊接是硬连接,应力全部集中在焊点上,一旦力道超过承受极限,直接从焊点撕裂。而工业胶粘剂的粘接面是整个面受力,还能通过自身微小的形变吸收冲击能量,反而不容易断。当然,我不是说所有地方都要用胶,核心承力的底盘大梁,肯定还是焊接铆接为主,胶辅助密封粘接。但像覆盖件、车身框架的非核心承力部位,胶粘的强度完全够用,安全性反而更好。
不过话说回来,工业胶粘剂真的是工业界的隐形选手。没人会买车的时候问你用了什么胶,飞机高铁风电也不会宣传自己用了多少胶粘剂,但没有它,现在很多先进工艺根本做不出来。
十几米几十米长的风电叶片,都是一层层碳纤维预浸料粘起来固化的,没有合适的胶粘剂,根本做不出一体成型的大叶片,分段拼接的强度根本达不到要求。波音空客的新一代客机,复合材料用量超过一半,大部分连接都是用胶粘,比传统铆接轻了几百公斤,一趟飞下来能省好几吨燃油,这都是真金白银的收益。就连你手里的智能手机,屏幕和中框之间粘的就是工业胶粘剂,拆机要加热烤软才能弄开,折叠屏那几十万次的弯折,也靠特殊的胶粘剂撑着。
国内现在做工业胶粘剂的厂家不少,中端产品已经做得很好了,高端的特殊配方还在慢慢追,毕竟配方这东西,差千分之一的添加量,性能就能差出一个档次,都是一点点试出来的。
下次你坐私家车,伸手摸一下车顶的边缘,没有那种一排凸起来的点焊印,那就是工业胶粘剂的功劳。它安安静静藏在你看不见的地方,撑着整个工业世界的运转。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你坐的汽车其实是粘起来的:聊聊工业胶粘剂
文章链接:https://www.zystgy.cn/a/61011