结果开干不到二十分钟,刀头红了。停车一看,轴套内孔直接烧出了一道蓝印。
废了。一万多的坯料,就这么打了水漂。徒弟站旁边脸都白了。
别拿它当普通冷却水
很多刚入行的,甚至干了三五年的机加工人,都觉得切削液不就是用来浇刀头降温的?跟烧开水淋冰块没区别。说实话,这误解太大了。
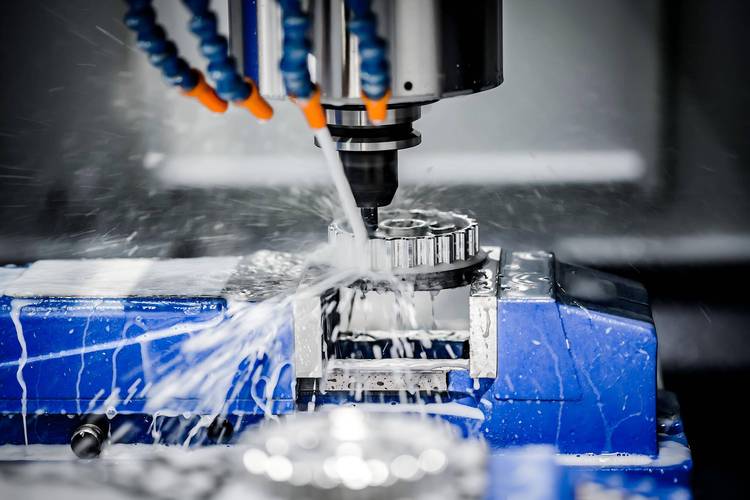
冷却只是它最基础的功能。你想啊,切削的时候,刀头以每分钟几百几千转的速度啃金属,摩擦产生的温度能到上千度,不光刀头扛不住,工件表面也会因为热变形歪掉,降温是必须的。
但除了降温,它还要干三件正事:润滑、排屑、防锈。
刀头和工件摩擦的时候,会有细小的金属碎末粘在刀头刃口,就是积屑瘤。这玩意儿有多讨厌?本来刃口磨得尖尖的,沾了它就变钝,切出来的工件表面粗糙度直接不合格,还容易崩刀。好的切削液能渗进刀头和工件的缝隙里,形成一层薄油膜,减少摩擦,积屑瘤根本粘不上。
排屑更重要,尤其是钻深孔的时候,十几厘米深的孔里,碎铁屑堵在里面出不来,你接着钻,直接把孔撑炸。切削液带着压力冲进去,直接把碎屑冲出来,一路走一路冲,干干净净。
还有防锈,加工好的工件不可能马上就拉去喷漆组装,放车间里三五天,潮乎乎的空气就能让它长锈斑,好好的工件就废了,合格的切削液里自带防锈成分,放个十天半个月都没事。
配出来的学问,没你想的简单
真不是这么回事。
现在市面上常用的分三类:乳化液、半合成、全合成。不同的加工,不同的金属,用的完全不一样。
你加工普通碳钢,用乳化液就行,成本低,润滑好,够用。加工铝合金呢?得用专门的,普通切削液里的硫会跟铝发生反应,工件表面会发黑发花,擦都擦不掉。要是磨高速钢刀具?那得用全合成的,冷却好,不容易变质发臭。
难在哪?平衡。
要润滑性好,又不能泡沫太多,泡沫多了泵吸不上来,喷不出去,照样烧刀。要防锈好,又不能腐蚀机床的油漆和密封橡胶,用不了半年机床密封件裂了,漏得满地都是,那才是捡了芝麻丢西瓜。
还要扛得住造。夏天车间温度三十好几,放一个月不能发臭,不能长细菌,不然那味道,整个车间都能熏跑人。冬天零下好几度,不能冻成块,抽不出来照样没法用。
之前碰见过一个小老板,图便宜进了几万块劣质切削液,一开始用着没区别,三个月过后,机床导轨锈出了坑,工件放两天就长斑,算下来亏的比省的多好几倍。
它其实跟你我息息相关
你每天开的汽车,发动机的缸体、曲轴,哪一个不是切削出来的?没有合格的切削液,加工精度达不到,缸体密封不严,开几千公里就漏机油,你闹心不闹心?
你手里拿的智能手机,中框是整块铝合金铣出来的,要是切削液不对,中框表面会有刀纹,不光难看,强度也受影响。
就连医院里用的手术刀片,那刃口的精度,都得靠合适的切削液磨出来,差一丝都不行。
不过话说回来,这几年行业里的痛点也不少。以前很多切削液加了含氯含硫的添加剂,润滑是好,但是不环保,换下来的废切削液随便倒,污染地下水,对人身体也不好。现在环保要求严了,都在做低磷低氮可降解的配方,成本上去了,但是对环境对工人都好,这是对的。
我见过不少工厂,现在都用上了切削液过滤循环系统,能用大半年不用换,既省成本又少污染,挺好。 干机加工这行,大家都盯着机床好不好,刀头贵不贵,很少有人在意这么一桶桶摆在角落的切削液。
其实哪有什么随便凑活的辅料,每一步都有讲究。
它安安静静泡着铁屑,浇着刀头,悄咪咪把活干了。也就这样,一件件合格的金属工件才能从车间走出来,变成我们身边用的各种东西。