2026-10-02 06:26:53 作者:网编
分类:文章
我上周在珠三角做清洁设备的五金车间待了三天,脚边全是刚落料的冷轧钢板边角料,剪板机哐当哐当震得鞋底板发麻。没人给你讲大道理,堆在角落那堆废件就是最好的教材,全是卡公差卡下来的不合格品。
差一丝都过不去的外壳
很多人拆过扫地机就知道,现在不少机型的内部承重架不是塑料,是冷轧钢板冲压出来的。别小看这一块铁皮,工序走下来,十多道坎。
落料之后第一次拉伸,再切边,最后整形,只要有一道的角度偏了0.2毫米,滚刷的安装孔就不对中,装进去转起来直接甩,整机噪音直接涨五个分贝,走瓷砖缝都晃得能听见共振。
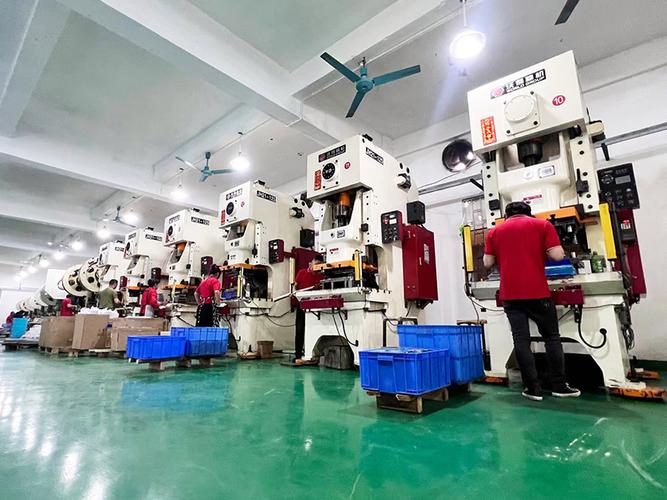 扫地机外壳冲压生产线现场
我摸过废堆里的不合格件,边缘翻起来的毛茬刮手,要是流到市场上,用户拆洗的时候划个口子,找谁哭去?车间的质检师傅拿个通规止规挨个卡,一天卡上千个,手都磨出茧子。他说不是我们轴,这玩意儿装在机器底下,天天磨,天天震,差一点,三年之后就得松垮。
轮组里藏着的硬功夫
说实话,扫地机好不好用,一半功劳在轮组。不是说装两个橡胶轮子就能用的事儿。
我见过小厂做的轮子,橡胶硬得像塑料块,过个两毫米的过门石都卡,爬不上去不说,还容易磨出坑。为什么会这样?炼胶的时候配方不对,顺丁橡胶的比例差十个点,硬度就上去了,耐磨度直接掉三分之一。
轮组的同轴度误差,要求通常控制在0.1度以内,差一点,跑个几百米就偏出半米,天天撞墙,用户换了好几个导航算法都没用,其实就是轮子歪了。
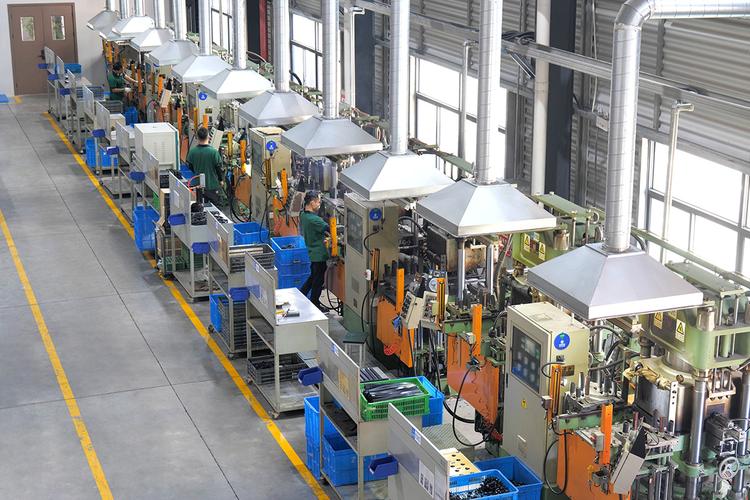 扫地机驱动轮硫化加工车间
车间里那排老化测试架,从早转到晚,连节假日都不停。一个轮组要转够七千个小时才放行,磨出来偏一毫米,整批都得返工。没人敢省这个步骤,你省了测试的钱,用户就得给你付售后的钱。
看不见的地方才费钱
 看不见的地方才费钱
不少人选扫地机,就盯着吸力参数看,觉得参数越高越好,其实很多坑都在看不见的地方。
比如浮动滚刷的扭簧,你用普通碳钢,三个月就松,滚刷贴不住地面,毛发绕进去直接卡停,换不锈钢的,成本翻一倍,用户看不见,但是能用五六年不松。还有吸尘风道的内壁,小厂开模完直接用,坑坑洼洼,风压损失差不多三分之一,看着参数高,实际吸不动,我们做的时候要额外抛一次光,内壁滑得像镜子,就为了多留住一点风压。
还有避障雷达的支架,用普通ABS料,夏天晒两个小时就变形,雷达直接歪了,连墙都看不见,换改性的耐热ABS,成本又上去一块,用户摸不着看不见,但是用起来就是不撞。
不过话说回来,我们机械行业做产品,就是抠这些细碎的地方。你说它难吧,也不是什么高精尖的黑科技,就是愿意不愿意在这些看不见的地方下功夫。
我走那天蹲在成品测试区看了半天,一台扫地机绕着堆了拖鞋、数据线的测试台走,安安稳稳绕开障碍物,扫过的地方连灰尘印都没留,机器的嗡鸣声很稳,没有半点晃荡的杂音。
就知道,这活儿没偷工。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:从冲压车间走出来的扫地机
文章链接:https://www.zystgy.cn/a/60990