2026-10-02 01:32:13 作者:网编
分类:文章
上周去佛山的一家汽配加工厂帮朋友调工序,刚进门就看见堆在墙角半人高的铝合金转向节毛坯,全是因为飞边毛刺不合格打回来的。
干机加工的都懂。毛刺这东西说大不大,卡你出货卡你半年都正常。
没人碰的老问题,才是工艺改进的真正入口
工艺改进不是动不动就换设备上新技术,说实话,很多工厂放着大把能改的地方看不见,张嘴就要进口设备要数字化,钱砸进去响都不响。
这家厂也一样。这套转向节压铸加工的流程跑了快五年,压铸脱模→自然冷却→切浇口→人工修毛刺,从建厂第一天就是这么定的,没人动过。问题出在,每十件就有一两件切完浇口,飞边根部带隐藏微裂纹,人工修也修不干净,交到主机厂,整批退。
之前厂长算了笔账,换全自动打磨机器人要小两百万,还得改厂房改布局,不如留着让工人慢慢修,大不了扣点绩效。就这么卡了三年。
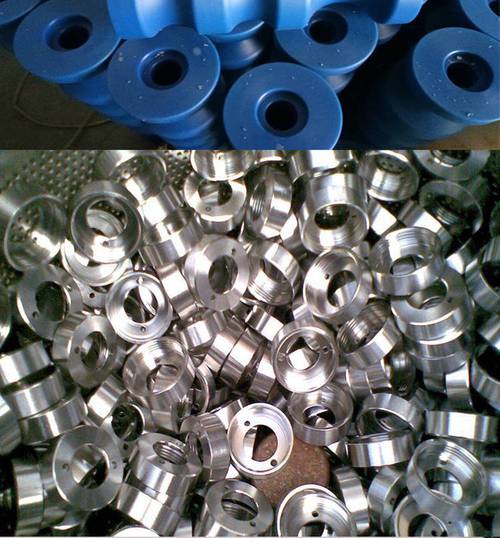 机械加工铝合金转向节毛刺不合格工件堆放图
那天跟干了十二年压铸的老班长蹲在废料堆旁抽烟,他说你看这料,自然冷却的时候,这边浇口先硬,飞边后硬,应力全挤在飞边根,切的时候能不裂吗?
一句话点透。原来问题根本不在工人修得不用心,在冷却工序的顺序错了。
改起来其实非常简单。原来脱模后扔料架上自然冷却四小时,改成脱模后直接进闲置的旧焖炉,保持300度恒温焖一个半小时,让应力均匀散开再拿出来切浇口。原来用的高速钢直刃切刀,换成波纹刃的硬质合金刀,进给速度提了一成多,切出来的飞边直接整圈脱落,根上平得跟用砂带磨过一样。
试做第一批次一百件,拿探伤机扫完,不合格率从原来的12%降到不到1%。人工修毛刺的工序直接砍了八成,原来一个工人一天修八十件,现在一天能整完三百件,还不用挑毛病。
工艺改进难在哪?难在不敢动原来的规矩
你说这个改法有多难?用到的设备是厂里闲置了快两年的旧焖炉,刀具只贵了不到二十块钱一把,算下来改造成本不到五千块。
为什么放了三年没人改?说白了,原来的流程是设备厂家原厂给的,所有人都默认“原厂定的就是对的”,出了问题只会怪工人、怪材料、怪订单要求太苛刻,没人敢动一下流程。
一开始改的时候,老班长第一个跳出来反对。说我干了十几年都是这么干的,改坏了一批料谁担责任?天然气多烧一顿一天多花好几百,这个钱谁出?
没问题,先试。拉了一炉料按新方法做,成了,大家都闭嘴。不成,损失我们赔。结果出来,老班长拿着检验报告,转头就去帮着调进料的节奏了,中午还自掏腰包买了冰水给大伙。
不过话说回来,这样的事我见得太多了。车间里的老师傅都有经验,哪个工序卡手,哪个地方费料,门儿清,就是没人提,也没人愿意改。改对了没奖励,改错了要担责,谁愿意折腾?
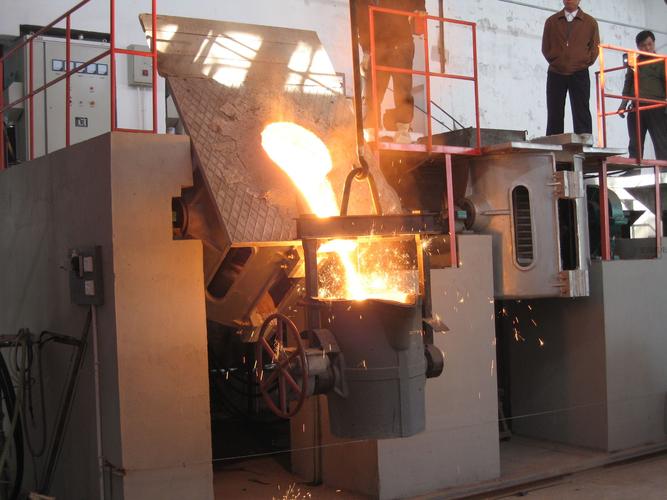 机械加工恒温焖炉改进后铝合金工件出料现场图
工艺改进离普通人远吗?一点都不远
 工艺改进离普通人远吗?一点都不远
很多人觉得,工艺改进是工厂里的技术活,跟日常过日子没关系。其实真不是。
你现在买十万出头的家用车,能用上轻量化的铝合金底盘件,价格没涨多少,安全性还提了,靠的就是汽配厂一点点抠出来的工艺改进。不合格率降了,返工成本省了,终端的价格就能压下来,最后实惠落在买车人手里。
前两年帮风电轴承厂改滚道磨削的工艺,原来走刀顺序不对,总是出振纹,轴承寿命上不去,改了走刀的间隔和进给量,成本一分没加,轴承寿命提了差不多两成,风电场的运维成本降了,最后落到居民用电的价格上,这不就是跟每个人都有关系?
现在市面上吹的太多了,一说制造升级就是全自动化就是黑灯工厂,好像不砸几个亿就不叫升级。其实对百分之九十的中小加工厂来说,最划算的升级就是工艺改进。蹲车间转三天,听听工人吐槽哪里不顺手,找个小问题改一改,赚的钱比什么都实在。
那天走的时候,厂长拉着我看刚堆出来的成品,整整齐齐码在托盘上,手摸上去没有一点扎手的毛刺。老班长蹲在门口抽烟,说早知道这么简单,前三年也不用赔那么多违约金。
谁知道呢。改总比不改强。对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工车间里的工艺改进:卡了三年的毛刺问题终于解决了
文章链接:https://www.zystgy.cn/a/60978