2026-10-01 16:51:56 作者:网编
分类:文章
接触工业无损检测快二十年,第一次见工业CT的时候,我就在探伤车间里看呆了。老探伤工拿着粉笔在工件上画线,说“这里面有问题,但到底有多深多大,谁也说不准”,工业CT扫完半小时,屏幕上把缺陷的位置、大小、形状标得明明白白。
那感觉,就像蒙着眼睛摸人,突然掀开了布。
传统探伤搞不定的,为什么工业CT一找一个准?
做铸件的都懂,不管是铝合金还是铸钢,内部总会有气孔、疏松、裂纹,这些看不见的玩意儿,就是埋在产品里的定时炸弹。
传统射线照相出的是平面投影,好几个缺陷叠在一起,你根本分不出层次。超声波探伤能测深度,但形状复杂的工件,比如带型腔的发动机缸体、带叶片的涡轮盘,超声波打进去到处都是杂波,经验再丰富的师傅也容易看错。
工业CT不一样,它是断层扫描,一层一层把工件内部扫清楚,不管缺陷藏在哪个夹层哪个角落,都能给你重建出三维立体图,连零点几毫米的微裂纹都不会漏。
我之前接触过一家做新能源汽车电机壳的供应商,原来抽检一直用传统RT,出货三百多台,有十多台装到车上之后,运行的时候出现了渗漏,最后全批次召回,亏了快两千万。换了工业CT之后,漏检率直接降到几乎为零,半年就赚回了设备钱。
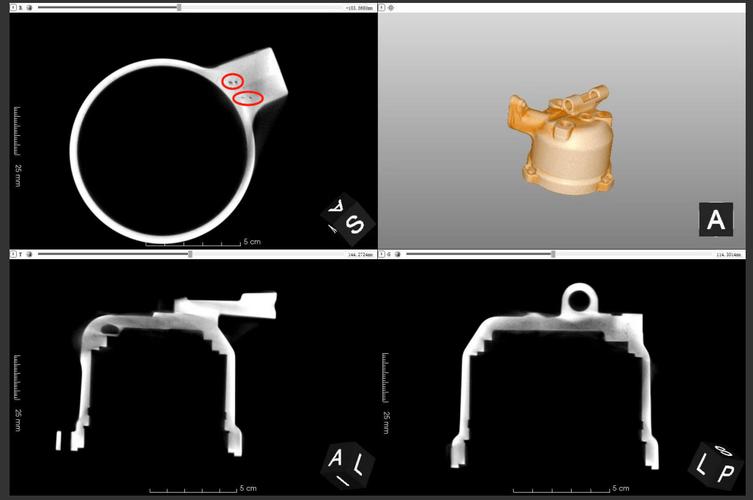 工业CT扫描铝合金缸体内部缺陷图
问:很多人说工业CT就是医院CT放大版,原理差不多对不对?
答:核心原理都是X射线断层成像,本质差了十万八千里。医院CT扫人体,最大的厚度也就几十厘米,密度差大,射线能量只要几百kV就够。工业CT不一样,小到几克的电子芯片,大到十几吨的核电铸件都能扫,厚的钢件要好几MeV的高能射线,能量差了好几个量级。再说精度,医院CT能分辨1mm的病变就够用,工业CT很多场景要分辨0.01mm的微缺陷,要求完全不是一个级别。
国产工业CT的突破,不止是价格便宜
早些年,国内高端工业CT全靠进口。一台能扫汽车缸体的设备,报价最少大几百万,上千万元的太常见了。设备坏了,配件要等三五个月,国外工程师上门,一天服务费就要八千块,还得报销来回机票酒店,脾气大得很,参数锁死不给你改,想加个功能还要再收几十万授权费。
那时候别说中小企业,就是不少大型国企,想上一台都得咬咬牙申请好久的预算。
现在不一样了。国内几家做工业CT的厂商,不管是高能射线源还是探测器,都慢慢实现了自主化,大到几米的风电铸件,小到微米级的半导体芯片,都能做。价格差不多只有进口的一半,售后随叫随到,你要改参数加功能,只要提出来,厂家工程师半个月就能给你搞定,根本不会卡你脖子。
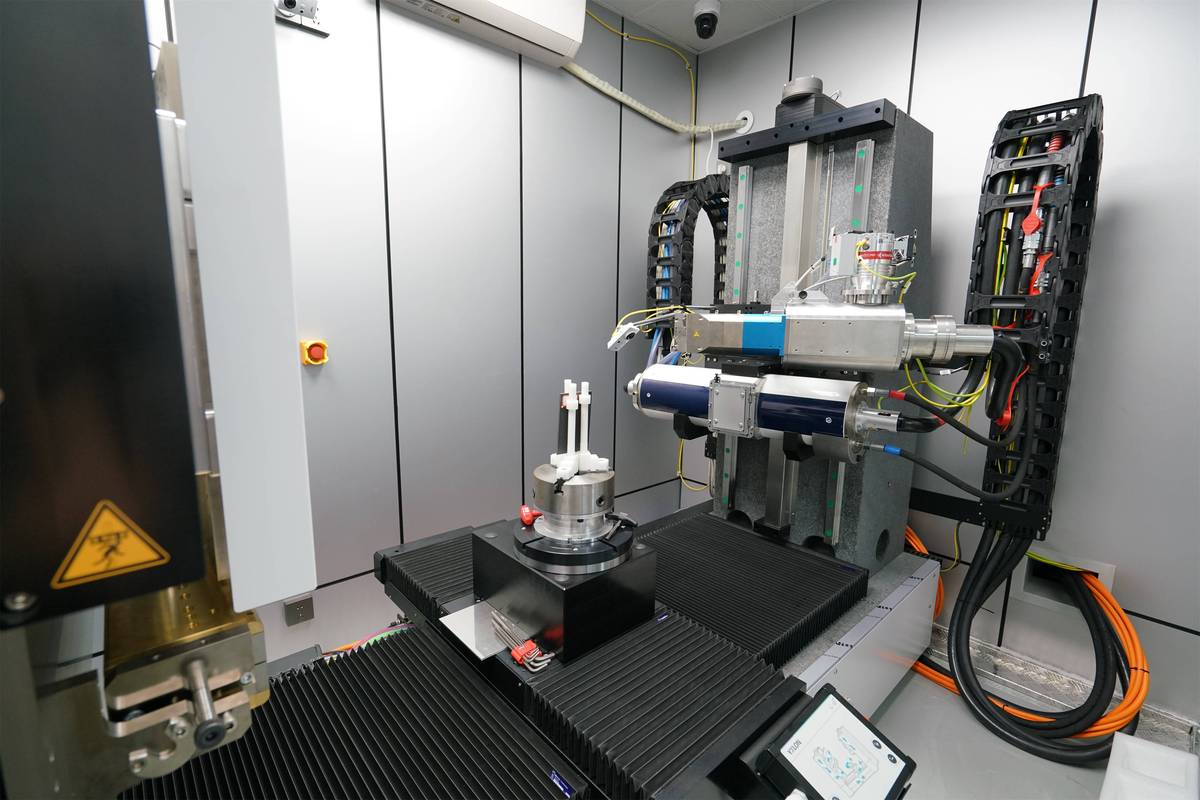 国产工业CT设备检测汽车铸件现场图
问:中小制造企业买工业CT,到底划算不划算?
答:说实话,这得看你做什么产品。如果你是给汽车、风电、航空航天做配套,做高端铸件,那太划算了。原来抽检靠人工靠传统方法,漏一个不合格品出去,轻则几十万罚款,重则丢掉整个项目订单,出了安全事故更是赔不起。一台工业CT能用十几年,摊下来一年才十几万,比出了问题再赔本划算太多。
要是你只做低要求的普通建材铸件,对内部缺陷要求不高,那确实没必要花这个钱,传统探伤足够用。
工业CT现在的玩法,早就不止找缺陷了
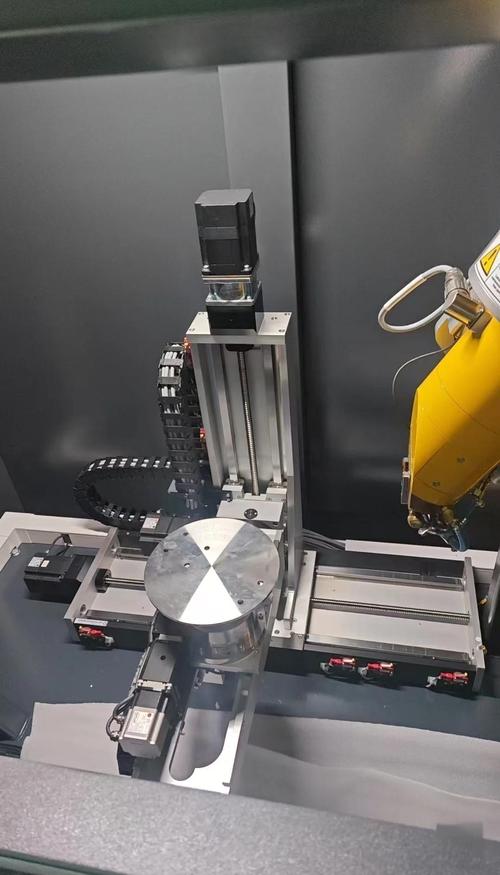 工业CT现在的玩法,早就不止找缺陷了
很多人对工业CT的印象还停留在探伤找缺陷,其实现在它的用法多了去了。
比如逆向工程,你拿到一个国外进口的复杂液压阀体,或者航空发动机叶片,没有原始图纸,用工业CT整个扫一遍,内部的冷却流道、隐藏的型腔都能清清楚楚重建出来,直接导出三维模型,比你人工一点点测绘快几十倍,精度还高。
还有孔隙率定量分析,铸件里面的气孔疏松占比多少,原来都是人工估算,工业CT扫完自动统计,每个区域的孔隙大小、分布直接出报告,符合客户的要求直接用,不用再人工算半天。
✅ 复合材料缺陷检测,碳纤维复材里面的脱粘、分层,普通方法根本看不到,工业CT扫完一目了然。
✅ 失效分析,零件断了,到底是因为原来就有缺陷还是受力过载,扫一下就能看到裂纹起源在哪里,给分析提供实打实的依据。
💡 给想买设备的朋友提个醒:选工业CT别光盯着分辨率参数瞎看,一定要先搞清楚自己最大被测工件的尺寸、材质厚度,再选对应的腔室和射线能量。不然你买了个高分辨率的小腔设备,大工件塞不进去,那不就白扔钱了❗
说实话,这些年看着国产工业CT从无到有,从只能做低端到能跟进口抢高端市场,真的挺感慨的。原来我们做高端铸件,客户说只要进口工业CT的报告,现在越来越多的主机厂开始认可国产设备的结果,这就是实实在在的进步。
制造业往高端走,每一步都离不开这些靠谱的检测设备。工业CT这个隐形利器,以后肯定会走进更多工厂,帮我们造出更靠谱的好东西。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业CT:给高端铸件做深度体检的隐形利器
文章链接:https://www.zystgy.cn/a/60922