2026-09-30 23:16:49 作者:网编
分类:文章
上周在加工车间帮新来的徒弟调活。这孩子磨了三天的航空接头坯料,最后一刀走完,松夹具拿下来一量——尺寸偏了0.12毫米,直接报废。他还委屈,说机床对刀没错啊,走刀程序也对,怎么就偏了?我指了指他用的旧虎钳:钳口磨出坑了都没换,装夹的时候靠死力拧,工件本身就歪了,能对才怪。
很多人没听过机床夹具这个东西,就算见过也觉得就是个夹东西的铁疙瘩,没什么技术含量。其实真不是。
别小看夹东西,差一丝都出问题
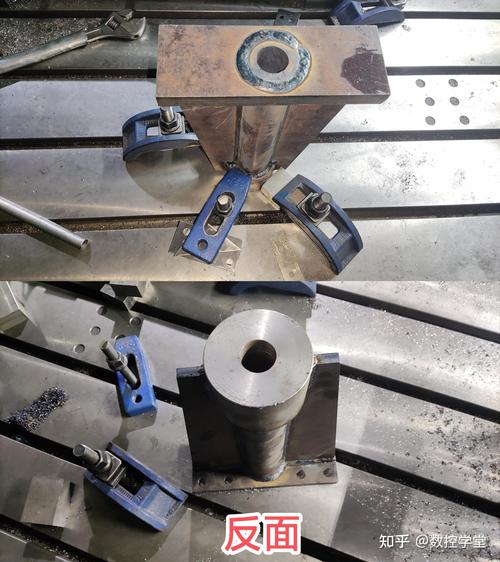 卧式加工中心机床夹具现场安装图
说直白点,机床是用来削铁的,刀具是刀,那机床夹具就是帮你把工件牢牢固定在正确位置的”靠山”。你切工件的时候,刀具会给工件挤压力、冲击力,好几吨的力都有,要是没夹具把它按住,工件直接飞出去都有可能,更别说精度了。
说实话,刚入行的机械新人十个有八个不把夹具当回事,觉得找个老虎钳拧拧紧就行了。真干起高精活,分分钟教你做人。比如加工大尺寸的薄壁钛合金框,要求整体平面度不超过0.01毫米,你夹紧力大一点,工件直接被夹变形,你看着装对了,切完松开,工件自己弹回来,直接偏出去好几个丝,废了。夹紧力小一点,切削的时候工件动了,一样废。
还有定位。什么叫定位?就是你得把工件放在完全该放的地方,差一根头发丝直径的五分之一,出来的活就不合格。好的夹具,定位面做得比机床工作台面还平,就是为了这一丝不差。我之前还碰到过铁屑卡进定位缝的破事,干五个工件偏三个,蹲在机床里抠了一下午铁屑,腰酸背痛,现在想起来还烦。
做一套好用的机床夹具,远比你想的难
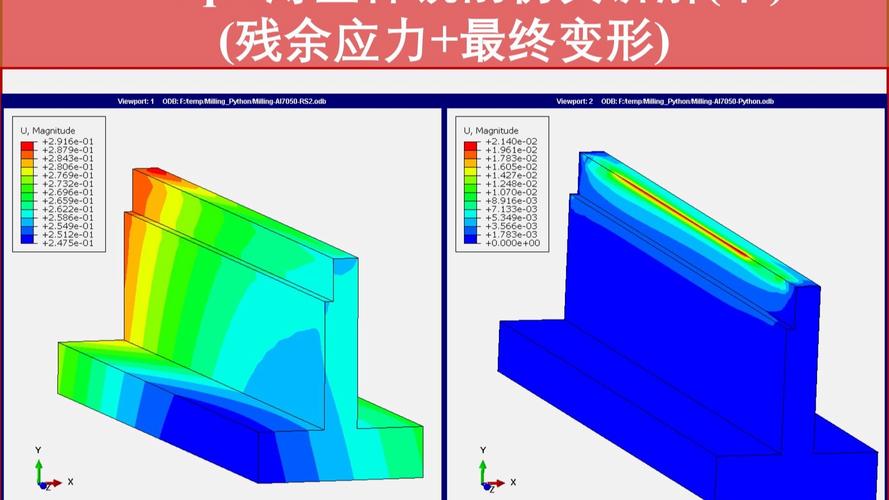 薄壁工件加工机床夹具受力变形示意图
很多外行觉得,设计夹具不就是画个铁块,钻几个孔,铣两个槽嘛,有什么难的?这真的是对我们这行最大的误解。
我刚入行那会犯过一个低级错,现在都忘不了。当时给一批铝合金薄壁中框做夹具,我想着夹紧力越大越稳,把液压压力调大了一倍,结果干出来二十多个框,松开夹具全弯了,材料钱小一万,师傅骂得我头都不敢抬。从那以后我就记住了:夹具的核心从来不是”能夹住”,是刚好能夹住,还不变形,定位准,用得久。
碰到多点位夹紧的活更难。比如加工一个大型柴油机缸体,要七八个夹紧点同时发力,哪个点先紧哪个后紧,每个点用多大的力,差一点都会导致工件内应力不均,干完了放半个月,自己慢慢变形,客户拿到货就退货。现在做这种夹具都要做受力模拟,算完变形量再调夹紧点的位置和力,不是靠经验瞎蒙的。
不过话说回来,现在的夹具比以前好用太多了。比如现在柔性产线用的零点定位夹具,换工件只要几分钟,以前换一次工装夹具要一两个小时,一天下来干不了几个活,现在换产快多了。但是再好的夹具也得养,很多厂不注意,用完了不擦不洗,铁屑碎渣磨坏了定位面,用了不到一年定位精度就没了,白瞎了好东西。
那些关于机床夹具的常见误区
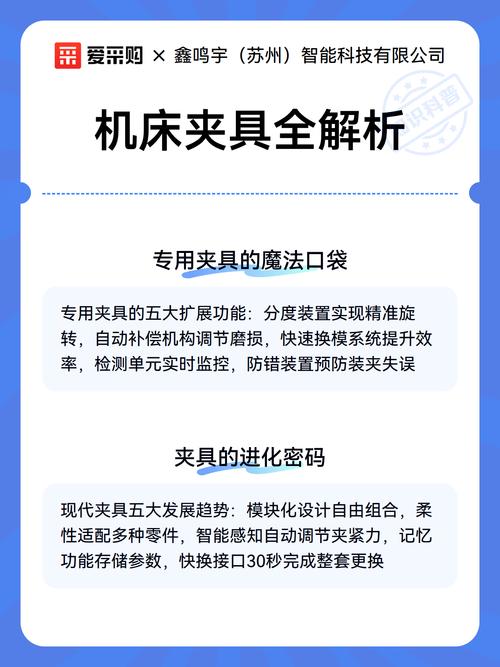 那些关于机床夹具的常见误区
第一个误区,说夹具是机床的附属配件,无所谓,能用就行。我见过太多厂,花几百万买进口机床,舍不得花几万做一套好夹具,结果干出来的活精度次次不合格,钱都花在刀山上了,居然栽在夹具上,找谁说理去?现在主流机床的定位精度都足够,绝大多数批量加工的精度问题,溯源追到头,都是机床夹具的问题。
第二个误区,只要能定位夹紧就是好夹具。不对,好夹具还要替干活的工人着想。得方便上下料,得留够排屑的空间,得留出来检测的开口,不能干到一半想测个尺寸,还要把整个夹具拆下来,那谁受得了。还要考虑安全,高速切削的时候,夹具的锁止机构必须可靠,真要是飞出来,那就是人命关天的事,半点不能偷懒。
还有人觉得,现在都有五轴机床了,还要夹具干嘛?五轴机床再牛,你也得把工件固定住啊,五轴对夹具的要求更高,因为你要给刀具留足够的活动空间,不能让夹具撞到刀,要求只会更高不会更低。
没事去加工车间逛一逛,所有人的目光都追着最先进的机床、最新的进口刀具走,没人会多看工作台边上那堆黑乎乎的铁疙瘩一眼。可真要是把这些铁疙瘩抽走,再贵的机床也只能躺平等着,干不出一件合格的活。制造业本来就是这样,太多关键的东西,都藏在没人注意的地方,对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机床夹具:机床干活离不开的隐形靠山
文章链接:https://www.zystgy.cn/a/60879