上个月蹲东莞的汽配车间帮客户调活,一个精度要求0.02mm的铝转接座,改了三次刀路还是差一丝。翻来覆去查了半天,最后发现是新来的学徒碰了CNC系统的间隙补偿参数,难怪怎么调都不对。
很多干机械的干了五六年,说起CNC系统也只知道那块带按键的操作屏,说不清楚它到底起啥作用,更别说为啥进口系统卖几十万还抢着要,国产系统卖几万还是有人不敢用。今天就掰扯清楚。
啥是CNC系统?别被教科书的定义绕晕
说白了,CNC就是数字控制,CNC系统就是给机床装了个会读代码的脑子。
早几十年的普通机床,全靠工人摇动手轮控制刀具走刀,要车个圆铣个槽,全靠手上功夫,老师傅练十年才能稳住精度。CNC系统就是把老师傅摇手轮的动作,提前拆成一个一个的坐标点,变成数字代码存起来,加工的时候一个个发指令给电机,让电机带着刀具走,代替人手摇。
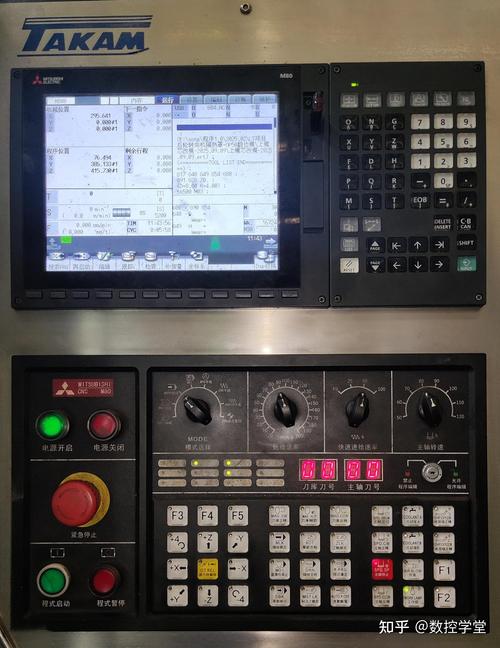
别以为CNC就是那个摆在机床上的操作屏。它是一整套东西:从读入G代码的输入部分,到计算刀具轨迹的运算单元,再到给伺服电机发脉冲的控制单元,最后还有接电机位置反馈的检测部分,缺了哪一块都转不起来。
举个最简单的例子,你要钻三个孔,坐标分别是(10,10)、(10,20)、(20,20),你把这三个坐标输进CNC系统,它就算好从当前位置到第一个孔要走多少距离,发多少个脉冲给X轴Y轴的电机,走到位置了就下刀,钻完抬起来再去下一个,全程不用你碰一下手轮。就这么简单。
做个好用的CNC系统,到底难在哪?
很多外行人觉得,这不就是个装在机床上的工业电脑吗?现在手机都能做八核心,做个CNC系统有啥难的?
第一个坎就是实时性。普通电脑卡个几秒没事,你刷视频缓冲而已。CNC系统卡一下试试?高速加工的时候,主轴转三万转,走刀速度每分钟二十米,指令晚发1毫秒,刀具就多走了0.03毫米,直接过切,工件废了不说,搞不好还会撞刀,刀具主轴一起坏,几万块就打了水漂。
更别说车间里全是电磁干扰,边上电焊机一打火,变频器一起动,信号就容易飘。靠谱的CNC系统要能抗住干扰,错一个数据都能识别纠正,就这一点,就能刷掉九成的玩家。
第二个坎就是适配性。市面上的机床千奇百怪,有两轴车床,有三轴加工中心,有五轴联动机床,还有电火花线切割,不同的机床配不同的丝杆、不同的伺服电机,CNC系统得能改参数适配,还要能对接工厂的产线系统,能传程序能收数据,不是做一个固定的程序就能通吃所有机床的。
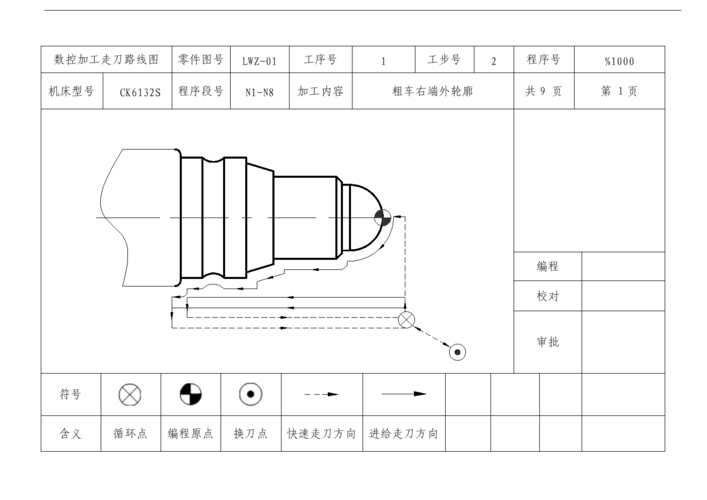
还有细节上的优化,比如加工拐角的时候,刀具快到拐角了,系统要不要提前减速?减速多了,拐角出刀印,减速少了,惯性冲过去过切。好的系统不用你调太多参数,自己就能根据走刀速度算好减速的时机,差的系统,你调半天都出不了合格的活。这些细节都是堆了几十年的现场经验才攒出来的,不是写几行代码就能搞定的。
大多人对CNC系统的误区,其实都错得离谱
第一个误区,就是越贵、功能越多的CNC系统越好。
我见过不少工厂,老板充面子,买几十万的进口顶级系统装在普通车床上,就加工点精度要求零点一毫米的铁架子,系统里带的五轴联动、高速铣削、三维仿真这些功能,从买来到设备报废,一次都没用过,纯纯浪费钱。说实话,你就干点简单活,几万块的国产系统完全够用,精度够,维护还方便。
第二个误区,就是有了CNC系统就全自动化了,不用师傅了。
哪有这么好的事。CNC只是代替了人工手摇的动作,工装怎么装,参数怎么调,材料变了硬度要不要改进给,这些还是要师傅来。哪怕是现在的无人加工线,也得有师傅每天班前调机检查,出了问题还是得人来修。系统是工具,不是神仙。
第三个误区,就是国产CNC系统全不好用,只有进口的才行。
放在二十年前,这话没错,那时候国产系统确实稳定性差,精度也跟不上。现在呢?普通机床、普通精度要求的活,国产系统真的不输进口,价格只有三分之一,出了问题打个电话,第二天维护师傅就上门,进口系统你要等一周,急活耽误的功夫,赚的钱都赔进去了。当然,你要做高精度的模具、五轴的航空件,那确实进口头部系统稳定性还是好一点,但也不是说国产完全不能打,很多地方已经在用了。
说白了,CNC系统就是机床的脑子。脑子好不好用,一半看本身的底子,一半看用的人会不会调教。你给顶级系统给新手,照样出一堆废件,老师傅用十几年的旧系统,照样能做出零点儿丝精度的活。
就这么回事。