为啥加工完的零件要过它这一关?
你加工任何金属零件,只要精度要求超过一丝,普通量具就开始力不从心了。卡尺千分尺只能测外径内径,卡不准平面度,更测不了好几个孔之间的位置误差。就拿汽车发动机缸体来说,上面上百个安装孔,任意两个孔的位置偏差,只要超过头发丝直径的五分之一,装上去要么漏机油,要么用不了几千公里就拉缸。这种全尺寸的形位公差检测,只能靠它。
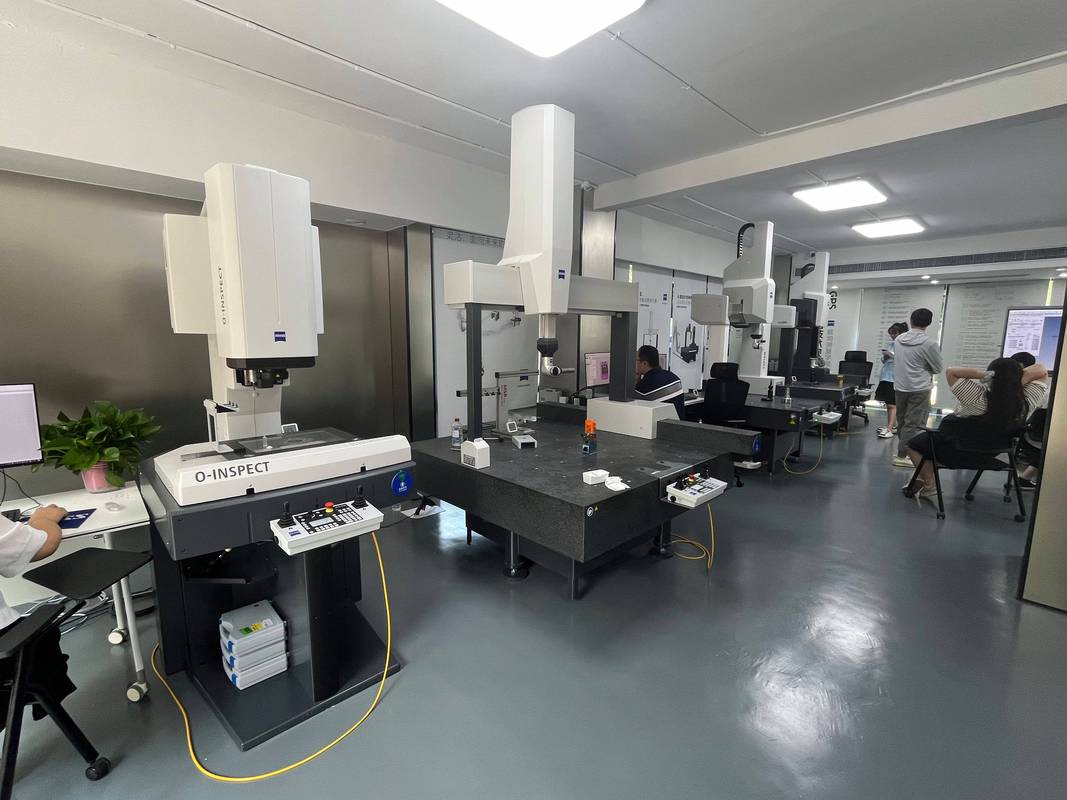
说实话,我一开始也觉得不就是个测量的,至于弄这么大一台机器占地方?后来才明白,高端制造的门槛,一半卡在加工,另一半就卡在测量。你加工得出来,测不出来合格不合格,等于白做。
它靠什么测出微米级的误差?
原理说穿了一点也不玄乎。整个设备有三个互相垂直的运动轴,X、Y、Z,每个轴上都装了一根高精度光栅尺,相当于给设备内部整个测量空间,画好了一张刻度精确到微米的三维网格。测头一碰零件的表面,就能立刻读出这个接触点的三个坐标值,攒够几百几千个点之后,电脑就能把这些点拼起来,和设计图纸的模型一比对,差多少一目了然。
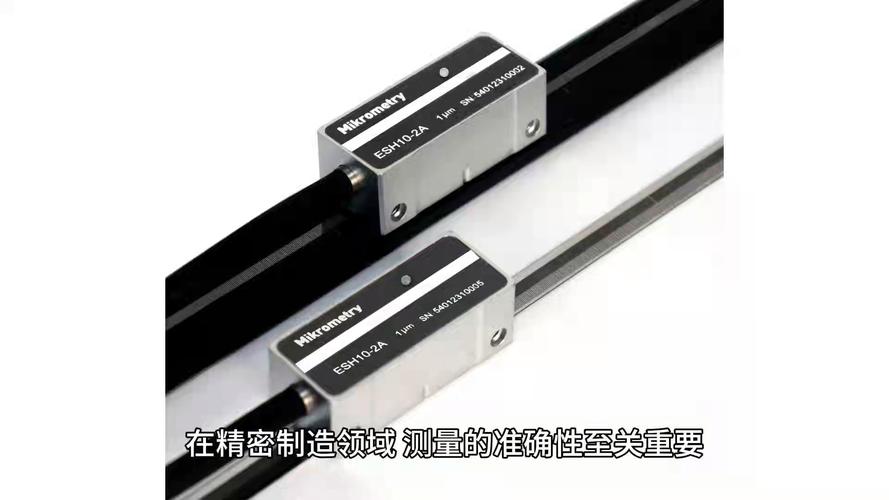
别看着它移动起来慢悠悠的,跟怕踩死蚂蚁似的,那是真的娇贵。尤其是测头,细的探针比牙签还细,稍微用力碰猛一点,探针歪个零点几微米,整个测量数据就废了。我刚上手那会,碰断过一根探针,吓得半天没敢说话,那一根小破针,顶我半个月学徒工资!
现在有两种常用测头,触发式碰一下记一个点,适合测孔、面这些规则位置;扫描式的能贴着零件表面一路蹭,连续采集成千上万个点,测汽车覆盖件的模具曲面、涡轮叶片这种复杂形状特别好用。
最容易被忽略的那些坎儿
很多外行以为,不就是把零件往平台一放,按个启动就等着出报告了?哪有这么简单。
第一个坎是定位找平。零件放歪一度,测出来的位置度可能就超差好几倍,得对着图纸上的基准面一点点调,有时候复杂零件调基准就得小半小时。急着赶活偷懒少调两下,出来的报告百分百不合格,挨骂都是轻的。
第二个坎是温度。金属都会热胀冷缩,车间里白天中午比早上差个四五度,一米长的碳钢零件就能伸出来三四个微米,刚好超过公差要求。所以正经的测量间都是恒温的,常年控在20度,误差不超过一度,半点儿不能差。不过话说回来,现在也有小型的三坐标可以放车间用,但是精度还是比恒温间的差一点,只能做过程检测用,终检还是得进恒温房。
常有人说,现在加工中心都自带测头了,还要三坐标干啥?说实话,加工中心那测头,就是加工前给零件找正用的,精度跟正经三坐标根本不是一个量级,终检必须过三坐标,这是行里默认的规矩。
你可能从来没听过这东西,但是它早就渗进你生活的每个角落了。你开的汽车,方向盘不抖,加速顺畅,那是变速箱的齿轮一个个过了三坐标的检测。你手上的智能手机,边框和后盖贴得严丝合缝,那是里面的中框零件精度达标,三坐标测出来的。哪怕你配的定制近视镜片,现在高端的自由曲面镜片,磨完了也要用三坐标扫一遍面形,确保度数准确。
它从来不会直接出现在你面前,只是安安静静待在车间的角落,给每一个高精度零件把好最后一关。没有它,再厉害的加工手艺,也出不了能拿得出手的高端货。