说白了,压铸就是给金属“高压注射”
很多人分不清压铸和普通翻砂铸造,以为都是把熔化的金属倒进模子冷却,差远了。翻砂是靠重力自己流进去,压铸是高压高速硬怼进去。
熔融铝水从保温炉里被舀进压室,大吨位的压射头以十几兆帕的压力推着它,几十毫秒就灌满整个闭合模具的空腔,从合模到开模取件,整个过程还不到一分钟。形状准,表面光,薄壁的地方能做到一毫米以内,后续几乎不用怎么机加工,拿出来修修毛边就能用。
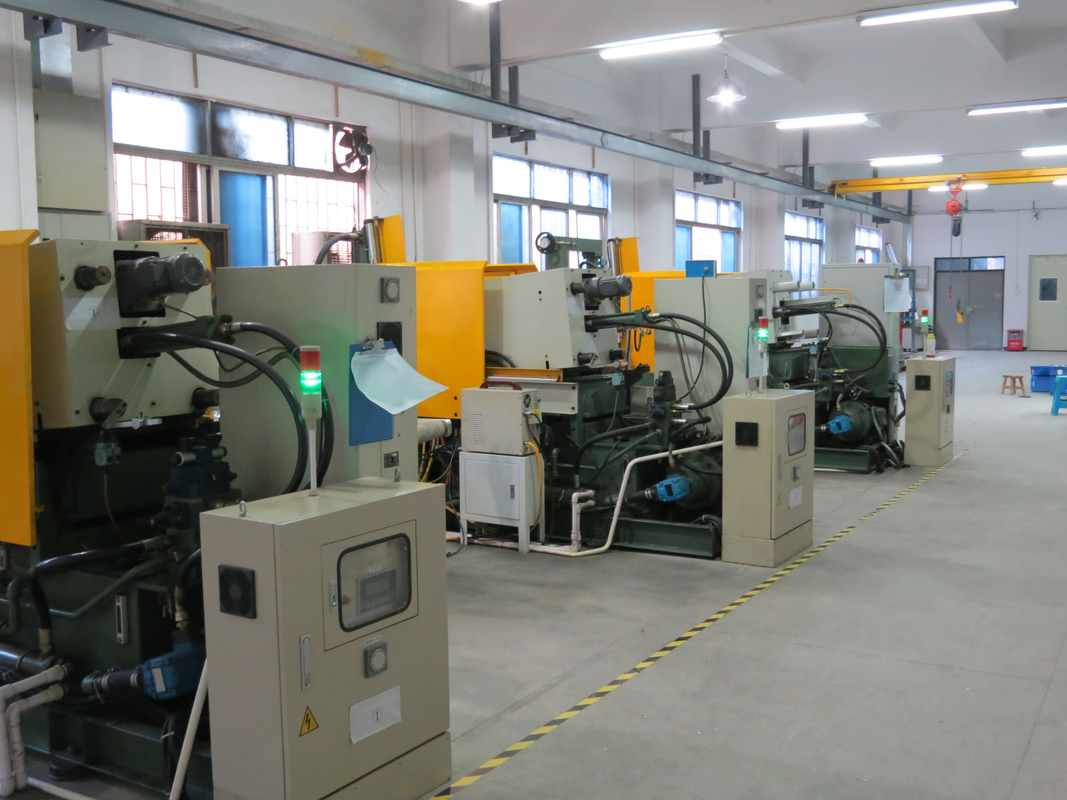
类比一下的话,普通铸造是你把面糊倒进蛋糕模,压铸就是你用裱花枪把奶油高压挤进模具花腔,压力够大,犄角旮旯都能填到位,形状细节比倒进去的准太多。
说实话,这个工艺发明快两百年了,现在还是大规模生产精密金属零件成本最低的方式,没有之一。
干了十年的压铸师傅才摸透的隐形坑
看起来简单不代表好做。压铸这行,参数差一丁点儿,出来的货就是废品。最常见的就是气孔问题。
高速高压充型的时候,模腔里原来的空气根本来不及排出去,就被锁在了金属里面,等成型了就是一个个肉眼看不见或者看得见的小气泡。产品受力的时候,气泡就是应力集中点,轻轻一摔就裂了。
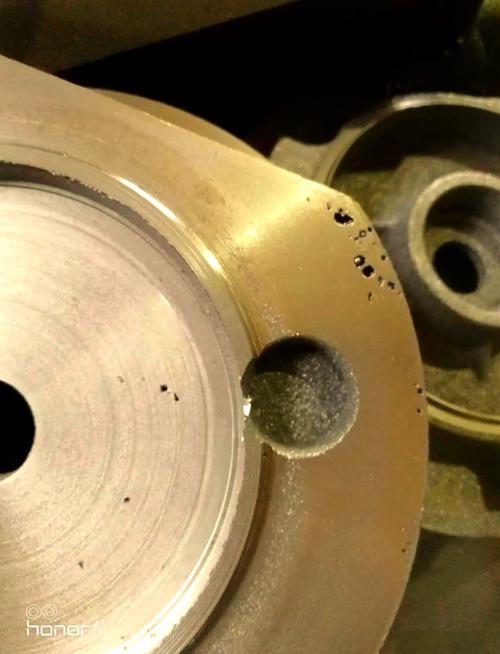
为了排空气,现在搞出了真空压铸,充型前先把模腔抽成真空,气孔问题能解决一大半,但抽真空要加设备,延长了生产时间,成本直接涨上去,不是高端产品没人用。
还有粘模。铝水一千多度,往钢模上冲个几千次,铝就会和模具钢焊在一起,粘在模腔上掉不下来,下次开模零件就废了,还得停机修模刮模具,一停就是大半天,产线损失不小。所以模具要做表面氮化处理,每次生产还要喷脱模剂,喷多了残留杂质会留在零件表面,喷少了照样粘,就这么微妙。
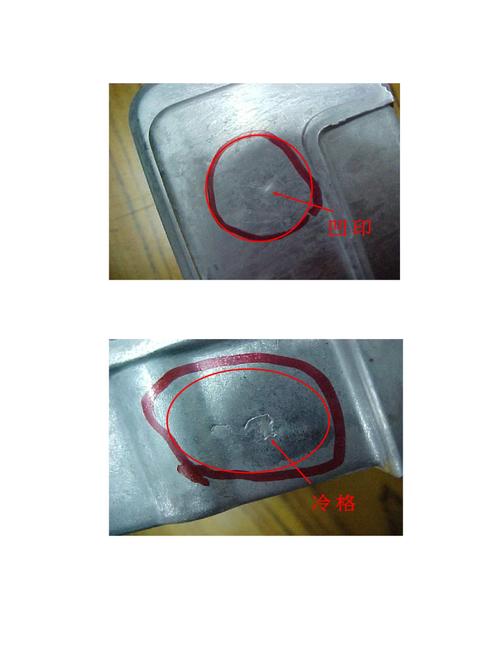
还有冷隔。铝水从进来跑到模腔边缘,温度降了十来度,流到这里的时候已经半凝固了,两股铝水碰在一起没熔合,就留下一道细缝,强度直接打对折。我们上周就是铝水保温炉控温出了问题,实际温度低了三度,一上午打了两百多件全是废品,堆得像小山,老板脸都绿了。
不过话说回来,现在自动化控温比以前准太多,参数都存在系统里,换产品直接调参数,比老师傅凭手感靠谱,但核心的问题还是没变——材料成分变一丝,环境湿度变一点,结果都不一样,总得现场试模调。
那些对压铸的常见误解
很多人觉得压铸只能做小零件,不对。现在新能源汽车的一体压铸车身,不就是用几万吨的压铸机直接压出来的大结构件么?本质还是压铸成型,只不过机器更大,模具更大而已。
还有人说压铸件强度都低,不能焊接不能热处理,那是老黄历了。现在的半固态压铸、真空压铸,出来的零件气孔含量极低,不仅能热处理强化,还能焊接,强度不比普通锻造的铝合金差,只不过成本高,只用到对性能要求高的地方而已。
还有人觉得压铸只能做铝镁锌这些低熔点合金,不对,铜甚至钢铁都能压铸,只不过这些金属熔点太高,模具损耗太快,打不了几件模具就废了,成本不划算,所以日常见得少而已。你家里的锌合金门把手、笔记本电脑中框、汽车发动机缸体,甚至水龙头,一大半都是压出来的,对吧?
现在新能源汽车拼减重,铝合金压铸件比钢轻一半,强度还够,还能一次成型减少后续装配工序,所以越用越多。前几天拿了半固态压铸的电池包托盘样品,薄得像塑料板,掂起来轻得离谱,摔在水泥地上连个坑都没留。
工艺这东西,从来不是越新越好,能把百年老工艺玩出新花样,才是真厉害。