为什么机械核心耐磨件都爱用镀铬电镀工艺
普通钢材加工出来的轴套、模具型腔,用不了多久就会被磨出划痕,间隙一大,零件直接报废。镀铬层的硬度能达到Hv800到1200,比淬火钢材还高一大截,耐磨性能翻好几倍,还能防酸碱腐蚀,只要工艺到位,用个十年八年都不会出问题。
而且镀铬层的摩擦系数低,和对磨件咬合的概率低很多,对动配合的零件来说太重要了。
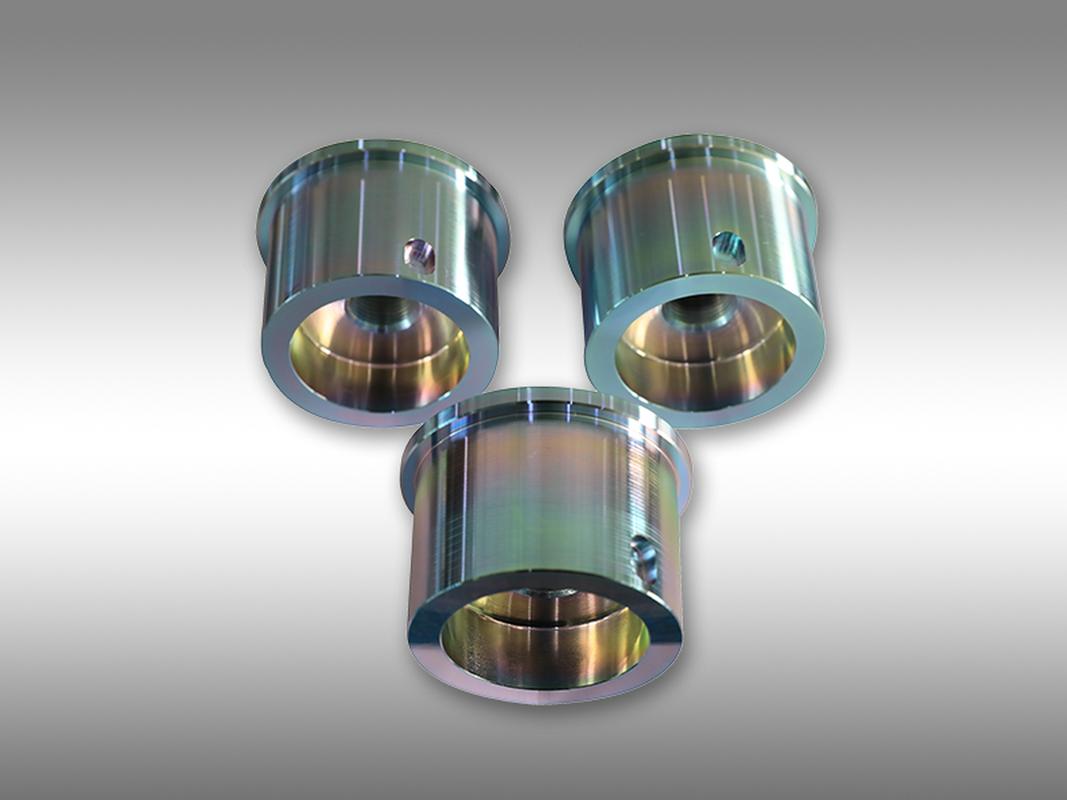
问:都说镀硬铬比装饰铬贵一倍,普通受力零件能不能用装饰铬凑合用?
答:绝对不行,差的不是一星半点。装饰铬一般镀层厚度只有2到5微米,说白了就是做外观提亮用的,硬度根本达不到耐磨要求,撑不住重载摩擦。用在门把手、五金外观件还行,模具、传动轴、轴套这种天天受力摩擦的零件,用了不出三个月就得磨坏,维修返工的钱比省下来的电镀钱还多好几倍。真坑。
镀铬电镀工艺里最容易踩的隐形坑
现在做电镀的厂不少,但是能把工艺做稳的真不多,很多小厂为了省成本省时间,能偷工就偷工,坑惨了下游机加工。
第一个坑就是脱脂不彻底。零件机加工完表面全是切削油,镀前必须反复碱洗酸洗把油污脱干净,很多小厂脱脂槽液半年都不换,走个过场就进镀槽,结果镀完不出半年,铬层直接从基体上起皮脱落,整个零件直接废了。
第二个坑是电流密度乱调。形状简单的零件还好,复杂零件有凸角有凹陷,凸角地方电流密度本来就高,还按正常参数给电流,不出意外边角直接烧焦,硬度不均,磨都磨不出来。
问:镀完铬之后零件尺寸超差了,还能不能挽救?
答:只要预留了磨量,完全没问题。很多高精度要求的零件本来就是镀完再进行精磨的,硬铬本身的磨削性能很好,只要不是镀得太厚导致应力太大开裂,磨掉余量就能用。通常来说,预留0.15到0.2毫米的磨量最合适,这个是行业通用标准,可查证。
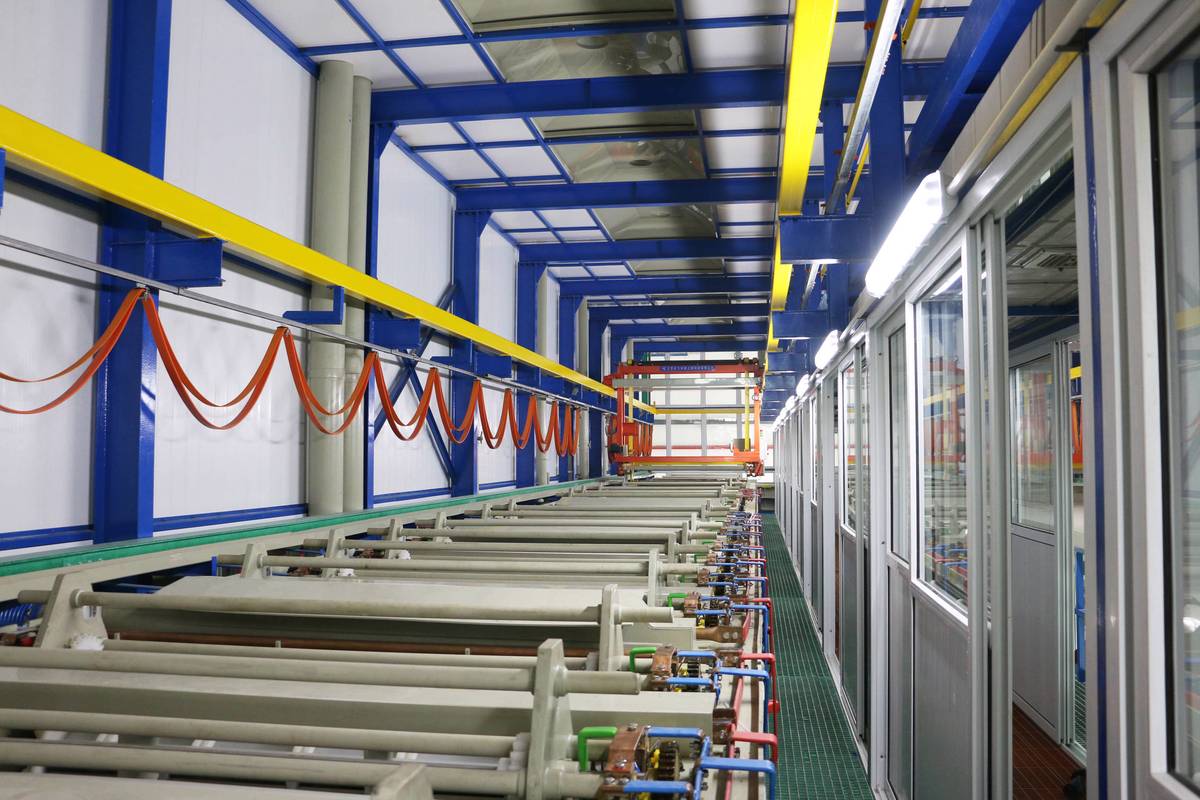
新工艺能完全替代传统镀铬电镀吗
说实话,这两年我见了太多吹热喷涂、纳米陶瓷涂层替代电镀的,听着很玄乎,实际用下来,真能顶掉镀硬铬的场景没几个。
热喷涂的涂层结合力差,碰到大冲击力直接掉块,只能用在低负荷的地方。纳米涂层现在成本是镀硬铬的三四倍,批量生产根本吃不消,也就小尺寸高精度零件才敢用。
💡 给你提个醒,外协给工厂做镀铬的时候,一定要把要求写死,别只写“镀硬铬”三个字,要标清楚镀层厚度范围、硬度要求、孔隙率要求,不然后面拿到货不对,扯皮都没地方扯。 ❗ 还有一个很多人忽略的点:带盲孔、内腔的零件,镀完一定要要求厂家把孔里残留的镀液冲洗干净烘干,不然残留的酸液能慢慢把零件从内部锈穿,我早年就吃过这个亏,一批液压轴放了半年才装机,拆开一半都锈透了,太懊恼了。不过话说回来,传统电镀的污染问题确实是硬伤,现在环保要求越来越严,很多不合规的小厂都关了,留下来的正规厂都上了环保处理设备,价格比十年前涨了不少,但是质量稳定,比起图便宜找小作坊做废整批零件,多花的这点钱真不算什么。
现在也有不少新的电镀工艺改进,比如复合镀铬,就是在铬层里掺碳化硅或者氧化铝颗粒,硬度比普通镀硬铬高大约三分之一,耐磨性能更好,就是成本高一点,对寿命要求高的产品还是很值的。
干我们这行,拼的就是细节,一个电镀工艺没做好,前面所有机加工、热处理的功夫全白费,别拿关键零件的质量赌那点差价。