2026-09-30 14:24:56 作者:网编
分类:文章
昨天跟车间李师傅清渗氮炉的渣,刚吊出来一炉降温完的四缸发动机曲轴,戴着手套摸上去,滑得能蹭掉手皮,看不到一点氧化的灰。
磨完的零件,为啥还要进炉子烤
说实话,我刚进车间那会,觉得这工艺纯纯瞎折腾。零件都磨到尺寸了,差个几微米都要回炉重磨,这再放炉子里烤几十个小时,变形了不就直接废了?
很多人分不清渗氮和普通淬火、镀铬的区别——本质就不一样。淬火是整块钢加热降温改结构,镀铬是往表面镀一层硬涂层,渗氮呢?氮原子不是粘在表面,是往钢材的晶体缝隙里钻,和钢里本来就有的铬、铝这些元素结合,长出一层硬邦邦的氮化物层。
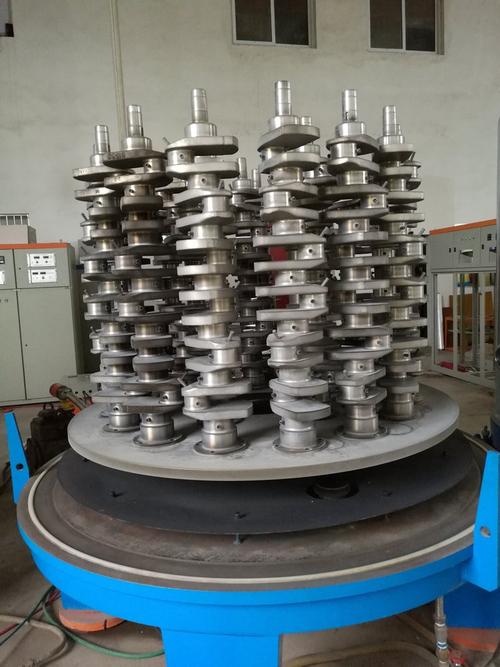 机械加工车间渗氮炉出炉成品曲轴
这层通常只有零点几毫米厚,最厚也不会超过一个毫米,就是零件的“防弹衣”,耐磨,耐腐蚀,还能抗疲劳。曲轴转起来每分钟几千转,轴颈一直磨,没有这层渗氮层,跑个几万公里就得磨旷,发动机直接报废。
闷在炉里的几十个小时,都在干什么
渗氮慢,真的慢。不像淬火,放进炉子烧半小时拿出来沾水就完事。渗氮通常都要闷三四十个小时,要求高的甚至要闷上四五天。
目前行业内用得比较多的是气体渗氮,就是把零件密封进炉子里,抽走空气,加热到大约五百五十度,再往里面通氨气。温度一够,氨气就分解出活性氮原子,顺着钢材的晶界往里面钻,钻进去就跟金属元素结合成氮化物。
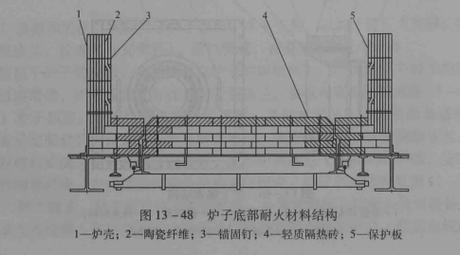 工业气体渗氮炉内部结构现场图
这里难就难在控温,控渗层深度。温度高个十度,时间多个两小时,渗层就深了,深了就变脆,零件受力容易裂。温度低了,渗层不够,用不了多久就磨穿了。还有变形,哪怕温度只比设定值飘个几度,零件伸个几微米,对于精密曲轴或者模具来说,直接就废了。不过话说回来,渗氮本来就是最后一道工序,做完基本就不用再磨了,所以变形量卡死在几微米以内,这本事,不是随便哪个厂都能练出来。
渗氮处理藏在你看不见的地方
 渗氮处理藏在你看不见的地方
你可能从来没听过这个词,但你每天都在享受它带来的好处。你开的燃油车,发动机曲轴大多做了渗氮处理,能扛住几十万公里的磨损不用换。你手里手机的塑料外壳,就是用做了渗氮处理的模具压出来的,模具耐磨不出坑,壳子表面才会光滑没有瑕疵。
我之前见过一个小厂,为了省成本给客户做模具没做渗氮,结果用了不到三个月,模具型腔就磨出了小坑,做出来的产品全是瑕疵,最后还是拉过来重新做渗氮,来回折腾花的钱比一开始做渗氮贵三倍,冤不冤?对吧。
现在有各种新的表面处理工艺,什么镀钛什么激光硬化,但是渗氮到现在还占着工业领域一大块位置,就是因为它做出来的硬层结合牢,不会整块掉,变形还比很多工艺小,适合那些精度要求高、要长期承受磨损的零件。
很多时候,工业制造的硬功夫,都藏在这种别人看不见的细节里,就靠这薄薄一层氮,撑着零件跑上几十年。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形硬化:渗氮处理到底给零件喂了什么硬药
文章链接:https://www.zystgy.cn/a/60806