说人话:激光焊接到底是个啥?
别拽那些听不懂的术语,没用。你小时候玩过放大镜聚光烧纸吧?把太阳光聚成一个小亮点,能直接点着干草。激光焊接就是同一个逻辑,只不过把太阳光换成了能量高度集中的激光,把那个点缩小到头发丝粗细甚至更小,打到需要焊接的金属上。
瞬间上千度的高温,直接把接触位置的金属熔化,等冷却下来,两块材料就变成一体了。就这么简单。
当然也分不同玩法,有的是把两块材料都熔化了焊一起,叫熔焊;有的只熔化其中一块,另一块靠熔液粘起来,叫钎焊,比如焊汽车上的镀锌钢板,大多用这种方式,能减少锌层炸出来的飞溅。
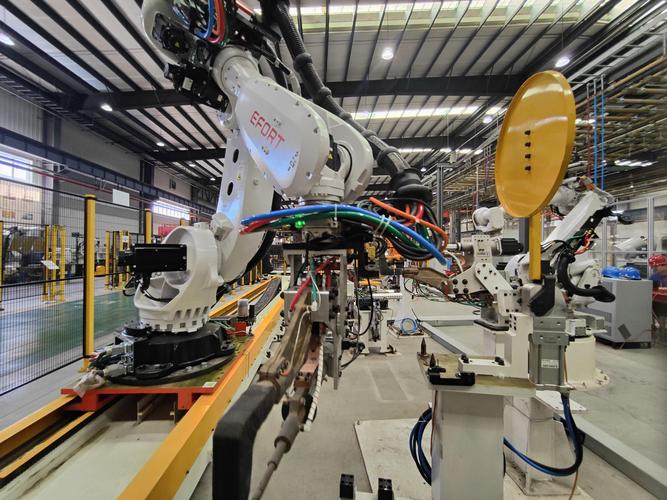
吹得神,其实难处全在台下
现在不管卖设备的还是做宣传的,把激光焊接吹得天花乱坠,好像什么都能焊,焊出来什么都好。我在现场待了快十年,见翻车见得太多了。
第一个难,对装配精度要求变态到离谱。你想啊,光斑也就头发丝那么粗,要是两块工件的拼缝超过0.2毫米,激光直接就从缝里穿过去了,要么焊出一个洞,要么根本粘不牢。之前我们帮客户调一条小五金件的生产线,装配夹具偏了0.3毫米,整批一百多件直接报废,供应商老板蹲在车间门口抽烟,抽到整盒都空了。
第二个难,不同材料焊接还是老大难。现在新能源要减重,经常要把铝和钢焊一起,可这俩熔在一起会生成脆硬的金属间化合物,稍微受点力就裂。现在有各种摆动激光、调整入射角度的方法,还是没法适配所有场景,大批量生产良率一直提不上来。
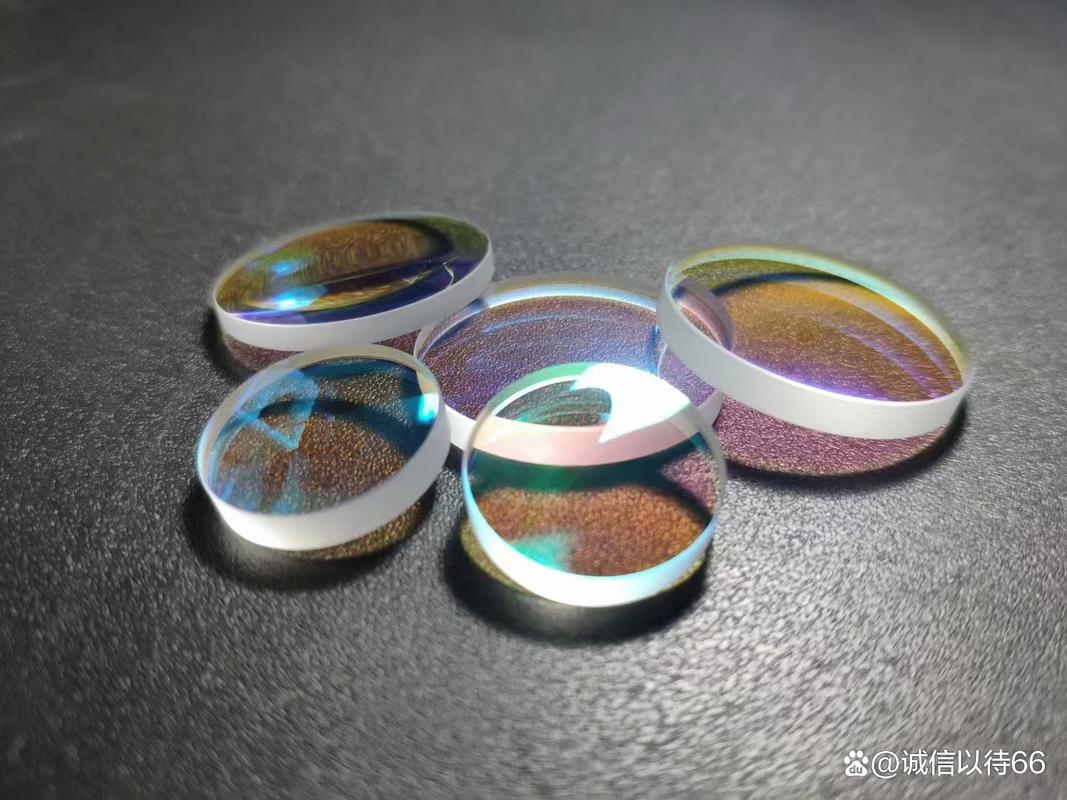
第三个就是日常用的糟心。很多人说激光焊接没有飞溅,那是你看的是剪了一百遍的宣传视频。实际生产里,只要功率调不对,或者材料表面有杂质、镀锌层厚了点,飞溅照样喷的到处都是。最容易遭殃的就是保护镜片,一块进口的保护镜片大几百,我见过最夸张的,新线试生产那天,供气参数没调好,半天换了八块镜片,车间主任脸绿得跟那束蓝光一个色。
那些传烂了的误区,得掰扯清楚
第一个误区,激光焊接是高端工艺,只有豪车才用得起。早不是这样了。这几年国产光纤激光发生器技术起来了,价格砍了快一半,原来几十万的设备,现在二十多万就能拿下,很多十万级的家用车都开始用激光焊拼车顶了。原来点焊拼车顶,要留焊痕,还得贴一根黑密封条遮丑,现在激光焊完平整光滑,直接喷漆,密封条都省了,还能降点风阻,挺好的。
第二个误区,激光焊接一定比传统焊接更结实。这话真不对。工艺哪有绝对的好坏,只有合不合适。你焊十几厘米厚的船用钢板,现在还是埋弧焊效率高成本低,激光焊就算能焊透,焊一道的钱够埋弧焊焊五道,犯不上。你焊普通的车架,二保焊又快又牢,成本只有激光焊的零头,为啥要换?
还有人说激光焊接不用填充材料,不对。厚板焊接或者拼缝偏大的时候,照样要送填充焊丝,跟传统焊接没区别。
说实话,激光焊接对制造业的改变真的挺大。现在新能源汽车的电池壳体,铝合金的,要求密封严、变形小,不能漏电解液,原来的焊接方法要么变形太大装不上,要么密封不严漏液,激光焊接刚好卡中了这个需求。还有电池极片的点焊,几微米厚的镍片,激光点一下就牢,一秒能点好几个,效率拉满。 不过话说回来,它也不是万能的。我们做工艺的,从来不会说哪个工艺就是最好的,只选最适合当前产品、当前成本的。你焊个电动三轮车的车架,二保焊二百块就能焊完,用激光焊得两千,纯纯浪费钱。 上次调完线,我站在安全玻璃外站了五分钟,看那束淡蓝色的光安安静静来回走,没有轰轰的震动,也没有乱飞的火星,就把活干了。原来需要好工人抡半天焊把的活,现在一束光就搞定了。但也没宣传里那么神,一堆问题还在现场等着人一点点磨,对吧。