2026-09-30 08:54:48 作者:网编
分类:文章
上个月在总装车间蹲点改方案,盯着半人高的液压阀块发呆——外协铣出来的主定位孔,公差偏了快十丝,整个几十万的阀体差点直接报废。镗床组的李师傅叼着塑料水杯晃过来,瞥了一眼就撂话:慌啥,镗两刀就好。
真就三刀?四十分钟之后,我拿千分尺卡,误差不到一个微米。活久见,这就是镗削加工的魔力?
别和钻孔搞混,镗削是「精修」不是「开荒」
很多非制造圈的朋友,一听带个「削」,就觉得和铣、钻没差,甚至觉得就是给大孔扩孔而已。
错得离谱。
钻孔是直接在实心材料上掏出孔,本质是「从无到有」,一般公差能控制在零点几毫米就算不错。铣孔呢?多刃刀头转起来,大孔铣出来也难免有波浪,尺寸精度和表面粗糙度都达不到高端设备的要求。
镗削不一样,大多时候是给已经粗加工出来的孔做精度精加工,相当于给孔「磨精度找正心」。你可以理解成给买了毛坯房的人做精装——墙面找平和打线槽是开荒,贴瓷砖装橱柜做美缝,才是见真章的活,镗削干的就是这个见真章的活。当然也有粗镗开粗的场景,但那都是给精镗打基础,核心价值还是在最后那一刀精度上。
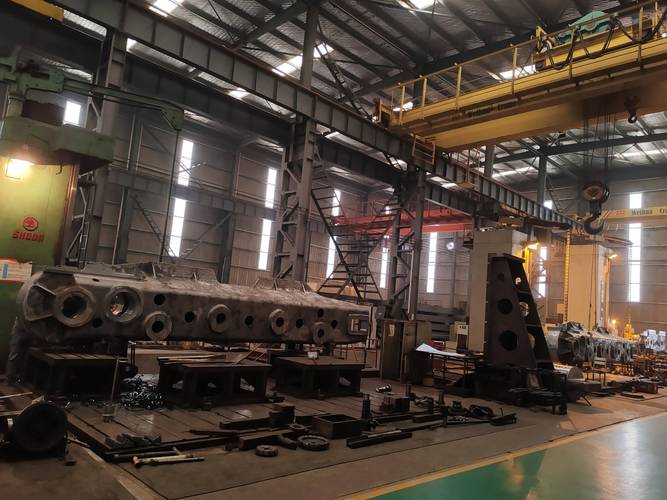 卧式镗床加工大型汽轮机缸体现场图
镗削最难的坎,从来不是尺寸准,是不抖
干过镗床的都懂,最头疼的是什么?振纹。
为什么会抖?你想想,加工一个两米深的液压阀孔,镗刀杆得伸出去两米多吧?就算用高强度合金钢做杆,伸这么长,刚性也差得离谱,刀头一转,稍微吃刀大一点,杆就晃,一晃孔壁就出一圈一圈的波浪纹,磨都磨不掉,整个件直接废。
我见过最离谱的,新来的学徒调错了转速,加工一个一米五深的孔,伸出去的杆抖得整个镗床床身都跟着震,下来一看孔壁像波浪谷,直接把十几万的毛坯做废了,小伙子蹲在车间门口抽了一下午烟。
说实话,解决抖的问题,到现在都没有万能方案。现在高端数控镗会用阻尼减震镗杆,杆里面灌阻尼油或者加橡胶减震块,能抵消大部分振动,可遇到伸出去两三米的超长杆,该抖还是抖。
这时候就得靠老师傅的经验了——什么时候降转速,什么时候减进给,刀尖角度磨多少合适,这些东西写不进程序里,都是蹲在机床边摸出来的。
不过话说回来,很多人觉得现在五轴加工中心什么都能干,能取代镗床,其实真不是。五轴铣精度再高,加工大尺寸深孔,多刃铣刀的振动天生就比单刃镗刀难控制,最后还是得镗一刀收精度。
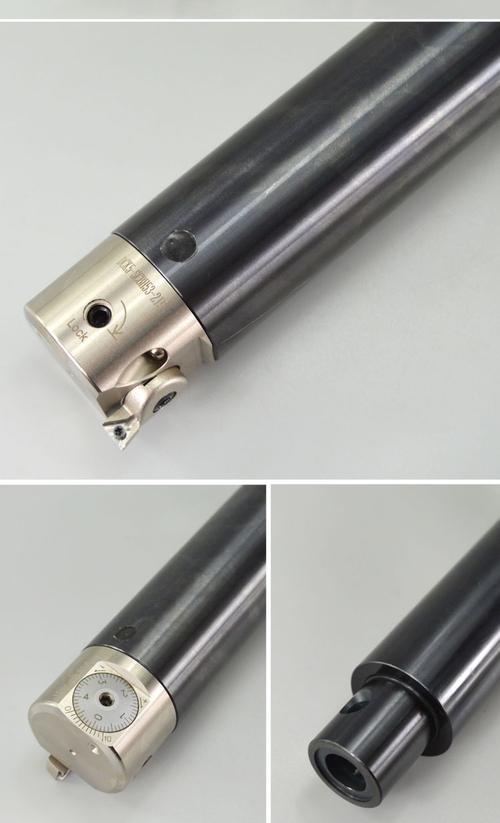 数控深孔镗削减震镗刀头实物图
哪些制造环节,离不了镗削加工?
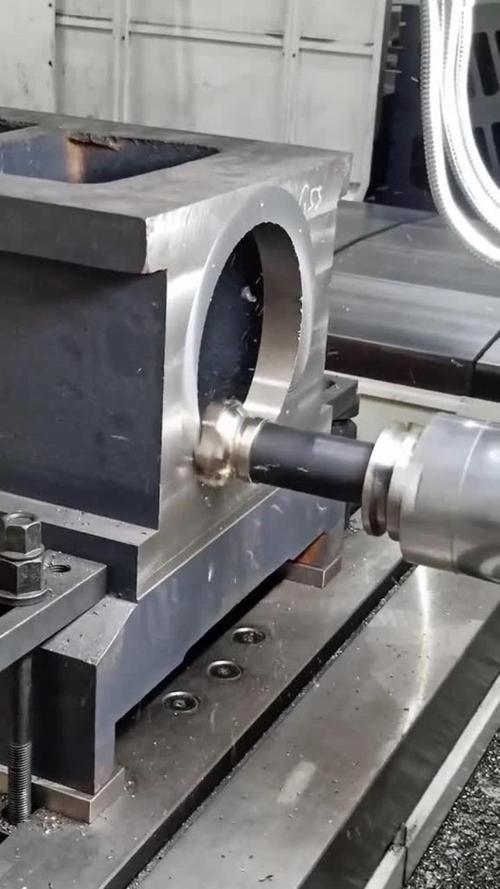 哪些制造环节,离不了镗削加工?
别觉得镗削是小众工艺,你坐的高铁、用的电,背后都有镗削的功劳。
举两个最常见的例子。
第一个就是火电或者核电汽轮机的缸体,好几米大的铸铁缸体,铸造完焊接完,肯定会变形,合缸之后里面的转子轴承孔,必须重新镗削,要是同心度偏个几丝,转子高速转起来,整个机组都会抖,不出一年轴承就磨坏,停机大修一次就是几百万进去。
第二个就是大型注塑模具的导柱孔,一两吨重的模具,开完粗之后,导柱孔的同心度要求极高,要是偏了,合模不对,打出来的塑料壳全是飞边,直接报废,所以铣完之后必须镗一刀找正。
还有很多人有误解,说镗削只能加工内孔?不对,其实镗削也能加工外圆、平面,甚至一些奇形怪状的型面,只是绝大多数应用都是掏内孔,所以大家才会有这个刻板印象。
还有人说,现在精度更高的磨削工艺出来,是不是就能取代镗削?也不对,磨削只能加工小尺寸,而且对于已经组装好的大件,你总不能把整个缸体拆下来塞到磨床里去吧?镗床甚至可以挪到现场加工,拆都不用拆,这就是它不可替代的地方。
那天那个废了一半的液压阀块,李师傅镗完三刀,塞到检验平台上,千分表打一圈,误差不到0.8微米,直接过检。几十万的件,就这么救回来了。
制造这行,真就是这样——好多看起来不起眼的老工艺,偏偏就是最后一道过不去的坎,少了它,再高端的设计也出不了合格的产品。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:镗削加工:为什么精密大件的“内脏”只能靠它掏?
文章链接:https://www.zystgy.cn/a/60787