为啥说主轴间隙是数控机床的隐形病根?
数控机床的主轴,说白了就是整台机器的精度核心。你丝杠再好,系统再高端,主轴晃一下,切出来的工件全废。
间隙产生的原因说出来也简单,就是轴承滚道和滚珠天天高速摩擦,磨出来的余量。一般正常使用的数控机床,三年左右就会出现可测量的间隙增量,只是很多人没当回事。
间隙小的时候,影响的是表面粗糙度,切出来的东西发乌有刀纹。间隙大到一定程度,主轴径向跳动超过0.02mm,你镗孔都能镗成椭圆,更别说高精度的型腔加工了。
现场调间隙的实操要点,全是踩坑踩出来的
我见过太多机修,上来就把锁紧螺母拧半圈,完活走人的。这就是瞎搞。正确的步骤得是先测,再调,再测温升,不能乱拧。
第一步一定要先打表测原始间隙,把千分表吸在工作台上,表头顶在主轴端面,用手扳动主轴,读出的跳动量就是你要调整的量。通常调整后的预紧间隙要控制在0.005mm到0.01mm之间,高速机取小值,低速重切机取大值。
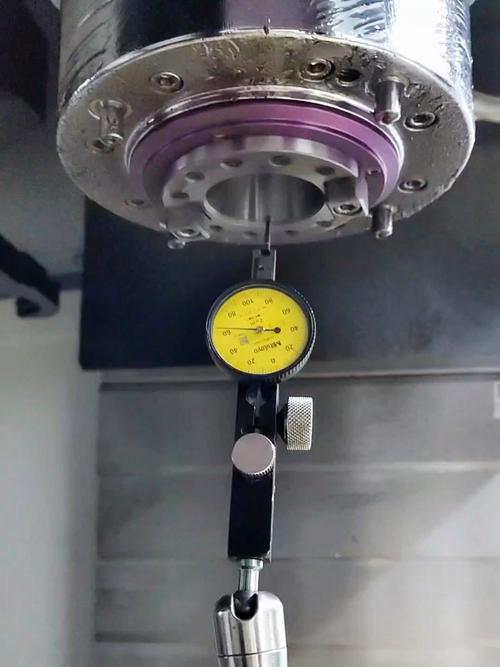
调的时候,每次拧螺母不要超过四分之一圈,拧完转主轴十分钟,停下来测温度再测间隙。温度上去之后间隙还会变,热胀冷缩啊,你冷状态调好了,热机之后间隙变小,就会发热。
有个小技巧,调整完之后,你用木棍敲两下主轴箱体,让预紧螺母到位,再复测量,不然过两天螺母松了,白调。
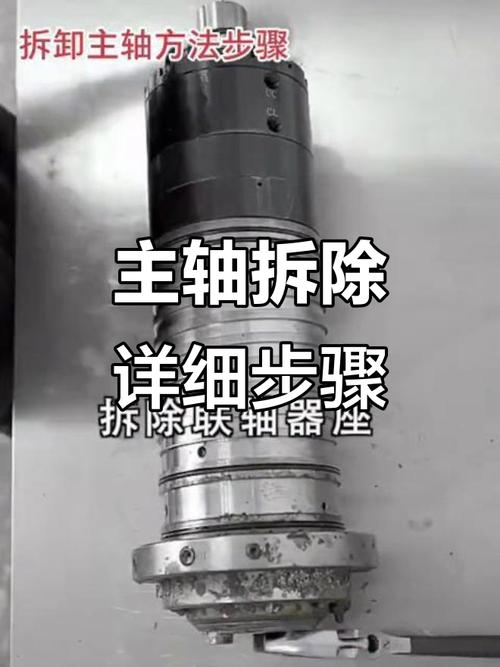
问:调整主轴间隙必须拆主轴下来送厂弄吗? 答:绝大多数卧式加工中心、立式加工中心的普通机械主轴,只要拆了前端盖就能拧调整螺母,不用整体拆主轴,省大半天的功夫,现场就能搞定。只有那种内置电机的电主轴,间隙超差超过0.05mm,或者轴承已经磨坏了,才需要送回原厂修,小间隙调整真不用大动干戈。日常维护怎么把间隙控制在合格范围
实话实说,间隙是磨出来的,但是磨得快不快全看你怎么维护。
✅ 每天干完活,一定要清理主轴前端的密封槽,别让铁屑和切削液堵在那里。密封是防杂质进轴承的第一道坎,很多密封坏都是铁屑挤的,密封一坏,切削液进轴承,用不了一年轴承就废了,间隙自然涨得飞快。
❗ 每半年补一次润滑脂,别多打。很多机修图省事,一下打半管进去,多余的油脂排不出去,主轴转起来就闷,发热量直接翻一倍,加速磨损。通常只要打注脂孔,挤出一点点新脂就够了,大约就是注脂枪压个三下的量。
不过话说回来,要是主轴用了快十年,间隙调完不到三个月又超了,那别硬扛。该换轴承就换,你省那几千块的轴承钱,要是废了一件几十上百万的模具,或者批量工件,亏到姥姥家。
我上个月刚在东莞一个汽配厂处理过这么一台,老板舍不得花八千换轴承,连着让机修调了三次间隙,结果加工出来的差速器壳体全不合格,椭圆度超了0.05mm,二十多件毛坯全废,损失快十万,最后还是换了成套进口轴承才稳住精度。
干机械这行,就是细节养机器。你对它不上心,它就给你捅娄子,主轴间隙这点事,说小也小,说大也大,就是这么回事。