2026-09-29 03:01:49 作者:网编
分类:文章
干高端粉体加工的,谁没在砂磨机上踩过坑?
换了三五台设备,磨出来的料还是不合格。能耗高得吓人,废品率也拉不下来。
不是所有砂磨机,都能磨出符合高端要求的纳米级粉体
现在不管是锂电隔膜的陶瓷涂层,还是电子陶瓷的基片,对原料粒径的要求已经卷到纳米级了。D50要稳在200nm以下,还不能有千分之一以上的大颗粒,粒径分布必须窄。
之前很多厂用圆盘式砂磨机,磨同样的料,要过两三遍才能接近要求,能耗翻番不说,每次过磨都会磨坏部分粉体的晶型,成品活性直接降一个档次。
棒销式砂磨机出来之后,这个问题才解决了大半。交错排列的棒销转子,能让整个研磨腔里的研磨介质都动起来,没有研磨死区,剪切力均匀分布,一遍就能磨到要求粒径,大颗粒占比能降到万分之一以下。
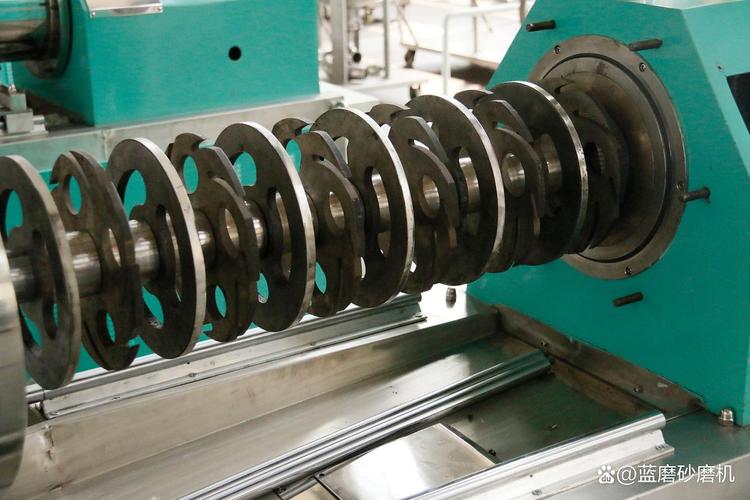 锂电陶瓷填料用卧式棒销砂磨机生产现场图
问:我们厂用圆盘砂磨机磨出来的D50也能达标,为什么成品合格率总是上不去?
答:核心问题就是剪切力分布不均匀。圆盘砂磨机靠盘面撞击研磨,绝大多数能量都集中在盘面边缘,靠近筒壁的区域研磨强度根本不够,出料里总会残留少量大颗粒。高端领域对大颗粒的容忍度几乎为零,一道分选就废掉一两成料,合格率怎么可能上得去?
说实话,我见过太多厂就是卡在这一步,明明订单拿到手,就是做不出合格货,最后只能拱手让人。棒销结构解决的就是这个核心痛点,只要参数调对,合格率能稳在98%以上。
不过话说回来,不是所有棒销砂磨机都好用,选的时候踩坑的人真不少。
选棒销砂磨机最容易踩的三个隐形坑
第一个坑,贪大腔量。很多老板觉得腔越大,单位时间产能越高,这个思路真的错了。棒销砂磨机的核心是线速度和流场匹配,如果你的进料泵流量跟不上大腔,料在研磨腔停留时间太长,直接过磨,不仅粒径分布乱了,能耗还会凭空涨三成。
第二个坑,忽略接触材质。磨陶瓷或者锂电粉体,你用普通碳钢的棒销,不出三个月,磨下来的铁杂质直接让粉体纯度不达标,整批料报废。必须配氧化锆陶瓷或者碳化钨涂层的棒销,哪怕贵几万,从长期来看绝对划算。
第三个坑,图便宜用静态分离。很多厂家为了压成本,给你配静态筛网分离器,细料排不出来,粗料卡在腔里,不仅产能上不去,还会加速棒销和筛网的磨损,不到一年就要换一套部件,算下来更贵。动态离心分离才是适配纳米级研磨的正确选择,虽然初始成本高,但是能用五六年不用大换。
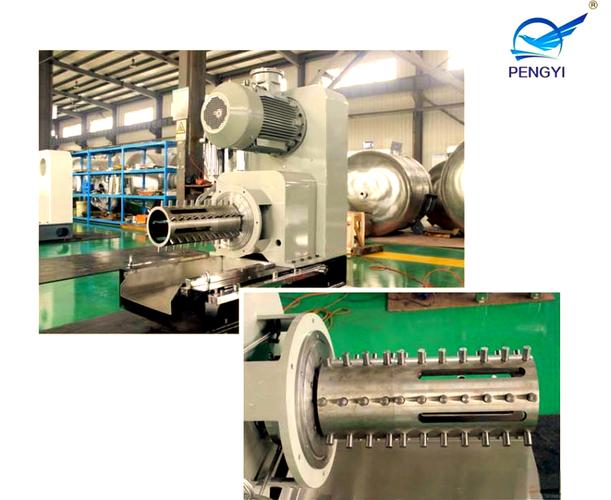 砂磨机磨损棒销与全新棒销对比实拍图
问:棒销砂磨机的研磨介质是不是越细,磨出来的料越好?
答:真不是这个道理。我见过不少新手上来就用0.1mm的氧化锆珠,想要磨出更细的料,结果能耗直接翻了一倍,还经常堵筛网,珠子的消耗速度也快得吓人。
通常来说,你要磨D50在100-300nm区间的粉体,用0.3-0.5mm的珠子就完全够用,只要进料粒径控制在10μm以下,效果不比细珠子差,介质成本能降三分之一还多。
💡选设备的时候,一定要带自己的原料去现场试磨,不要看厂家给的样块就下单。不同原料的硬度、粘度不一样,磨出来的效果差很多,试完再交钱,绝对不会错。
日常维护里能省出十几万的小细节
 日常维护里能省出十几万的小细节
很多厂买对了设备,却不注意维护,用个两三年,产能掉了两成,还以为是设备本身不行,其实都是细节没做到位。
第一个细节,定期清腔。很多人觉得清腔耽误生产,一次要大半天,不愿意干,结果半年下来,棒销和筒壁上结了一层硬垢,直接改变了研磨腔的流场,能量利用率掉20%都是常事。通常建议三个月清一次,把硬垢铲掉,产能立刻就能回来。
第二个细节,棒销定期翻面。转子转动的时候,只有迎料面会磨损,背料面几乎没损耗,半年停一次机把棒销翻个面,整套棒销的寿命直接延长一倍,一套棒销十几万,这不就是纯纯省下来的利润?
第三个细节,每天查机械密封的冷却水压力。很多人忽略这个,压力掉了没发现,研磨料漏进密封腔,三五天就能把密封磨坏,换一套密封大几千,耽误生产一天损失几万,真的犯不上。
❗还有个很容易忽略的点:控制进料温度。砂磨机研磨本身就会发热,如果进料温度超过40℃,出来的粉体很容易团聚,尤其是做了有机改性的粉体,温度高了改性剂直接失效,整批料就废了。在进料前端加个小型冷循环,花不了几万块,能帮你省不知道多少报废料的钱。
干工业这行,哪有什么能通吃所有产品的神设备。找对适配你自己产品的砂磨机,再抠点日常的小细节,利润自然而然就上去了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对砂磨机,粉体加工利润翻番:聊聊卧式棒销砂磨机的实用门道
文章链接:https://www.zystgy.cn/a/60636