跑了快两年,上个月业主说,振动温度都正常,啥毛病没有。
风电轴承磨损失效,为什么偏偏选热喷涂?
风电主轴轴承,本来就是整个机组的鬼门关。海上的更惨,盐雾侵蚀,上亿次交变载荷压着,滚道只要磨出几个麻点凹坑,再硬的轴承钢也扛不住,不出半年就得抱轴停机。
传统修复路子,都有硬伤。补焊?热输入太大,细长轴一热就变形,哪怕变形十几丝,转起来振动直接超标,焊缝还容易出裂纹,根本用不住。电镀?镀层最多也就零点几毫米厚,厚了结合力差直接掉,现在环保查得严,危废处理成本翻着倍涨,很多地方根本不让干。
问:热喷涂不也是把材料加热喷到基体上吗,会不会也让轴变形出问题? 答:还真问到点子上了。热喷涂的核心逻辑,和补焊完全不一样。咱们现在修轴承常用的超音速火焰喷涂,喷出去的粉末颗粒只有熔融半熔融状态,打到基体表面的时候,基体本身根本不会融化,整体工件温度通常不会超过150℃,只要参数调对,哪怕是几米长的细长主轴,也不会变形。
选对涂层材料,才是热喷涂修复不翻车的核心
很多人对热喷涂的误解就是,不就是喷层硬东西吗?随便找个便宜队伍干就行。大错特错。我见过太多项目,喷完不到三个月,涂层直接掉块,磨坏了轴,最后还是得换,反而花了更多冤枉钱。核心问题就是材料选错了。
风电主轴承滚道这种承受滚动接触疲劳的位置,现在行业公认靠谱的就是WC-Co碳化钨钴金属陶瓷涂层。硬度能做到HRA70以上,比原生轴承钢还硬,耐磨抗疲劳,粘结相钴还能给够韧性,不会一碰就掉块。说实话,这里面门道多了去了:碳化钨颗粒的粒径分布,钴粘结相的纯度,粉末的球形度,有没有做致密化处理,每一样都影响最终寿命。有些小厂拿回收的破碎粉末喷,报价能比正规队便宜一半,用不了半年就出问题,你说坑不坑?
问:是不是修轴承就只能用碳化钨,没有性价比更高的选择? 答:当然不是,得看你修的是什么位置。如果是轴承位的静磨损,又不直接承受滚道的交变疲劳载荷,用镍基自熔性合金涂层完全够用,成本能降三分之一左右,性能也达标。但主轴承滚道这种核心受力的位置,千万别贪便宜省材料钱,必须用WC-Co,别听厂家瞎忽悠换材料降本。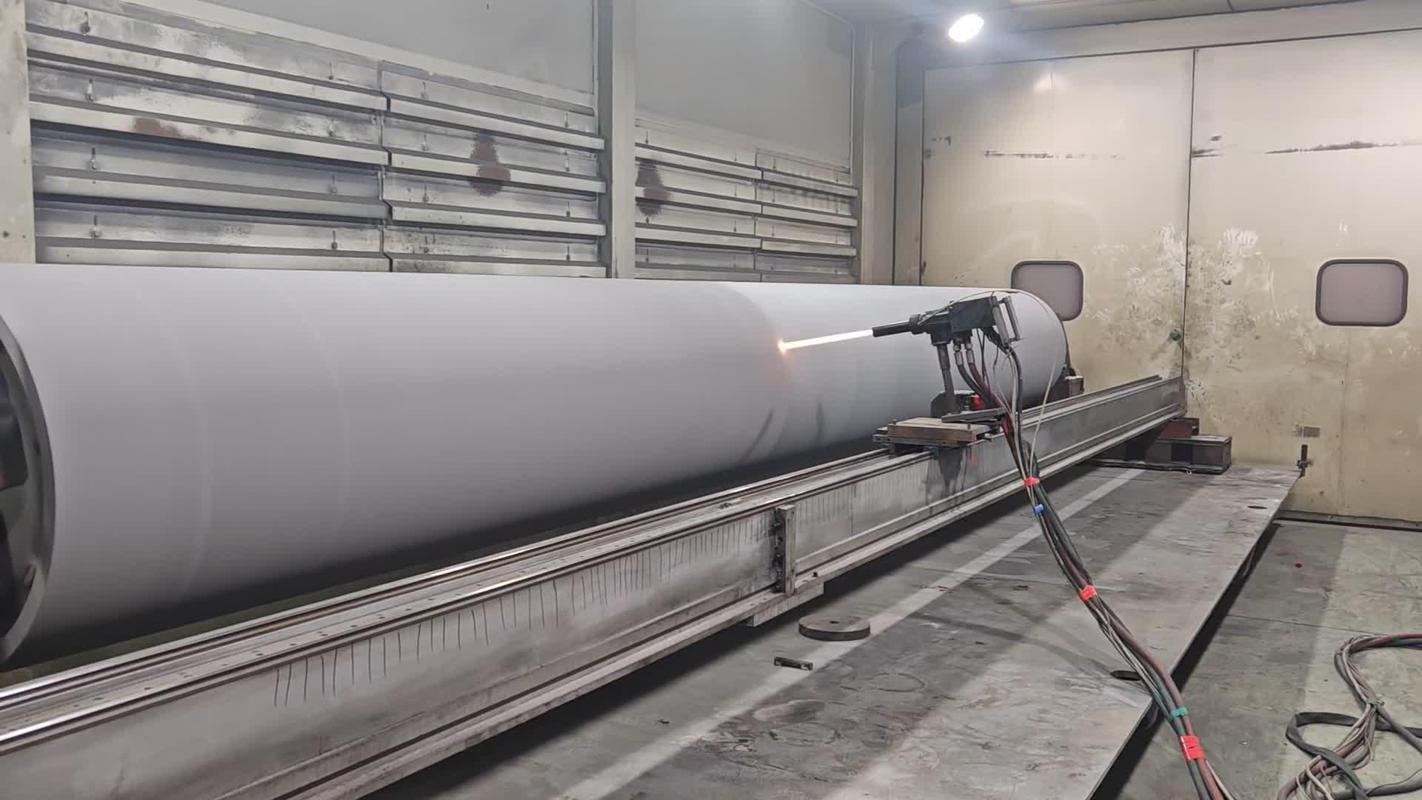
💡还有一个90%的外行人都会忽略的细节:喷涂前的预处理。
不是随便打磨一下就行。第一步要彻底除油,把渗到基体里的润滑油全清出来,不然涂层结合力直接打对折。然后要做喷砂粗化,打出均匀的锚纹,最后还要打一层镍铝打底涂层,进一步增加结合强度。这个步骤看着不起眼,偷工能省掉一半工时,但出问题全出在这。这个步骤省不得。
热喷涂不止修旧,新机制造早就成了标配
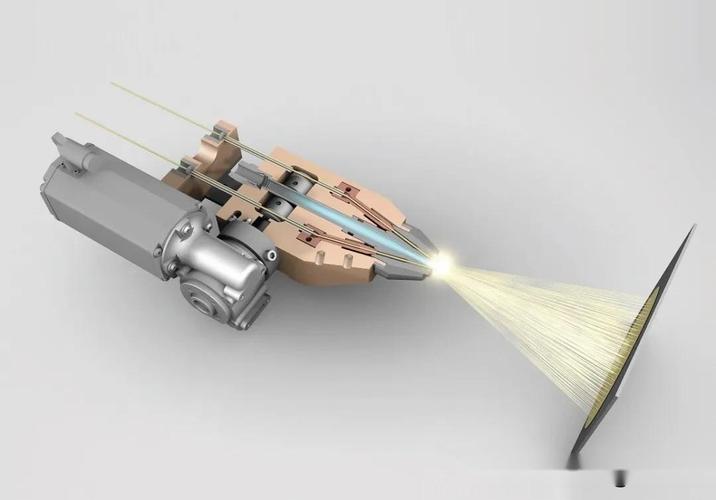
很多人只知道热喷涂用来修坏了的零件,不知道现在很多新造的高端零件,出厂前就已经做过热喷涂了。
- 新造风电轴承的滚道,不少品牌已经提前做热喷涂强化,寿命比没做的能翻一倍多
- 燃气轮机的高温叶片,热喷涂的陶瓷隔热涂层能让叶片耐温提高几百度,太关键了
- 造纸厂的烘缸、印刷机的辊轮,原来都镀铬,现在全部换成热喷涂碳化钨涂层,寿命翻三倍,还没有电镀的污染,完全符合双碳要求