2026-09-28 13:26:41 作者:网编
分类:文章
昨天在精加工车间帮老王换刀,飞出来的铁屑蹭到我工作服袖子,瞬间烧出个洞,烫得一缩手。
那铁屑带着铣刀啃出来的金属毛刺,摸一下都扎手。
很多人只见过成品零件,没见过铣刀干活的样子,那动静,整个机床都嗡嗡震,一刀下去,整排刃轮流咬进钢板,蓝紫色的铁屑哗哗往外冒。
不是所有切金属的刀都叫铣刀
说实话,我刚学徒那会,也分不清铣刀和别的金属加工刀具有啥区别。以为不都是切金属的,能有什么不一样?
后来干久了才懂,钻头是往工件深处扎,掏窟窿;车刀是顶着旋转的工件车,削外圆;铣刀和它们最核心的区别,就是它靠自身旋转的多刃连续切削,干的是啃平面、挖沟槽、刻复杂形状的活。
现在市面上的铣刀,分整体式和装配式,整体就是一整块材料磨出来,大多是小直径的,用来做精细加工;装配式就是刀杆加可更换刀片,干大活的时候用,一片刀片磨坏了,换个新的就能接着干,不用扔整个刀杆,省不少钱。
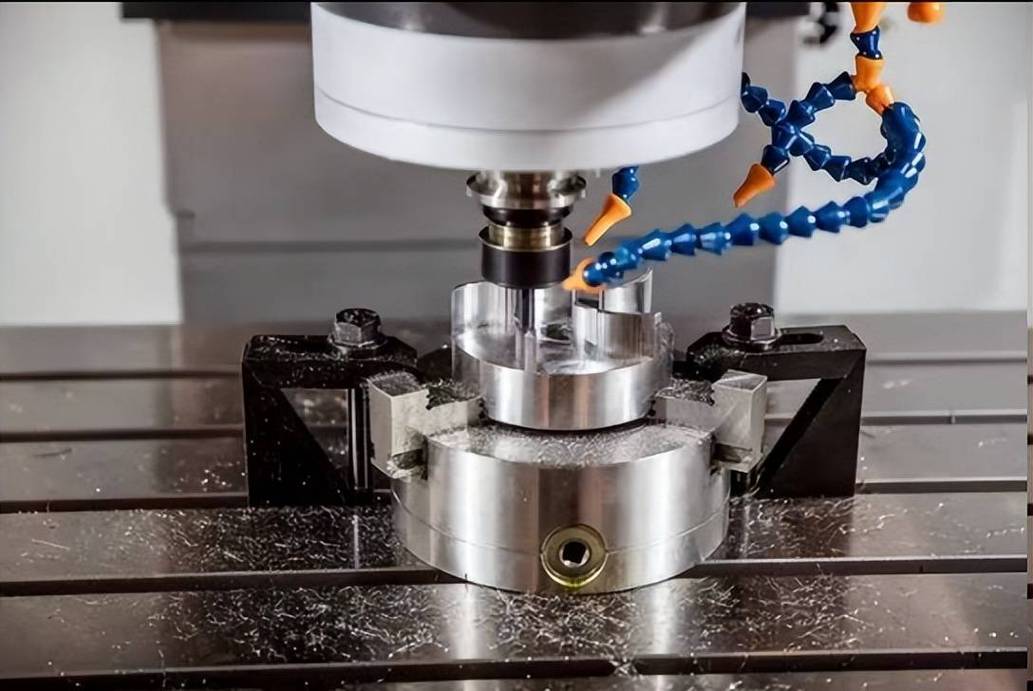 机械加工车间数控铣刀加工工件现场
不过话说回来,你去航空加工厂看,加工一整块铝合金大梁,九成材料都是铣刀啃掉的,最后剩下的那一块,就是能扛十几吨应力的飞机骨架,要是铣刀蹦个刃,整个大梁就得报废,那成本,够普通人挣好几年了。
磨出一口好刃,到底难在哪
很多外行觉得,铣刀不就是一块钢磨出尖吗?有啥难的?
真不是这么回事。
先讲材料,现在主流的铣刀用硬质合金,不是把金属粉末烧一块就行。晶粒大小差十分之一微米,硬度和韧性就能差出一个档次。做刀具的粉末,纯度差一点点,烧出来的坯子就有暗裂纹,用不了几次就崩断。
再说刃口,刃口的微观形状,直接决定了铣刀的寿命和加工出来的工件质量。你以为磨得越尖越好?不对,太尖的刃口容易崩,要给刃口做微小的倒圆,这个倒圆通常只有零点几个微米大,差一点点,加工出来的工件表面粗糙度就不合格,刀具寿命能差三倍。
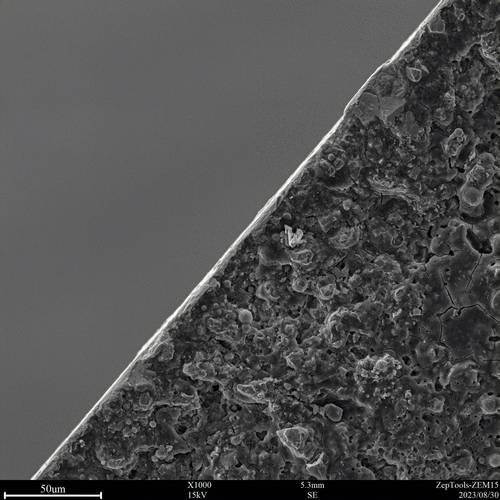 硬质合金铣刀刃口电子显微镜放大图
还有涂层,现在高端铣刀的涂层,叠个三五层都是常事,有的层负责减摩擦,有的层负责耐高温,加工钛合金的时候,刃口温度能升到一千多度,普通没涂层的刀片,两三分钟就磨平了,好的涂层能撑几个小时。不过涂层这个东西,配方都是各个厂压箱底的东西,攒几十年的工艺数据才能出来一个稳定的配方,不是抄个参数就能做出来的。
我见过不少刚做刀具的小厂,参数一模一样,做出来的刀就是不耐用,差在哪?就是每一步的温度、压力、时间,差一点都不行,这里头的经验,比书本上的理论值钱多了。
铣刀其实天天在你身边
 铣刀其实天天在你身边
很多人觉得,铣刀就是工厂里的大老粗工具,和普通人没关系。
真不是。你开的汽车,发动机缸体的密封平面,是铣刀铣出来的,不平的话,发动机漏油漏汽,用不了半年就坏。你手里拿的智能手机,中框上卡屏幕的凹槽,摄像头的定位孔,都是小铣刀一点点雕出来的,差一个丝,屏幕就装不上。
甚至你去医院种牙,那个固定牙根的钛合金基台,就是用微型铣刀加工出来的,要完全贴合你的牙槽骨形状,差一点都不舒服,那种小铣刀,比米粒大不了多少,一把就顶普通人好几天工资。
这些年说的卡脖子,高端刀具就是其中一块。不是说我们做不出普通铣刀,而是加工高端芯片晶圆的超薄金刚石铣刀,加工航空发动机叶片的整体硬质合金铣刀,我们的稳定性还是差一点。
一块晶圆几十万,一刀切歪了,全没了,没人敢冒这个险,所以很多厂还是愿意用进口刀。不过话说回来,这几年国内刀具厂追得挺快,普通加工用的国产铣刀,性价比已经很高了,没必要一味迷信进口。
昨天收拾工具箱,翻出来上个月换下来的半旧铣刀,刃口还剩一半锋利度,磨一磨还能用来加工铝件。我把它擦干净放回去,这些啃过钢吃过铁的刀,每一道磨损的痕迹,都是真真切切干过活的印记。哪有什么神话一样的黑科技,不过就是一刀一刀磨出来,一步一步试出来的门道罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铣刀:啃下金属的那排尖牙
文章链接:https://www.zystgy.cn/a/60558