上周蹲在挤出生产线边上调了三天模,裤腿沾了半厘米厚的塑料焦料,搓了三天才洗干净。
说的就是这个不起眼的东西。挤出模具。
它不是压东西的模子,是塑料「流出来的成型通道」
很多人对模具的印象,就是两块挖了型腔的钢,把融化的料压进去,冷却开模拿成品。挤出模具完全反过来。
它是固定死的,不开不合。融化的塑料从一头进去,顺着设计好的通道流,从另一头的出口挤出来,直接就是固定形状的成品,拉走冷却裁切就能用。
你家装修用的PVC穿线管,阳台的塑钢窗框,超市装菜的透明塑料袋,甚至新能源车里的塑料密封条,全是从挤出模具里「流」出来的。
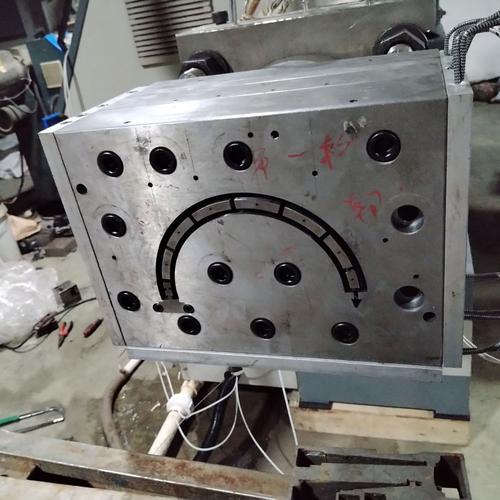
很多非圈里的人有个误解:口模的尺寸就是成品的尺寸。大错特错。
塑料被挤出来的时候,压力突然释放,会发生「出模膨胀」,之后被牵引机拉着走,又会收缩。口模的尺寸得根据塑料的材质、挤出压力、牵引速度反向计算,差半个毫米,做出来的水管壁厚就不合格,整批货直接报废。我之前见过刚毕业的小孩按成品尺寸画口模,废掉整整两吨原料,蹲在车间门口抽烟抽了一下午,话都没说。
做挤出模具最难的,从来不是在钢块上挖洞
有人说,不就是拿CNC在合金钢上铣个流道,切个口模,多大点事?
难的是让料流从头到尾,每个地方的速度压力都一模一样。
比如做宽一两米的包装塑料膜,融化的塑料从模具中间的进料口进去,要往两端流一百多厘米,越往远端阻力越大,流速越慢,出来的膜就会中间厚两边薄,根本没法用。所以流道的曲线设计全是靠经验堆出来的,差几度的倾斜角,差几个毫米的曲率,料流均匀度就能差出去好几个百分点。
还有表面光洁度。整个流道里不能有任何坑洼凸起,不然融化的塑料会挂在上面,时间久了就烤焦成硬块,掉下来混进成品里就是一个黑点点。做食品包装膜的话,一个黑点就能废掉整整一百米的卷料。所以流道抛光要抛到像镜面一样,拐角机器伸不进去的地方,全靠老师傅手工修。
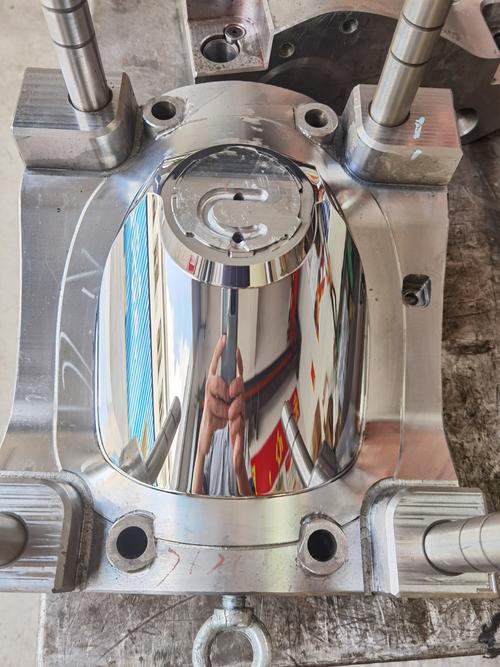
材料也不能瞎选。做PVC的挤出模具,PVC加工的时候会分解出盐酸,用普通碳钢不出半年,流道就锈得坑坑洼洼,直接废掉。好的口模必须用不锈钢,甚至要镀硬铬,既耐腐蚀,又耐磨,能用好几年。说实话,不少小厂为了省成本,换料的时候只换口模不换流道,或者用普通钢冒充不锈钢,用不到一年就出问题,坑了不少下游客户。
它是个不起眼的配角,却卡着整个生产的命脉
别觉得一块钢而已,能有多大影响。现在做新能源汽车的动力电池湿法隔膜,就是用挤出模具流延成型的,要求整个幅面的厚薄公差控制在1微米以内,相当于普通人头发丝直径的百分之一。挤出模具流道只要设计偏一点,厚薄差超了,整批隔膜废掉,下游电池厂都得跟着停线,损失多大?数都数不过来。
还有个常见的误解:改产品只改口模就行,不用新开整套模具。太多客户这么说,我听得耳朵都起茧了。你改了成品尺寸,整个流道的压力分布全变了,只换口模,料流还是不均匀,做出来的东西还是不合格,最后省了开模的几千块,废掉几万块的料,亏到姥姥家。
不过话说回来,这几年也确实有进步。以前全靠师傅经验画图,试个模改三五次是常事,现在有仿真软件能模拟料流的速度压力,能少试好几次,省了不少钱。可仿真归仿真,最后还是得上机试,塑料原料每一批的流动性都有点差别,现场调模这一步,永远省不了。
我蹲在车间调模那三天,最大的感受就是,工业制造里太多这种不起眼的东西了。看着就是一块挖了洞的合金钢,没什么技术含量似的,可里面藏着几十年的经验,差零点一毫米,就能差出天壤之别。
也没人会特意提起它。毕竟所有人都只盯着最终的水管、窗框、电池,谁会关心那块藏在挤出机那头的钢呢?