2026-09-28 07:54:50 作者:网编
分类:文章
上周跟着售后去涂料厂跑现场,刚进大门就听见轰隆隆的闷响,震得鞋帮子都发麻。操作工老李蹲在墙角抽烟,脚边漏了半桶天蓝色的漆,看见我们过来就把烟屁股一踩:又来了,这祖宗又晃得漏料了。
我当时心里就有数,十有八九是动平衡出问题了。
没人说过,搅拌机核心不是搅,是稳
绝大多数人对搅拌机的印象,就是一个铁桶插个轴,轴上焊几片叶子,通上电转就完了。能有什么技术含量?
我刚入行的时候也这么想。
直到第一次跟着师傅做新机测试,五立方的化工搅拌桶,装了四立方的料,一开电,整台机器顺着地面往门口窜,吓得我们三个往门外跑,那动静,跟打雷似的。
后来拆了查问题,就差了30克。
四个搅拌叶片,浇铸出来之后没做称重配重,其中一个叶片有个小砂眼,轻了30克。就30克啊,你拿在手里都没感觉,转起来呢?每分钟一百多转,离心力差出来多大?好几百牛的力,相当于每转一圈,就有人拿块砖砸一次机架。能不晃吗?能不漏吗?
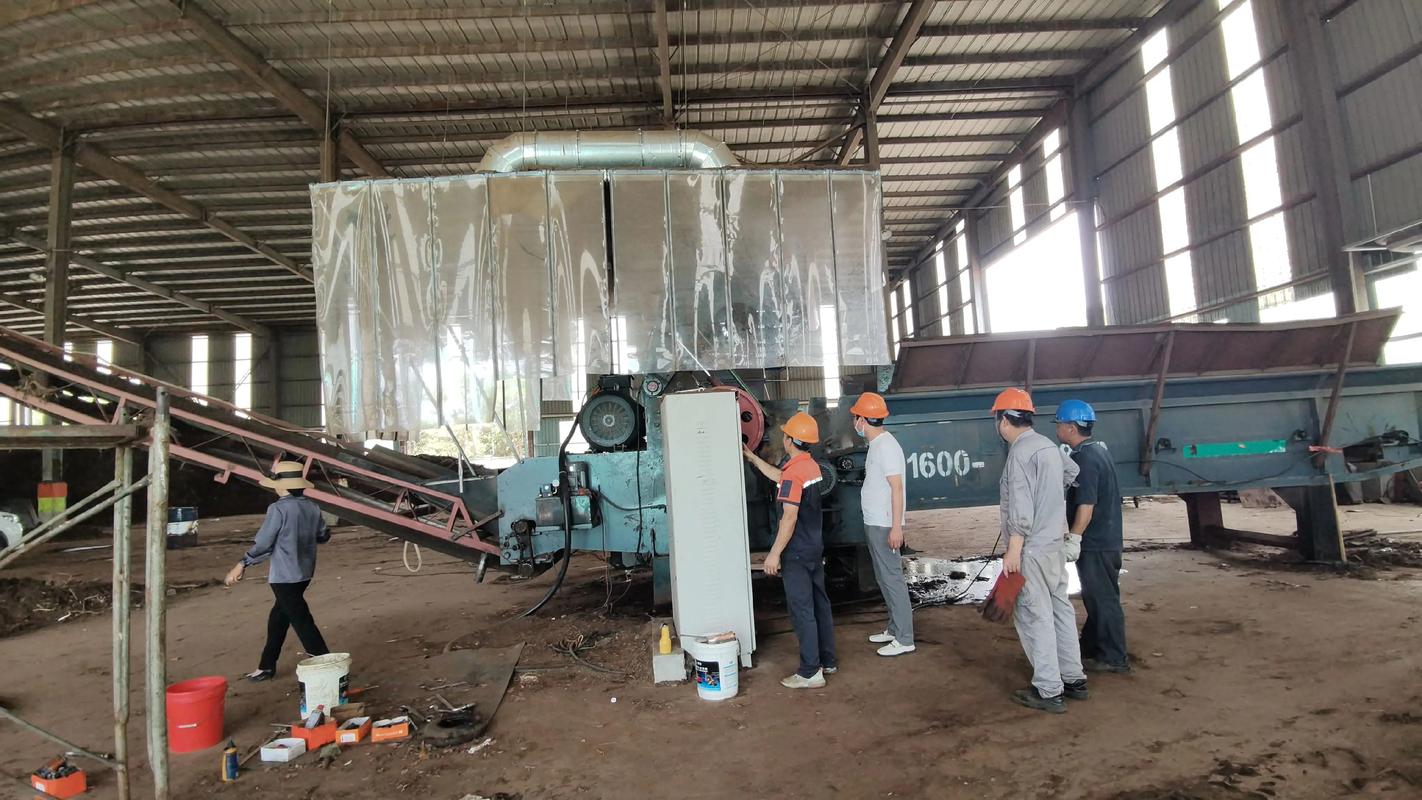 工业搅拌机轴动平衡检测现场
现在正规厂做搅拌机,叶片做完之后都要一个个称重,差几克就补几克,焊完轴和叶片之后,整个转子还要上动平衡机校,校到剩余不平衡量每公斤不到一克,才能往机架上装。
你别觉得这是吹毛求疵。我见过用了十年还不晃不抖的老搅拌机,都是当年动平衡做得到位。现在很多小厂偷工减料,省了动平衡这道工序,卖出去价格便宜一半,用个一年半载就晃得漏料,坑死人。
不过话说回来,不是所有搅拌机都要做高精度动平衡。那种慢转速,一分钟转个十来转的,差个百八十克其实也没事,可只要转速超过每分钟五十转,这个钱省不得。
最容易出问题的地方,永远在轴伸出来的地方
我干了快十年,处理过的搅拌机故障,一半以上都是漏料,漏料的地方,全在轴从桶里伸出来的那个缝儿。
你想啊,轴要转,桶要固定,中间肯定得有缝。料要从缝里跑出来,怎么办?普通人想到的就是塞个橡皮圈紧一紧,那是最早的办法,叫填料密封,说白了就是把浸了油或者石墨的石棉或者橡胶绳,一圈一圈缠在轴上,然后用压盖压紧。便宜,好修,坏了换个绳子就行,几十块钱搞定。可问题就是磨轴,你转得越多,磨得越快,用不了一年,轴就磨出一个坑,到时候你再怎么缠绳子都没用,只能换轴,那成本就上去了。
现在要求高一点的场合,都用机械密封了。说穿了就是两个圆片,一个跟着轴转,一个固定在桶上,两个片子的接触面磨得跟镜子一样平,紧紧压在一起,料就漏不出来了。听起来简单对不对?
这里头的坑能埋三个你。
只要轴弯了哪怕一丝,或者动平衡不好晃一下,两个片子就对不齐,接触面就会有缝,漏得比填料密封还快。而且机械密封一套下来大几千,坏了就是全换,太心疼。
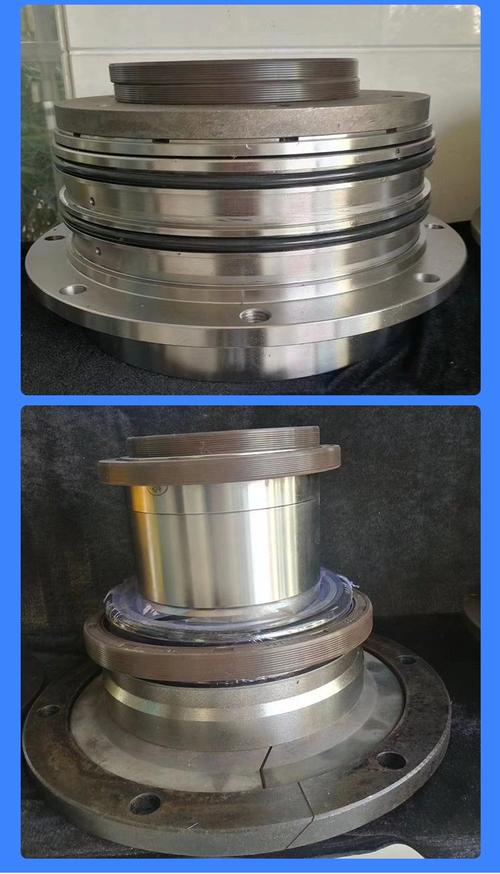 化工搅拌机轴端机械密封零件展示
我上次去那个涂料厂的老搅拌机,就是当年贪便宜装了不合适的机械密封,轴晃了两年,密封面磨坏了,天天漏,换了三次密封都没用,最后还是把整个转子拆了重新校动平衡,才搞定。
几个流传很广的误区,我给你掰扯清楚
 几个流传很广的误区,我给你掰扯清楚
第一个误区:功率越大,搅拌得越均匀。真不是这么回事。有人买搅拌机,总觉得功率买大不买小,功率大肯定更好。其实不是。搅拌不同的料,要求的线速度完全不一样。你搅拌粘稠的腻子,转速要慢,功率太大反而会把料甩到桶壁上,中间根本搅不到,还搅进去一堆气泡,后续处理烦死你。
第二个误区:叶片形状随便换,能用就行。真不行。你拿搅混凝土的叶片去搅化妆品,那出来的东西根本不能用。不同的料要不同的叶片,要剪切的用齿状的,要整体混匀的用锚式的,要打散干粉的用涡轮式的,差一点,混合均匀度差出去好几个等级。
第三个误区:不锈钢搅拌机肯定比碳钢的好,不会污染料。这话也不对,你搅腐蚀性的酸碱,当然要用不锈钢,可你搅普通的混凝土,碳钢就够了,用不锈钢完全是浪费钱,平白多花一倍的钱,犯不上。
说实话,工业上大多数看起来平平无奇的设备,都是这样。看起来就是一坨铁转一转,没什么难度,真要做好了,每一处细节都要抠,差个几十克,差一毫米的平整度,出来就是天差地别。
就像这个搅拌机,没人会给你说这些,大多数人只关心它能不能搅完料就行,坏了才知道,原来藏在里面的功夫,早就在看不见的地方。对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你天天见的搅拌机,藏着机械工程师挠破头的秘密
文章链接:https://www.zystgy.cn/a/60538