2026-09-28 06:39:53 作者:网编
分类:文章
你现在摸一摸手里的手机,如果是金属中框,那个光滑严丝合缝的边角,不是磨出来的。是砸出来的。
砸它的那个东西,就是今天说的冲压模具。
说白了,冲压模具就是给钢板“盖章”的超大号模子
我们平时给纸盖章,蘸上印泥往下一按,一个字就出来了。冲压模具干的是一样的活,只是盖的是钢板铝板,力气大到能把硬邦邦的金属直接压成你想要的形状。
区别就是,你盖的章能用几十次,冲压模具一天要砸几千次,连续砸好几年都不能坏。
汽车的外壳车门,冰箱的内胆外壳,电动车的电池外壳,甚至子弹的壳,全都是这么砸出来的。比你一块一块切省时间一万倍,成本压到几毛钱一个零件,批量生产根本离不了它。
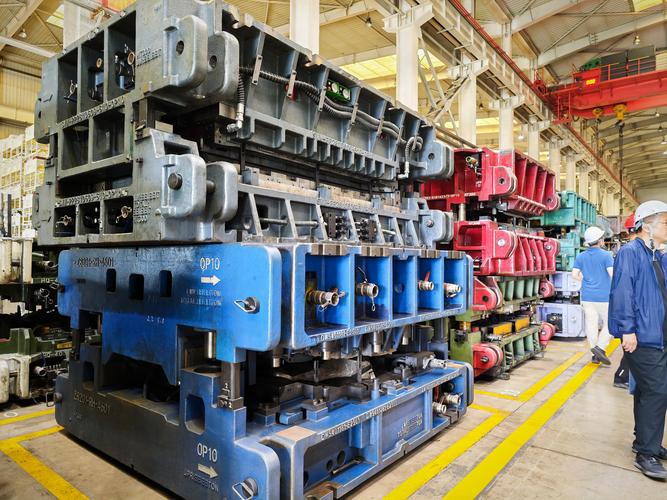 车间生产线上的汽车覆盖件冲压模具
一块冲压模具分两半,带凸造型的叫凸模,凹进去放料的叫凹模。把钢板裁成合适大小夹在中间,压机往下一砸,“哐当”一声,形状就出来了。就这么简单?才不是。
一块合格的冲压模具,造出来比你想的难太多
很多外行人觉得,不就是切一块钢铁挖个坑吗?有什么技术含量?说这话的,肯定没去过模具车间摸过活。
首先材料就卡死一堆人。你想啊,一天砸几千次,反复撞几万几十万次,刀口软一点,砸几百个就磨出豁口,冲出来的零件全是毛刺,直接报废。但如果太硬呢?一砸就裂,刚做好就废了。
刀口那块必须用特种模具钢,热处理的温度时间差一点,硬度就不对。这个度,没有什么公式能给你算得丝毫不差,全靠工厂几十年攒的经验,老师傅一眼就能看出来不对。
再说加工精度。冲手机壳的模具,间隙要求控制在0.01毫米以内,差不多是头发丝的十分之一。差一点点,冲出来的壳要么卡不住屏幕,要么边缘毛糙割手。现在虽然有CNC数控加工能铣出形状,但最后合模配刀,还是得老师傅拿研磨膏手工刮。你没看错,就是手工。机器做不到那个精度,也调不好那个间隙。
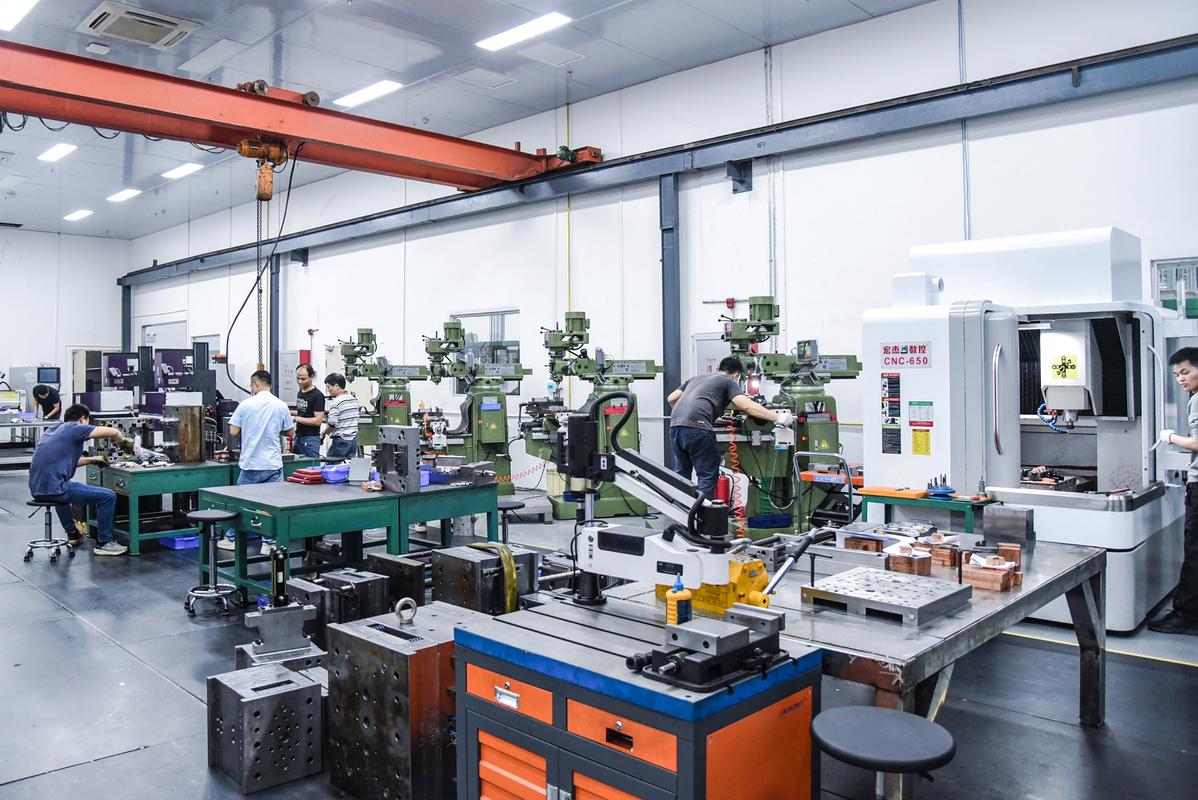 手工配模研磨冲压模具刀口的车间场景
我之前在车间见过一副汽车覆盖件的大模具,整整四十多吨重。吊的时候龙门吊都晃,你站旁边能感觉到地板在抖,那个分量,就是制造业的重量啊。
一副大模具做下来,动辄几百万,小的做手机零件的模具,也要几十万。贵就贵在精度和经验,不是随便找个厂就能做出来的。
那些关于冲压模具的误解,其实挺离谱
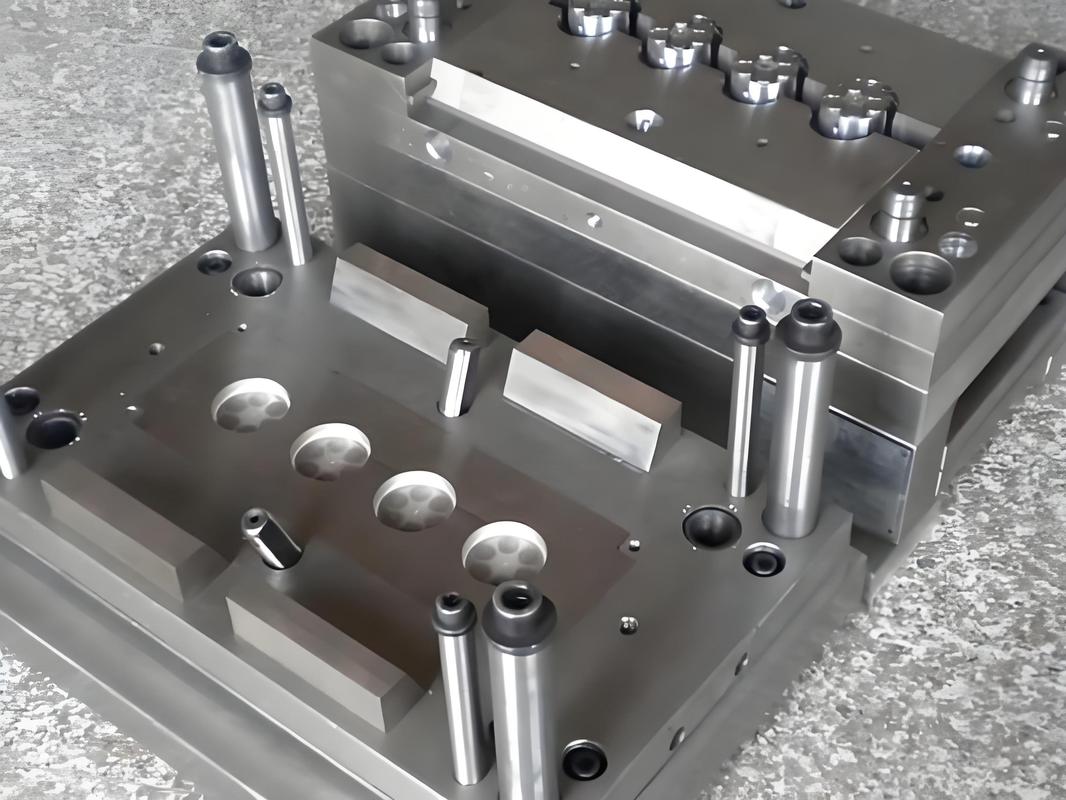 那些关于冲压模具的误解,其实挺离谱
第一个常见误解,就是说现在3D打印普及了,还要冲压模具有什么用?
说实话,3D打印打个样,做个十个八个原型还行,你一天要出一万个手机中框,哪个3D打印能扛得住?成本差几十倍,精度差好几个档次,批量生产根本替代不了。
第二个误解,就是说冲压模具只能做金属。不对吧?现在很多复合板材、塑料甚至碳纤维零件,也用冲压模具,只是模具材料换成软一点的,压力调小一点而已,原理还是一样的。
还有人说,现在全自动化了,冲压模具不用人管了。哪有这么好的事?每天换不同的产品要换模,换完了得调间隙,试冲头十几个零件,得拿卡尺千分尺挨个量,差一丝就得松一松导柱,紧一紧螺丝,这个活,现在AI都替不了老师傅。
说实话,冲压模具是整个制造业的“隐形基石”,大家平时看不到它,但所有你能摸到的金属工业品,几乎都和它有关系。之前高端汽车的大模具全靠进口,现在国内很多工厂做出来的精度,已经完全不输国外了,价格直接砍半,这也是为什么现在国产车能把外观做得这么平整好看,成本还能压得下来。
不过话说回来,行业也一直在变。现在汽车搞轻量化,用铝板代替钢板,铝板冲压容易粘模,模具表面就得做专门的涂层,又是新的门槛。还有一体化冲压,原来十几个零件拼起来的车身,现在一下就能砸出来,对模具的要求又上了一个台阶。
下次你拿著金属壳手机,摸著车门光滑的曲面,别觉得那就是本来就该长那样。那是几十吨重的钢铁疙瘩,一下一下砸了几十万次,攒出来的精度。就这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你口袋里的金属壳,全靠这块钢铁疙瘩——冲压模具
文章链接:https://www.zystgy.cn/a/60535