2026-09-28 05:30:52 作者:网编
分类:文章
上个月去朋友工厂的机加工车间盯试样,刚进门就听见师傅摔扳手的声音。
走近一看,一刀下去,刚加工完的缸盖毛坯废了。
问题出在哪?不是机床精度不够,也不是刀磨得不好。是夹具的定位块松了。差了不到半根头发丝的厚度。
几千块的毛坯,说没就没了。
你以为它只是块铁?其实是机床的“定位手”
很多外行说起机加工,只记得高速旋转的主轴,动辄几百万的进口机床,没人会注意工作台上那堆黑乎乎的铁疙瘩——这就是工业夹具。
说白了,夹具的作用就是两件事:把工件牢牢固定住,给它定好准准的位置,让刀能下对地方。
不像你家里拧螺丝用的小台钳,工业加工要求变态得很。差0.01毫米,整批零件都废。
比如加工汽车发动机的缸盖,上面几十个孔,位置差一丝,组装的时候气门装不上,发动机装好了也漏油,整车都得返厂。
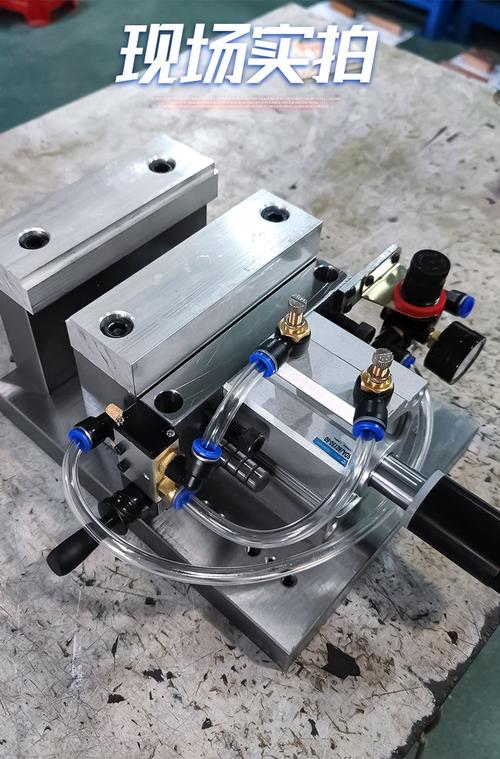 数控铣床加工用工业气动夹具现场图
做一款好用的工业夹具,难在哪?
第一个难,是精度的持久性。
夹具不是做出来准就行,用个三五百次,定位销磨损个几丝,精度就没了。好的夹具会把易磨损的地方做成可更换的,不用整个夹具扔了,省不少钱。
第二个难,是受力够稳还不能夹变形。
切削的时候,刀对着工件硬啃,几千牛的力往上面怼,夹具要是晃一下,刀直接断在工件里,那又是几千块没了。可要是夹得太紧,薄壁工件直接被夹变椭了,加工完松开,尺寸直接超差。
我之前见过一款加工铝合金无人机壳的夹具,设计的时候没考虑应力变形,夹起来加工完尺寸合格,一松夹,壳子弹出来变形了0.1毫米,直接报废。太坑了。
第三个难,是要顺应手。
现在都是多品种小批量生产,今天干这个,明天干那个,换夹具换得越慢,产线停的时间越长,停一小时就是几千块的损耗。
说实话,我见过太多设计院出来的夹具,图画得漂漂亮亮,3D动画动起来也顺,真拿到车间,工人要拧八颗螺丝,对三个定位销,换一次快二十分钟,工人拿到手都骂娘。对吧?好夹具从来不是画出来好看,是用起来顺手。
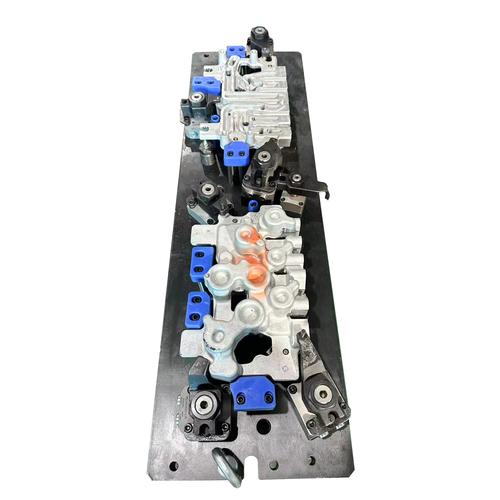 汽车发动机缸盖加工专用工业夹具实物图
很多人对工业夹具的误解,真挺坑
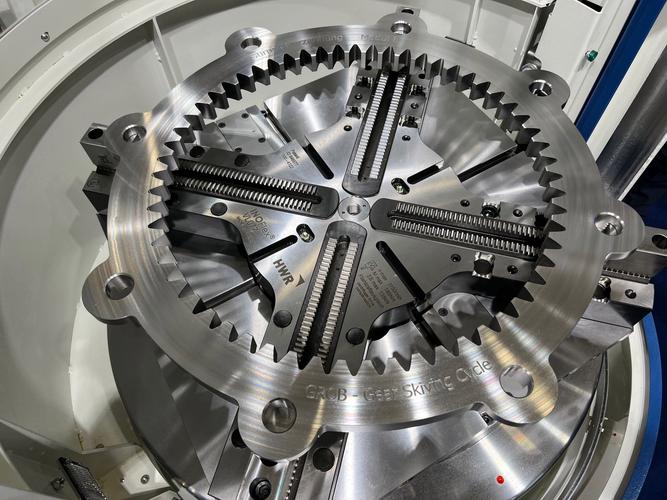 很多人对工业夹具的误解,真挺坑
第一个误解,就是觉得夹具是辅助件,不值钱,能凑活用就行。
我见过太多工厂,买机床眼睛不眨,几百万下去眼睛都不红,一说到买好点的夹具,就开始抠抠搜搜,觉得不就是块铁吗?能贵到哪去?
结果呢?加工出来的工件合格率差五六个点,废品的钱早就够买十套好夹具了。真的,好一点的进口夹具,一套几十万,顶半台普通机床的价,人家卖的不是铁,是攒了几十年的精度和经验。
第二个误解,就是觉得夹具越复杂、越高端越好。
其实不是。我见过有人为了赶潮流,给个简单的钻孔工序上了一套全自动液压夹具,其实原来用一个定位销加两块压板,成本不到十分之一,精度也够,纯纯浪费钱。
还有人觉得夹具越硬越好,刚才说了,薄壁工件就得用软爪,就得用浮动夹紧,你拿个淬火硬钢块去夹,直接给人夹变形,这不就是瞎搞吗?
不过话说回来,现在行业变了,自动化产线越来越多,工业夹具也在变。原来的手动夹具慢慢换成快换夹具,机器人换完刀就能自己换夹,两分钟搞定原来二十分钟的活,一天就能多干十几个活,这都是实打实的利润。
真的,工业制造这行,从来都不是只有那些说出来名头响亮的东西才重要。很多时候,那些不起眼的小东西,才是拉开差距的关键。
下次你路过机加工车间,别光盯着嗡嗡转的机床主轴看,低头看看工作台那堆黑乎乎的铁疙瘩,那里面藏的,才是真功夫。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机床边上的无名英雄:聊聊工业夹具
文章链接:https://www.zystgy.cn/a/60532