上个月跟项目去钢厂,赶上半夜炸轴承。零下十几度,露天的输料辊,刚换完三个月的新轴承,抱死了。整条线趴窝,一分钟几万块的产量损失,所有人拎着工具往现场冲,困得脑袋发懵,手冻得不听使唤。
别信教科书说的“拆下来装上去就行”
谁都换过轴承,小到电动车轮毂,大到钢厂几吨重的轧辊轴承,很多人觉得不就是拔旧的装新的,拧几个螺丝的事。说实话,干了十几年机械,见过九成的提前损坏,都不是轴承本身质量问题,是换的时候没干对。
最常见的坑,拆的时候乱砸。很多新手图快,拿大锤直接砸轴承外圈,或者砸密封面,砸完当时看着没事,滚道已经出暗伤了,装上去转不了半个月就废。还有就是旧轴不擦不磨,拆完旧轴承,轴颈上锈迹、磕碰都不处理,直接塞新轴承进去,配合精度直接偏了好几个丝。
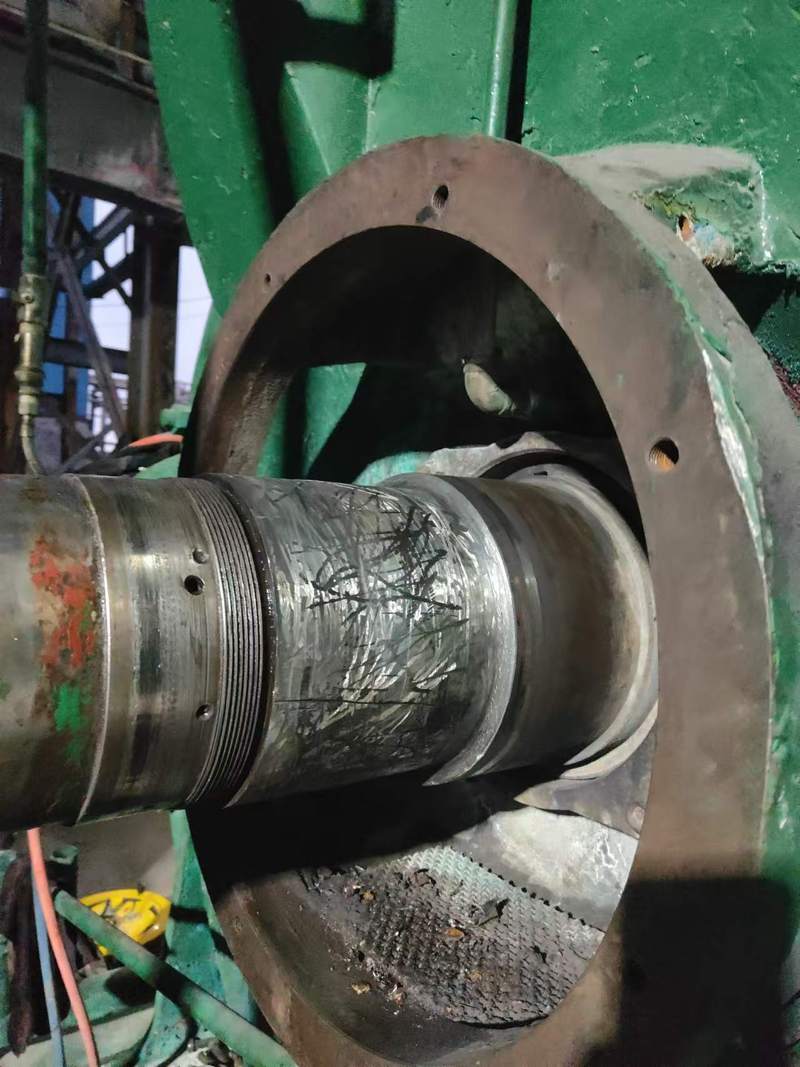
你别小看那几个丝,轴承的滚道和滚动体的间隙本来就零点零几毫米,轴颈粗了两个丝,装进去游隙直接没了,转起来摩擦生热,用不了一天就烧咬死。轴颈细了两个丝,转起来晃,偏载磨损分分钟就把滚道压出坑。换一个轴承几千几万,搭上停线损失,就因为省了那五分钟磨轴的功夫,全打了水漂。真坑人。
换对型号不如卡准热装温度
大部分工业用轴承和轴都是过盈配合,说通俗点就是,轴承内孔比轴的直径还小一点点,只有硬涨开套上去,冷却之后才能紧得刚刚好,转起来不会晃。那怎么塞?总不能拿锤子硬砸吧?所以行业里大多用热装,把轴承扔热油里加热,让内孔均匀涨开,趁涨大的时候套进去,冷却了自然就卡紧了。
这里的坑,比拆的时候还多。很多人觉得加热越热越好,涨得越大越好装,直接把油烧到两百多度,捞出来就往轴上套。爽了装的过程,废了新轴承。轴承钢本身是做过热处理的,温度超过临界值,硬度直接往下掉,本来设计寿命三年,三个月就磨坏了,找谁哭去?
还有人图快,嫌热油加热慢,拿氧气乙炔直接烧轴承,烤软了就装,这更是自杀式操作,加热不均匀不说,局部高温直接把轴承烧退火,装上去撑不过三天肯定坏。
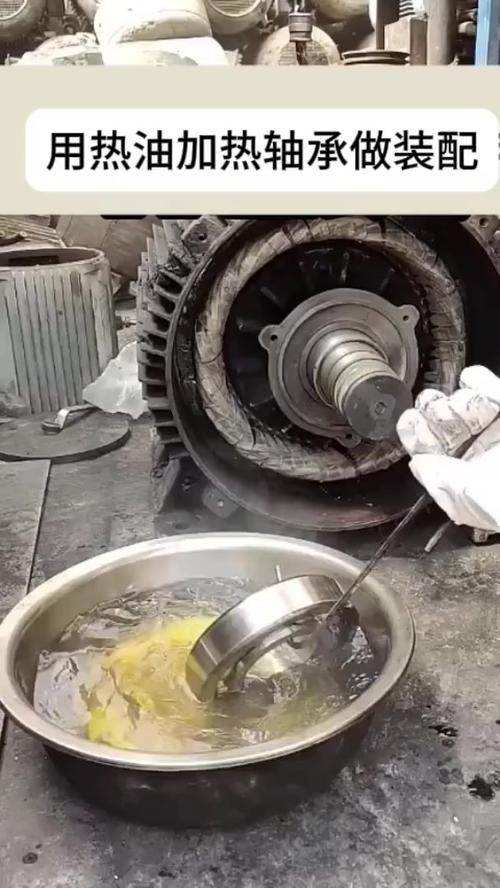
合格的热装,温度一般控制在八十到一百二十度,最多不超过一百五十度,得放在恒温油槽里泡十几二十分钟,让整个轴承从内到外均匀热透,拿出来套的时候还要对准位置,不能歪,凉了之后再测一遍端面跳动,差一丝都不行。不过话说回来,小尺寸的轴承也不一定非要热装,用压力机均匀冷压,只要受力对着内圈,效果也很好,比砸的靠谱一万倍。
换完不是结束,考核才刚开始
很多人轴承装完,拧好端盖螺栓就喊开车,这又是错的。新换的轴承,滚道和滚动体还没完全贴合,润滑脂也没均匀分布,上来直接满负荷运转,温升一下子窜上去,很容易直接烧瓦抱死。
还有端盖螺栓的预紧力,十个新手八个拧不对。要么凭手感拧得太松,转起来轴承轴向窜动,磨得端盖哗哗响;要么拧得太紧,把轴承的游隙直接压没了,转两圈就发热。正规操作得对角均匀拧,按厂家给的扭矩来,别信什么“凭经验拧”,手上的劲儿哪有扭矩扳手准?
还有个最容易被忽略的细节,换轴承一定要清理旧的润滑管路和油腔。旧轴承磨损掉的铁屑、杂质,全粘在油腔壁上,你不清理干净,加了新润滑油进去,铁屑直接带进新轴承的滚道,用不了几天就把滚道划出深沟,好好的新轴承就这么废了,说出去都觉得冤。
很多人还有个误解,说换轴承必须买原厂同品牌同型号的才能用,其实真不是。只要尺寸对,精度等级对,额定载荷满足要求,正规大厂出的合格轴承都能用,犯不着花几倍的溢价买所谓的原厂件。当然,核心重载部位的轴承不能贪便宜买杂牌,这点分寸还是要有的。
干机械这么久,越干越觉得,越是看起来不起眼的小活,越藏着真功夫。轴承更换说出去没人觉得是高技术活,可就是这么点事,能让整条产线趴窝几个小时,几十万的损失说没就没。老师傅手上那点准头,都是拆了装装了拆,赔过几次停线损失攒出来的。没什么神秘的,就是用心而已。