2026-09-27 06:51:48 作者:网编
分类:文章
上个月去苏南一家汽配厂调产线,刚进车间就见维修班班长蹲在铣床旁边骂街。新换的主轴不到三个月,转起来声音不对,拆开来一看轴承滚道已经磨出沟了。“要是早知道不对,我月初放假就换了,现在停线,订单交不出去,全车间跟着加班。”
我没说话,想起三个月前装这套设备的时候,甲方负责人说“加什么状态监测,多几十万呢,我们维修班耳朵比什么都灵”。
所谓状态监测,其实就是给设备装个不会累的“电子耳朵”
很多人一听这个词就觉得高大上,满是工业互联网、大数据这类虚头巴脑的概念,其实本质很简单。你去医院体检,量血压拍胸片,就是给你做健康监测。给机械设备做状态监测,一个路数。
就是在设备关键部位贴传感器,最常用的是测振动的,还有测温度、电流、噪音的,不停采集数据,对比正常状态的信号,一旦有不对就提醒你。
比如主轴里的轴承,刚开始磨损的时候,振动频率会变,这个变化人耳朵根本听不出来,手也摸不出来,传感器能测出来——就这么回事。
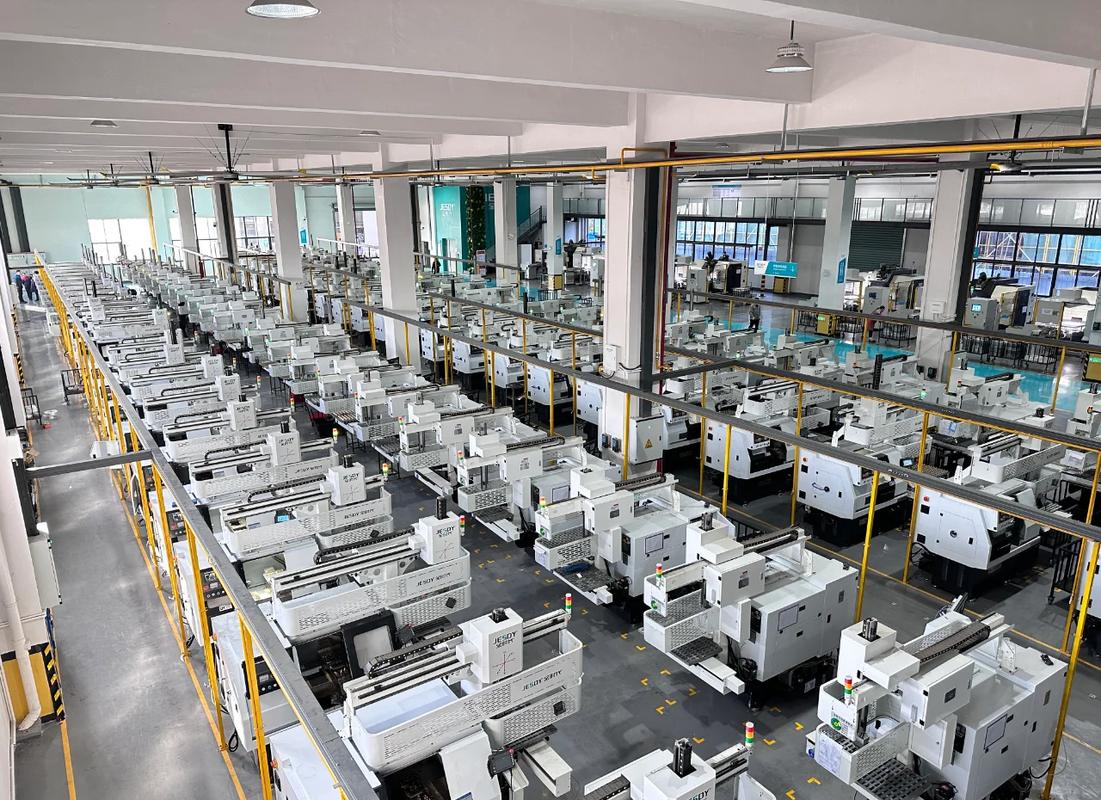 机械加工车间机床主轴状态监测布线现场图
说实话,这东西原理一点不复杂,难的从来不是贴传感器。
你想啊,车间里几十台设备同时转,旁边有冲床哐哐砸,有电焊机时不时打火,电磁干扰、振动干扰一堆,你要找的那个轴承磨损的信号,可能比背景噪音还小,稍微过滤不对,要么把坏信号滤没了,要么把噪音当成故障,瞎报警。
还有,不同设备,不同工况,报警阈值根本不能照搬。同样的0.1mm/s振动值,在1000转的低速主轴上是正常范围,放到6000转的高速主轴上就是要出大事的前兆。很多人直接用厂家默认的参数,结果要么天天喊狼来了,工人嫌烦直接把电源拔了,要么真出问题了不报警,等于白装。
别被忽悠了,状态监测不是万能的
我见过太多卖方案的吹得神乎其神,说装了之后就再也不会突发停线了,这纯纯扯。
状态监测能搞定的,是慢慢变坏的故障——轴承磨损、齿轮点蚀、主轴不平衡、电机绝缘老化,这些都是几个礼拜甚至几个月慢慢发展的,它能提前抓出来。
要是操作工人不小心把一把扳手掉进给里面了,一下子把主轴打坏,这种突发事故,谁也测不出来,别扯那个。
还有一个常见误区,很多工厂觉得我花了钱上系统,就万事大吉了。不对。我去过一家规模很大的车企分厂,上了千万级的状态监测系统,最后后台屏幕上全是未处理报警,密密麻麻,好几年没人理。为什么?没人管数据啊。你装了传感器,采了一堆数据,得有人会看,得有人根据自己厂的工况调参数,得有人根据报警去现场核实啊。扔那里不管,和买个手机放那里不用,指望它帮你赚钱,有啥区别?
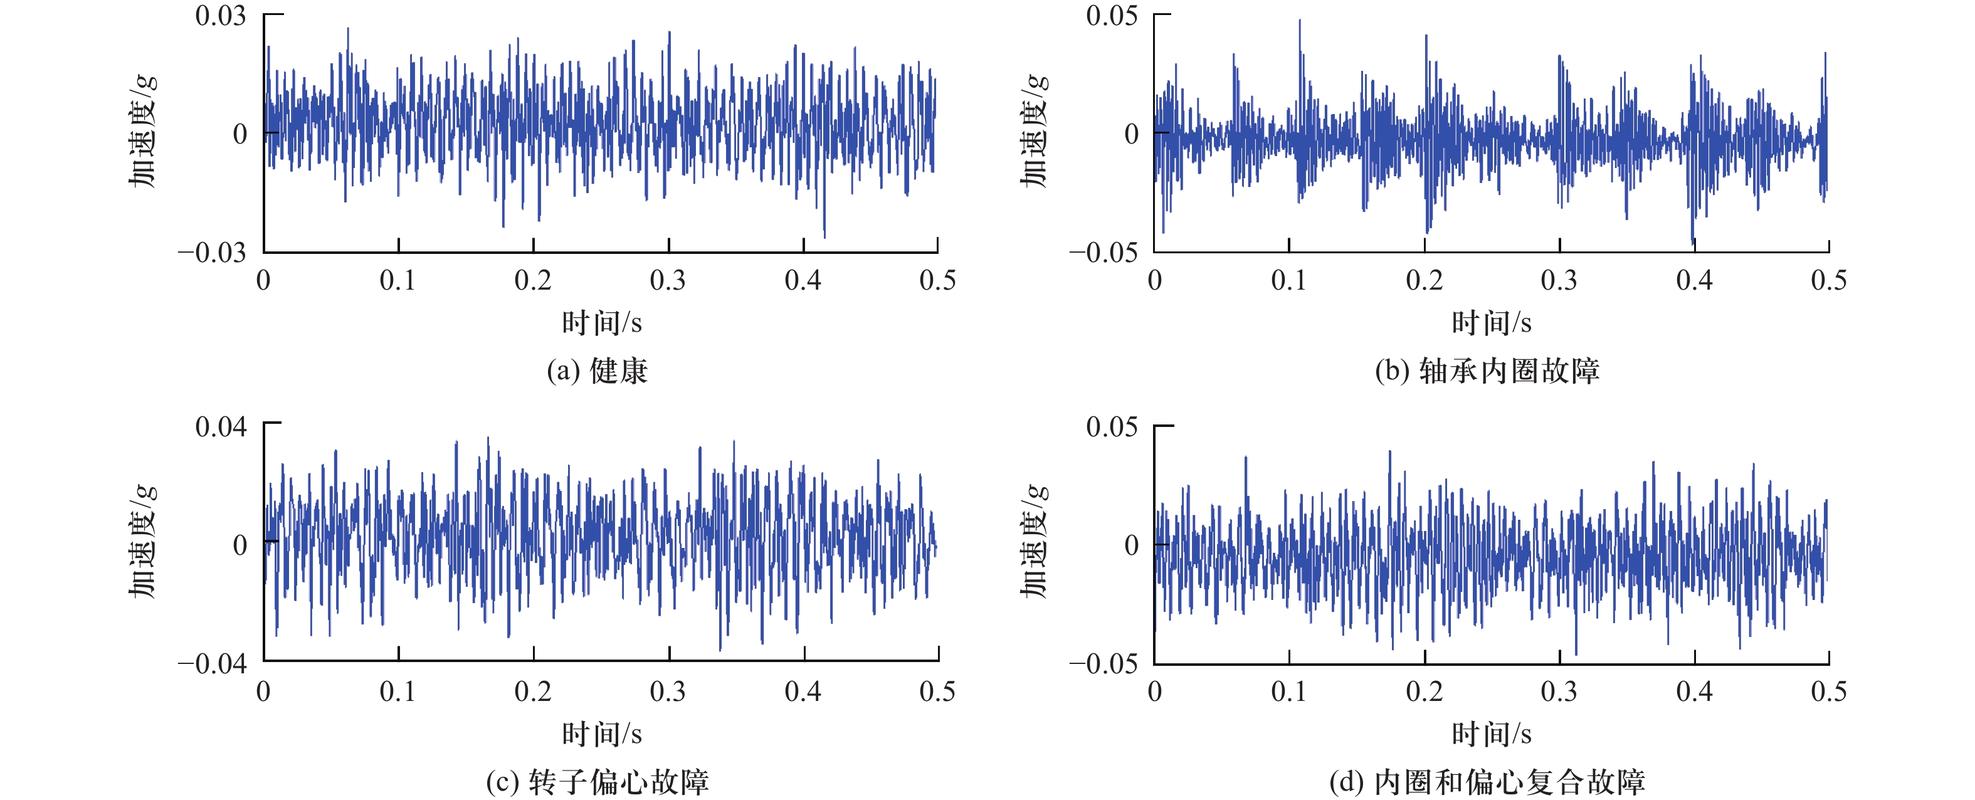 机械状态监测振动信号频谱分析对比图
不过话说回来,用对了的话,省的钱真的吓人。原来传统的检修是什么?计划检修,到点拆,不管你好不好。我见过好好的轴承,拆下来再装回去,同轴度偏了,反而用不了半个月就坏了,纯属瞎折腾。还有就是坏了再修,那就是突发停线,一条大产线停一小时,几十万上百万就没了,还耽误交订单,赔违约金都够装十套状态监测了。
现在的状态监测,早就不是只有大设备才能用了
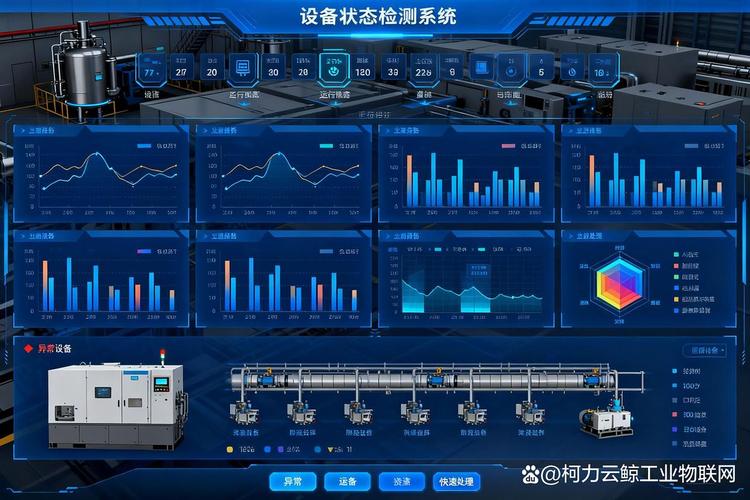 现在的状态监测,早就不是只有大设备才能用了
早个十几年,状态监测都是给几万吨的压机、汽轮机那种大宝贝用的,一套下来几十万,小厂根本用不起。现在不一样了,传感器便宜了,无线传输也成熟了,几千块就能给一台机床装关键部位的监测,小厂也用得起。
我上次见一家做模具的小加工厂,给三台主力加工中心装了主轴监测,一年下来,没出过一次突发停线,提前换了两次轴承,算下来省的钱是投入的三倍还多。
当然,也不是什么设备都要装。比如那种放那里半年才开一次的备用设备,装了就是浪费,不如坏了再修。就是那种天天转,停了影响全产线的核心设备,装了才划算。
讲来讲去,状态监测说穿了就是个工具。它不是什么改变世界的黑科技,就是帮维修师傅提前发现问题,不用天天蹲车间听声音,不用猜哪里坏了,也不用到点瞎拆。
就这么回事。你核心设备天天出幺蛾子,不妨试试。本来就没几台设备,坏了也不耽误事,那也没必要花那个冤枉钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机床耳朵里的秘密:机械制造的状态监测到底在测什么
文章链接:https://www.zystgy.cn/a/60410