2026-09-26 18:38:43 作者:网编
分类:文章
上周跟老陈去苏南一家汽配厂改冲压线,刚走到三工位,学徒小林伸手去掏卡在模子里的铝料,脚一滑整个人往前扑。我当时脑子一片空白,老陈步子迈得比脑子快,探身一巴掌拍在工位立柱那颗红按钮上。嘎——整个床子刚往下走了一公分,硬生生停住了。
小命捡回来了。
车间里的那粒红按钮不是摆设
很多人觉得这不就是个大号停止按钮?不对。普通停止是走程序逐步断电,让设备慢慢停,给你留够时间整理工件收尾巴。紧急停机系统不一样,触发的瞬间,不管你设备走到什么程序,不管负载多大,直接切断动力链路。
说白了就是——刹车踩死,锁死轮子。
它不是给设备保养用的,是给人出事的时候留的最后一手。不管是手套卷进传送带,还是工件崩了要拦着设备继续动,只要手能碰到按钮,就得一秒停下来。
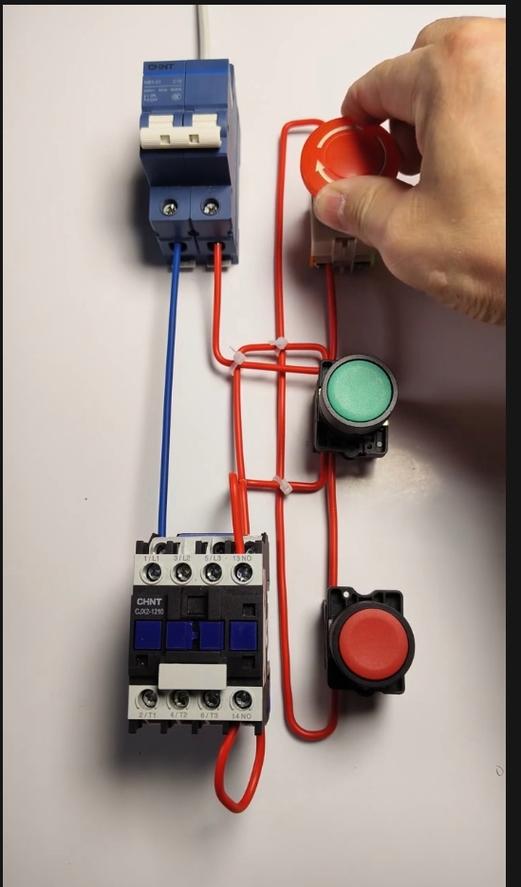 机械冲压车间急停按钮安装示意图
不光工厂里有,你日常出门就能碰到。商场自动扶梯侧边的红色急停按钮,游乐园过山车安全员手里的控制开关,写字楼货梯里的应急停键,都是这套系统的一部分。你平时没注意,真有人卡了东西,那就是救命的一下。
说实话,我刚入行的时候也觉得这玩意儿就是应付安检的。直到见过邻厂一个师傅,因为冲床急停按钮坏了没换,掏料的时候没来得及缩手,整个手掌没了。从那以后我每次进车间,第一件事就是先找各个工位的红按钮在哪。
做一套靠谱的急停难在哪
不就是接根线装个按钮?外行人都这么想。其实这里面的讲究多了去了。
首先就是响应速度。冲压床滑块下落速度大概是每秒一百多公分,差个十毫秒,位置就能差一公分多。一公分,够把整只手压断了。所以紧急停机系统不能走工控主板的共享总线,必须单独布线,信号直接到动力接触器,中间不能绕任何其他控制程序。哪怕主板烧了,只要控制回路还有电,就能切断动力。
其次就是可靠性。南方车间潮湿,多铝屑铁屑,按钮用两年触点氧化了,按下去没反应,那不就是害人?所以合格的急停按钮触点都是银合金的,外壳做密封,防油防水防屑,按个十万次都不能卡。还有弹簧,必须选防锈镀镍的,不然放个三四年,锈住了按不动,出事的时候只能看着。
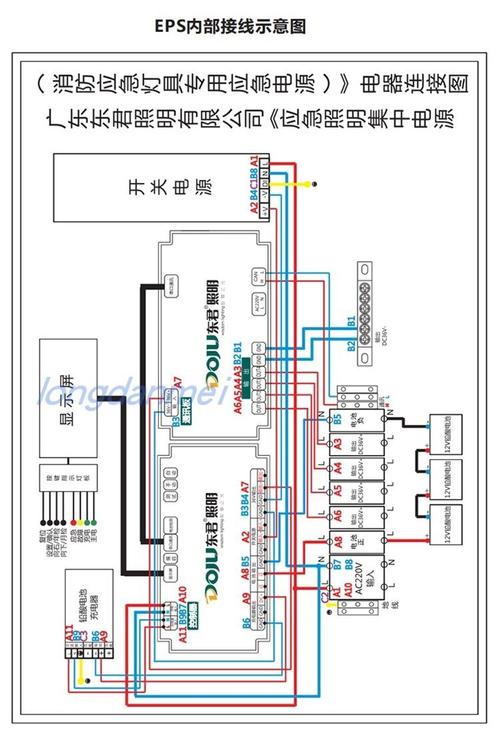 工业紧急停机系统内部接线原理图
还有防误触,但又不能难按。很多厂子为了防止工人不小心碰到误停,给按钮加个保护罩,还要掀开才能按。这纯粹是瞎搞。真出事的时候哪有时间掀盖子?正确的做法是用凸出式按钮,力量够大才能按下去,但不用开盖子,伸手就能拍到。我见过最蠢的是把按钮锁在操作柜里,那装它干嘛?当摆件啊?
不过话说回来,急停也不是一按就万事大吉。大型设备比如龙门铣床,惯性大,紧急切断之后还会滑一段,所以安装位置必须选在操作工位伸手可及的地方,不能装在几米外的墙上。
那些容易被忽略的坑
 那些容易被忽略的坑
我干了十几年机械,见的最多的就是对急停系统的敷衍。
第一个坑,就是不试。很多厂子装完之后就不管了,一年安检才碰一次,平时坏了都不知道。正规的做法是每班开工,工人都要按一下急停试一下,确认管用再开工。花三秒钟的事,真出事就能救命。
第二个坑,触发后随便复位。不少工人赶产量,一按急停,不管什么原因,直接复位开机,结果里面还有人修,直接出事。按规矩,急停触发之后,必须排查完所有隐患,确认所有人员都离开危险区,才能复位重启。急停不是暂停键,是警报键。
第三个坑,小设备不装。很多人觉得我这就是个小台钻,小封边机,速度慢,不需要急停。去年有个家具厂的工人,手套卷进封边机送料辊,想停找不到急停,扯的时候把整只胳膊扯进去了。小设备一样能出大事,只要有转动部件,有伤人的可能,就得装。
说白了,这套系统从来都不是给设备准备的。是给操作设备的人准备的。平时安安静静蹲在角落落灰,没人想用到它。可真到出事那一秒,它得站出来,接得住。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冲压车间里的保命闸:聊聊紧急停机系统
文章链接:https://www.zystgy.cn/a/60373